
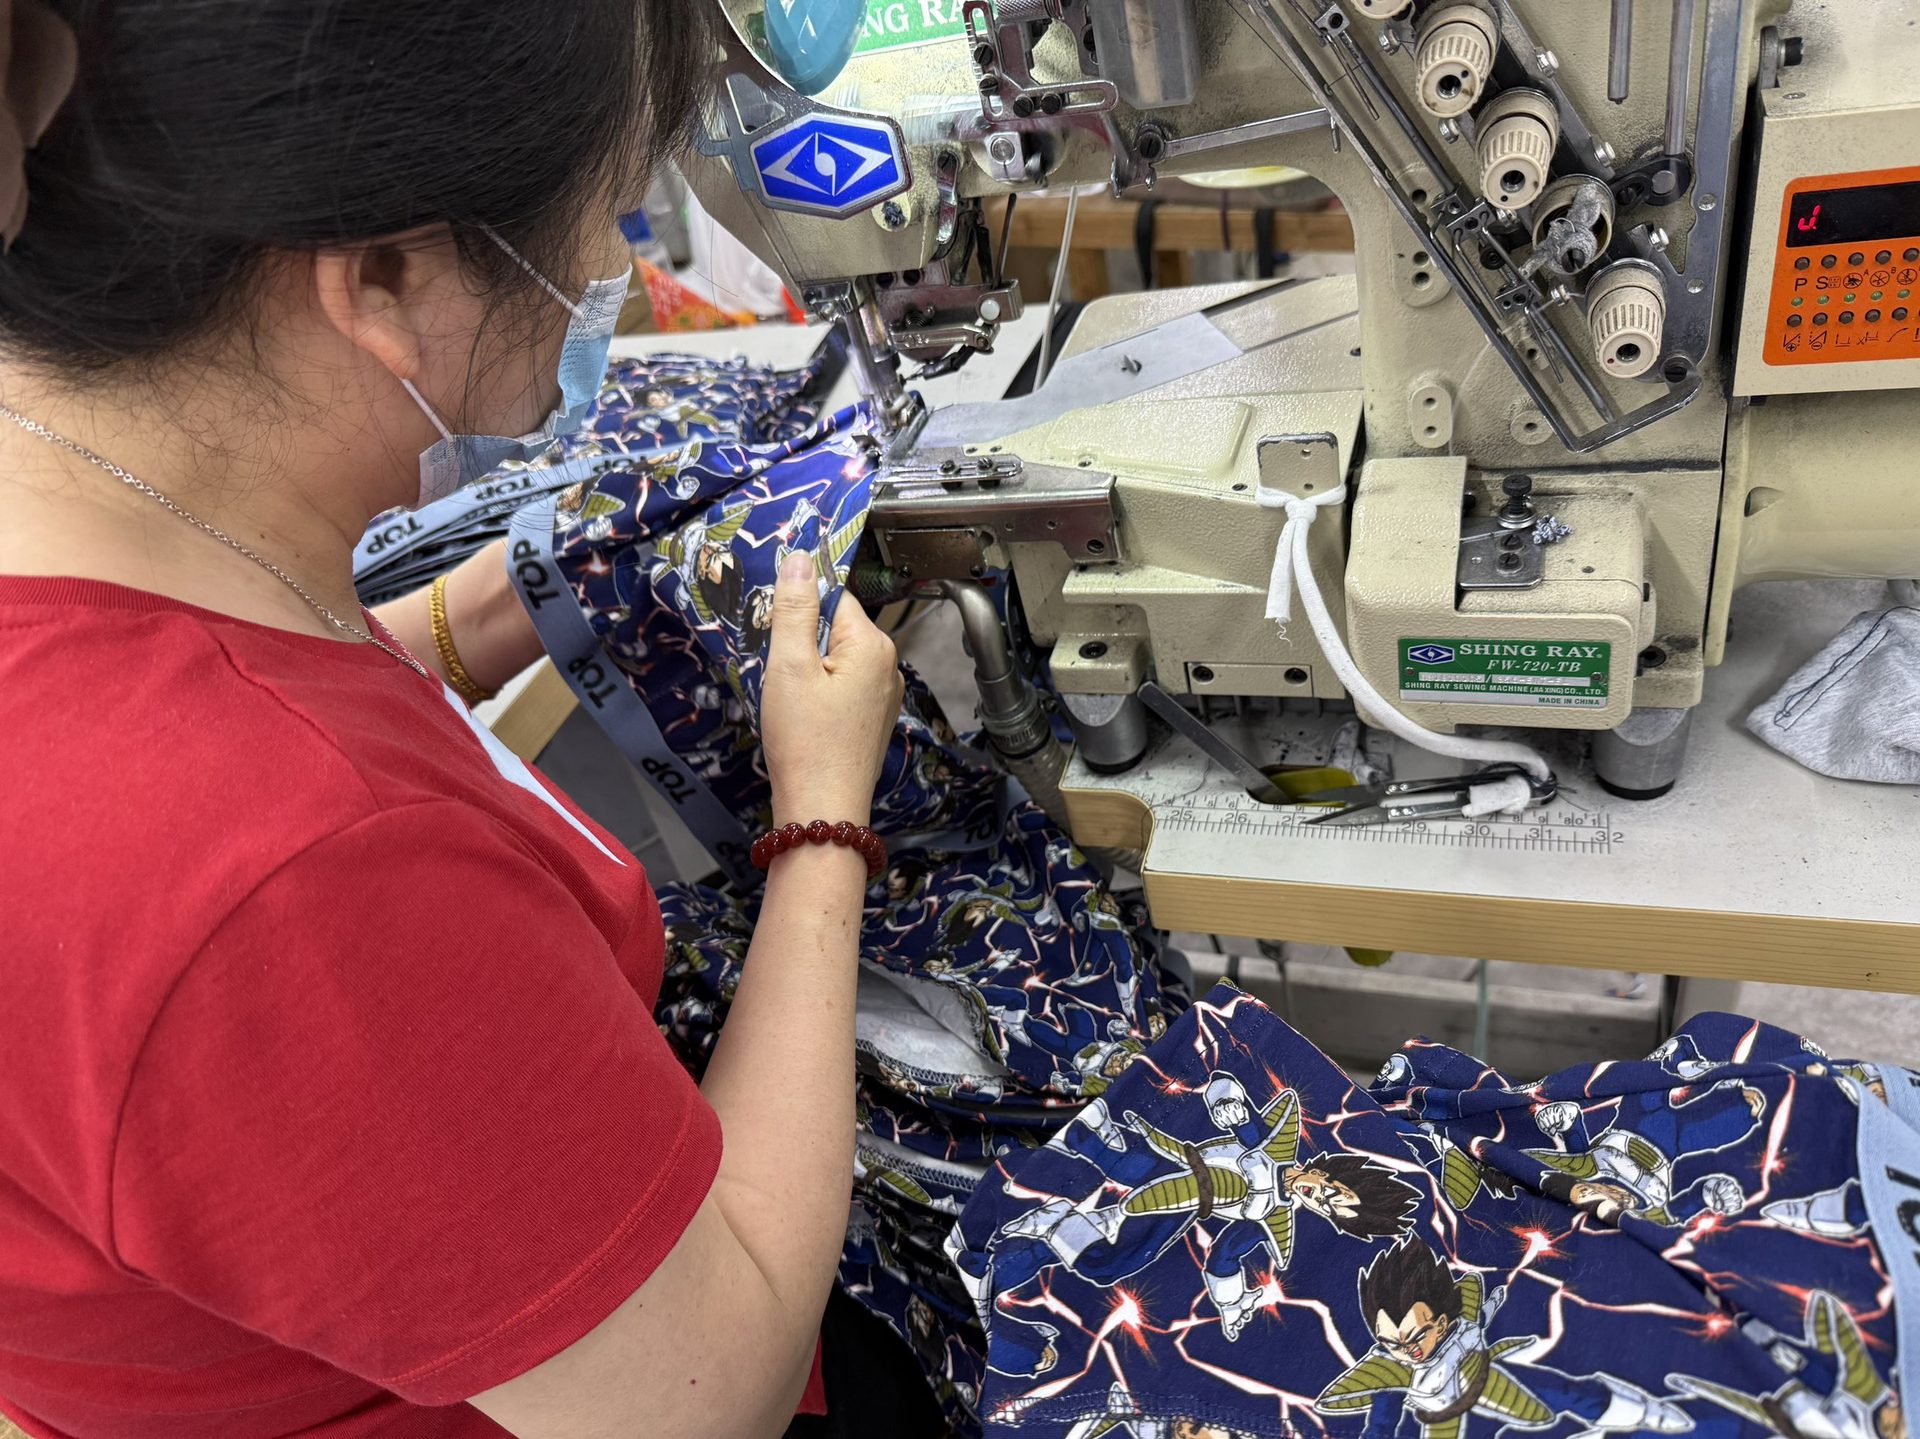
Un défaut qui revient au réassort n’a pas été corrigé : il a été réparé. La différence n’est pas de degré mais de nature. Réparer porte sur les pièces ; corriger porte sur ce qui les a produites — un tracé, un réglage, une matière, un point de contrôle. Tant que la correction n’est pas inscrite là où se trouve la cause, le lot suivant reproduit le défaut à l’identique, et souvent sur un volume plus important, puisque le réassort est plus gros que la commande initiale. La méthode qui suit part donc de la répartition du défaut pour remonter à l’étage qui l’a produit, puis n’inscrit au dossier que ce qui peut être vérifié sur le lot suivant. Société de négoce et de sourcing établie à Xiamen ; nous ne possédons ni n’exploitons d’installation de production.
La répartition du défaut désigne un étage, pas un coupable
Sur un lot de sous-vêtements, un défaut n’arrive ni seul ni au hasard. Il se répartit selon un motif, et c’est ce motif — et non le défaut lui-même — qui indique où la correction doit être écrite. Quatre répartitions couvrent la grande majorité des cas rencontrés sur une ligne de maille.
| Ce que montre le lot | Ce que la signature écarte | Étage à examiner en premier |
|---|---|---|
| Le défaut touche toutes les tailles et tous les coloris | La teinture et le lot de tissu, qui ne varient pas d’une taille à l’autre | Patronage ou réglage machine |
| Le défaut se concentre sur une taille, ou sur une extrémité du barème | Le réglage global, qui est le même pour tout le barème | Gradation du patron |
| Le défaut suit un coloris et épargne les autres | Le patronage, commun à tous les coloris | Matière ou teinture — retrait différent d’un bain à l’autre |
| Le défaut n’apparaît qu’après le premier lavage | Le montage, qui est figé à la sortie d’atelier | Stabilité dimensionnelle de la matière |
Deux lectures se complètent ici, et il ne faut pas les opposer : la répartition dit sur quoi porte le défaut, l’écart relevé en millimètres dit s’il vient du réglage ou de la gradation. Un écart identique en millimètres sur toutes les tailles vient du réglage, qui produit le même décalage quelle que soit la pièce ; un écart qui grandit avec la taille vient de la gradation.
Cette lecture a une conséquence pratique : elle interdit de traiter deux défauts de signatures différentes avec la même correction. Une ceinture qui lâche sur toutes les tailles et une ceinture qui lâche sur le 3XL seulement se ressemblent à la réception, mais l’une se corrige dans le réglage de la bande et l’autre dans le tableau de gradation. Confondre les deux, c’est corriger deux fois et ne rien régler.
La lecture du lot se fait sur des relevés, pas sur des impressions. Un défaut d’aspect se discute ; un écart de mesure se relève. La façon de distinguer les deux est décrite dans la procédure de réclamation à la réception, et le classement par famille de défaut dans lire un rapport d’inspection AQL.
Trois « causes » qui ne tiennent pas
Trois explications reviennent dans presque tous les échanges qui suivent un litige. Aucune n’est une cause : ce sont des symptômes reformulés.
- « C’est l’opératrice. » Une personne n’est pas une cause tant que la même personne produit des pièces conformes sur un autre modèle. Si le défaut suit le modèle et non la personne, la cause est dans le modèle — patronage, réglage ou matière — et changer d’opératrice ne changera rien au lot suivant.
- « C’est le tissu. » L’explication ne tient que si le défaut suit le coloris ou le lot de maille. Sur un défaut réparti sur tous les coloris, invoquer la matière revient à déplacer le problème d’un cran sans le traiter.
- « C’était le premier lot. » Un premier lot n’a aucun privilège : l’échantillon de pré-production validé est la référence opposable, et il a été produit dans les mêmes conditions. Un écart par rapport à cet échantillon est un écart, quel que soit le rang du lot.
Il reste un cas où la matière est réellement en cause, et il se tranche par un essai plutôt que par une discussion : la stabilité dimensionnelle. Le cycle de lavage domestique et la mesure du retrait sont normalisés — ISO 6330 pour le cycle, avec relevé avant et après sur pièce repérée. Deux coloris du même article peuvent sortir de bain avec des retraits différents ; c’est précisément ce qui produit la troisième signature du tableau précédent. La question du changement de matière sans référence est traitée dans substitution de tissu.
Où la correction s’écrit, selon l’étage de la cause
Chaque étage a son écriture, et une correction écrite au mauvais endroit ne survit pas au lot suivant. Le tableau donne, pour cinq étages, ce qui change concrètement et ce qui permet de prouver que le changement a bien eu lieu.
| Étage | Ce qui change | Où ça s’écrit | Ce qui le prouve |
|---|---|---|---|
| Patronage | Reprise du tracé au point incriminé, ou marge ajoutée au bord concerné | Plan de gradation daté, version précédente conservée | Relevé de mesures sur le PPS, point par point |
| Matière | Référence verrouillée : composition, grammage, laize et origine du lot | Fiche matière du cahier des charges | Rapport de retrait après cycles normalisés, par coloris |
| Réglage | Tension, pression du pied presseur, taille d’aiguille, vitesse de la surjeteuse | Fiche de réglage par modèle, affichée au poste | Première pièce de contrôle signée en début de série |
| Contrôle | Ajout d’un point de contrôle, ou déplacement de son rang dans la chaîne | Plan de contrôle, avec le rang de l’opération | Rapport d’inspection mentionnant la ligne ajoutée |
| Conditionnement | Ordre d’emballage, repérage du lot, étiquetage de traçabilité | Liste de colisage et instruction d’emballage | Étiquette de carton reprenant la référence de lot |
La ligne « contrôle » est celle qui est le plus souvent mal utilisée. Ajouter un contrôle en fin de chaîne ne corrige pas une cause située en amont : cela empêche seulement les pièces défectueuses de partir, au prix d’un tri plus important. Un contrôle n’a de valeur correctrice que s’il est placé juste après l’opération qui produit le défaut — c’est là qu’il sépare les pièces bonnes des pièces à reprendre avant que la valeur ajoutée ne s’accumule. Ce que voit un contrôle en cours de chaîne, et ce qu’il ne voit pas, est décrit dans contrôle en ligne.
Le point de contrôle qui manquait, et comment le rendre opposable
Un plan de contrôle se rend opposable en le nommant, pas en l’évoquant. Trois éléments suffisent : le niveau de contrôle, la taille du prélèvement et les critères d’acceptation, tous les trois tirés de la même norme — ISO 2859-1, contrôle par attributs.
Sur un lot de 2 000 pièces au niveau de contrôle général II, le prélèvement est de 125 pièces (code K). À AQL 2,5, seuil qui porte sur les défauts majeurs et non sur les critiques — ceux-ci se jugent à part —, le lot est accepté jusqu’à 7 défauts et refusé à partir du 8. Ces trois chiffres ont une conséquence qu’on oublie souvent : un lot accepté à AQL 2,5 n’est pas un lot sans défaut, c’est un lot dont le niveau de défaut reste compatible avec le seuil choisi. Sur un réassort qui suit un litige, l’attente implicite est pourtant l’inverse — d’où les déceptions.
Deux leviers permettent de resserrer sans changer d’échantillon :
- Resserrer l’AQL sur la famille de défaut concernée. Le prélèvement reste de 125 pièces ; ce sont les critères d’acceptation qui se resserrent. Un AQL de 1,5 ou de 1,0 sur le défaut qui a coûté cher, et 2,5 sur les autres familles, se justifie sans alourdir l’inspection.
- Passer en inspection renforcée. L’ISO 2859-1 prévoit un régime renforcé qui conserve l’effectif d’échantillon mais applique des critères d’acceptation plus stricts. C’est le régime qui convient à un premier réassort après non-conformité. La bascule inverse obéit à la règle de la norme et n’intervient qu’après cinq lots consécutifs acceptés en régime renforcé — et non deux.
Le second point demande une précision : le régime renforcé n’est pas une sanction, c’est une transition. Le maintenir indéfiniment revient à payer une inspection plus lourde pour un risque qui a disparu.
Ce que la commande suivante doit reprendre, ligne par ligne
La correction devient durable quand elle entre dans le document qui pilote la production — le cahier des charges technique — et non dans un échange de messages. Six lignes y suffisent, et toutes sont vérifiables par un tiers.
| Ligne du dossier | Ce qu’on y écrit | Ce qui arrive si la ligne reste vague |
|---|---|---|
| Tolérance de mesure | Une valeur par point de mesure, pas une tolérance globale | Le point en cause reste dans la plage admise et le défaut passe |
| Point de contrôle | Le rang de l’opération où il se fait, pas seulement son existence | Le contrôle est placé en fin de chaîne et ne corrige rien |
| Matière verrouillée | Référence complète, y compris laize et origine du lot | Une maille « équivalente » arrive au montage et le défaut revient |
| Échantillon de référence | Le PPS validé, daté, conservé et opposable | La comparaison se fait de mémoire, donc en faveur de la production |
| Libellé du défaut | Le défaut nommé, avec son critère de rejet | « Aspect général » ne se refuse pas et ne se mesure pas |
| Traçabilité du lot | La référence de lot reportée sur le carton et la liste de colisage | Un défaut constaté en aval ne se rattache plus à un lot |
La première ligne est celle qui produit le plus d’effet pour le moins d’effort. Une tolérance globale du type « ± 10 mm » laisse passer un écart qui, sur la hauteur d’une ceinture ou l’ouverture d’une jambe, suffit à créer une gêne au port. Le détail du document, avec les points à renseigner, figure dans le modèle de cahier des charges technique, et la vérification des mesures sur un prototype dans mesures et tolérances.
Trois lots, pas un : ce qui prouve qu’une correction a tenu
Un lot conforme ne prouve rien. Avec un prélèvement de 125 pièces sur 2 000, un lot accepté reste compatible avec un taux de défaut non nul : l’acceptation dit que le niveau est sous le seuil, pas que le défaut a disparu. C’est pourquoi une correction se juge sur une suite, et non sur une pièce isolée.
Trois lots consécutifs suffisent à distinguer une correction d’une coïncidence, à condition de suivre les mêmes indicateurs d’un lot à l’autre :
- Le nombre de défauts de la famille concernée, ramené à 100 pièces. Le taux, et non le nombre brut : un lot de 5 000 pièces compte forcément plus de défauts qu’un lot de 2 000.
- Le nombre de mesures hors tolérance sur le point corrigé. Un seul point suivi, celui qui a motivé la correction, avec le même instrument et le même opérateur.
- La réapparition au même endroit. Un défaut de la même famille qui revient sur une autre position n’est pas une récidive : c’est un second défaut, qui appelle une seconde correction.
Ces trois indicateurs tiennent sur une ligne par lot et se comparent sans tableur. Ils ont un second usage : ils donnent une tendance, pas une condition de levée. La levée du régime renforcé reste soumise à la règle de bascule de la norme — cinq lots consécutifs acceptés en régime renforcé, et non les trois lots suivis ici.
Ce que nous consignons avant de relancer un programme
Nous sommes une société de négoce et de sourcing : la production est assurée par des fabricants partenaires, et la correction se joue donc à deux endroits — chez le fabricant partenaire, sur le réglage et le poste de contrôle, et chez nous, sur le document qui pilote la commande. Un donneur d’ordre qui possède son atelier corrige dans son propre flux ; nous devons obtenir la modification, la faire écrire, puis la vérifier sur pièces.
Quatre pièces composent le dossier que nous conservons d’un programme à l’autre, et ce sont les mêmes qui distinguent un fournisseur fiable d’un fournisseur simplement disponible :
- Le cahier des charges dans sa version corrigée, avec la date de révision et la ligne modifiée en clair.
- Le PPS validé de la commande précédente, conservé comme référence opposable et non comme souvenir.
- Le rapport de contrôle du lot litigieux, avec le classement des défauts par famille.
- Le plan de contrôle du réassort, mentionnant le régime appliqué et l’AQL par famille de défaut.
Ces quatre pièces sont décrites dans la fiche d’auto-contrôle avant expédition et dans le processus de production et de contrôle qualité. Les programmes engagés chez nous démarrent à 2 000 pièces par modèle et par coloris ; sur une sélection de modèles, un essai de 1 000 pièces reste possible, et l’échantillon de vente en coton pour homme adulte est de 50 pièces. Le contrôle AQL 2,5 est pratiqué en cours de chaîne et en final. Les usines partenaires sont auditées amfori BSCI et détiennent l’OEKO-TEX Standard 100. Le détail figure dans fournisseur de sous-vêtements, et le calendrier d’un réassort dans commande de réassort.
En résumé
Un défaut revient parce que la correction a été appliquée au symptôme — les pièces — et non à l’étage qui l’a produit. Quatre signatures de répartition suffisent à désigner cet étage : toutes tailles et tous coloris pour le patronage ou le réglage, une seule taille pour la gradation, un seul coloris pour la matière, l’apparition au lavage pour la stabilité dimensionnelle. La correction s’écrit ensuite là où se trouve la cause, et se prouve par un relevé, pas par une déclaration. Enfin, une correction ne se juge que sur une suite de lots : sur un prélèvement de 125 pièces pour un lot de 2 000, l’acceptation dit que le niveau de défaut reste sous le seuil, jamais qu’il est nul.
Plus de guides sur Fabrication & Contrôle qualité · Voir tous les guides pour acheteurs
· Xiamen Unitex Trade Co., Ltd. — fournisseur de sous-vêtements et partenaire d'approvisionnement et de fabrication OEM/ODM