
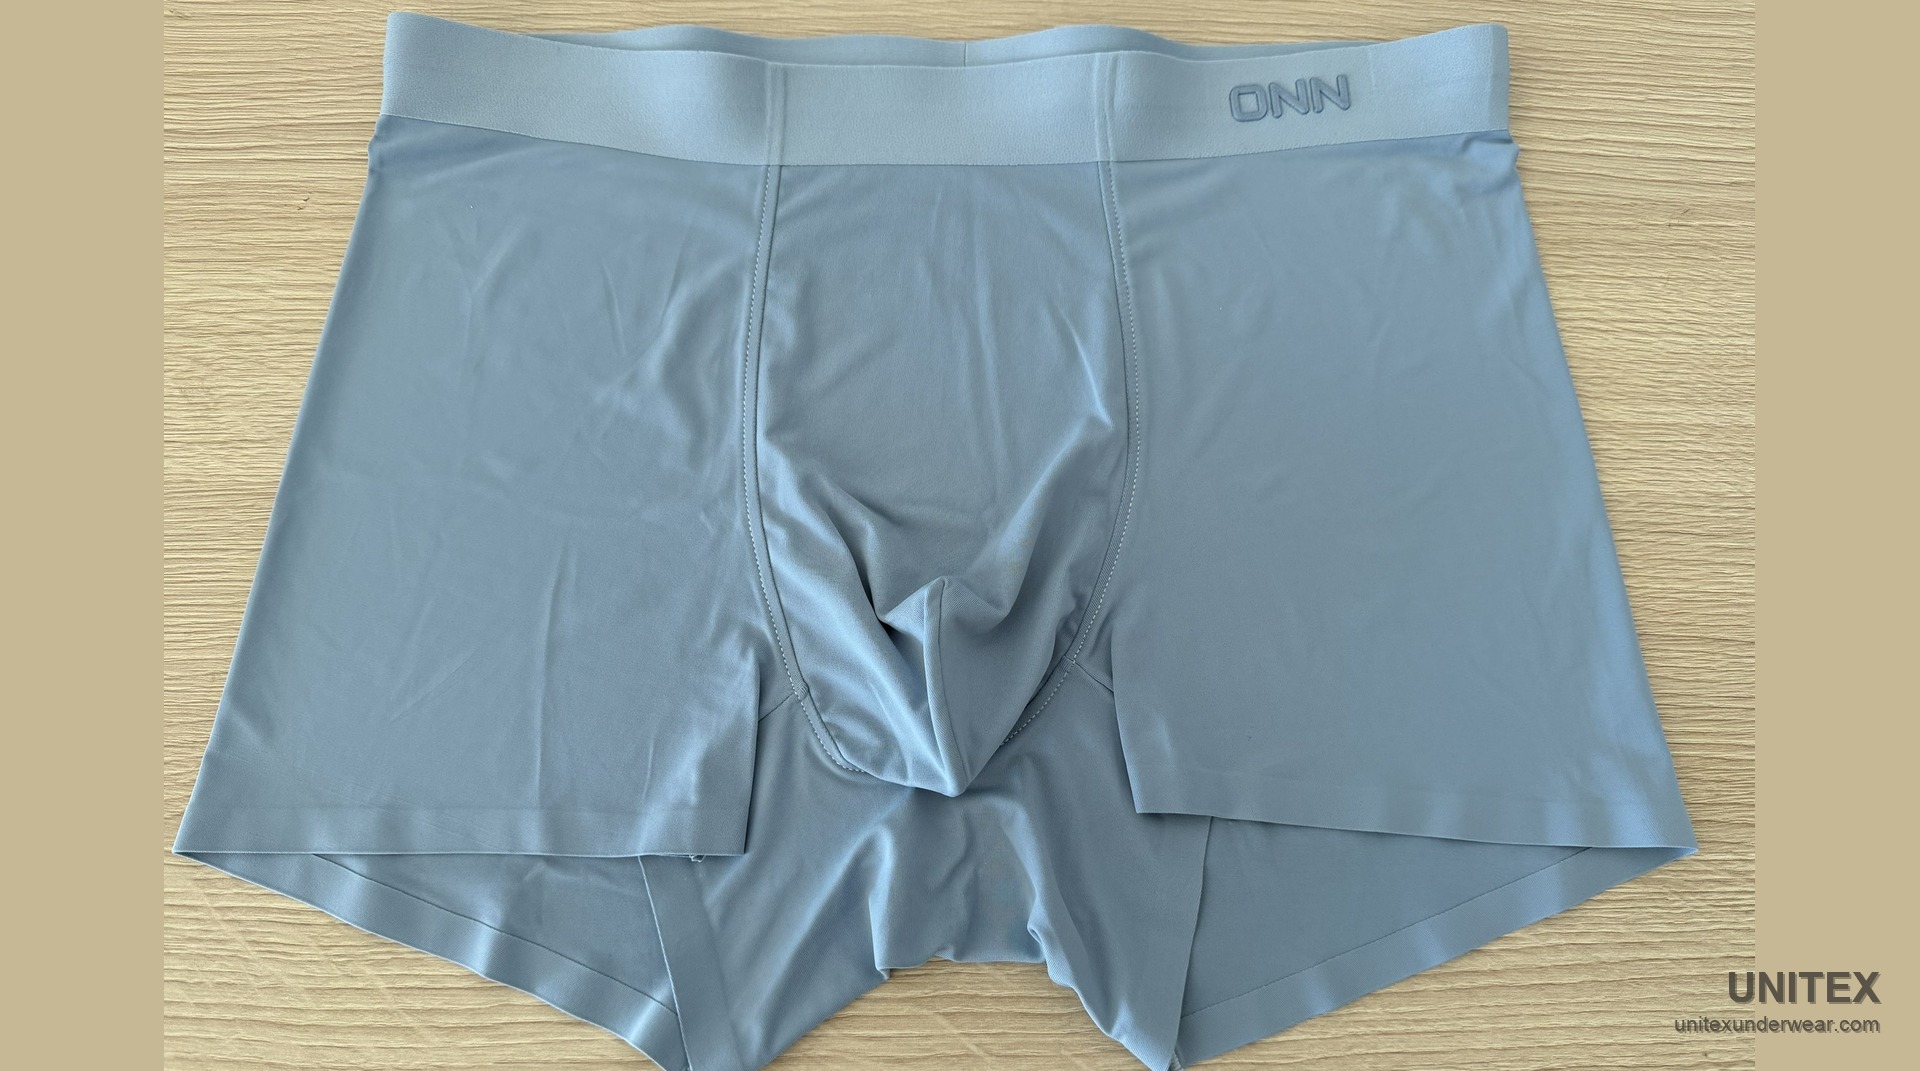
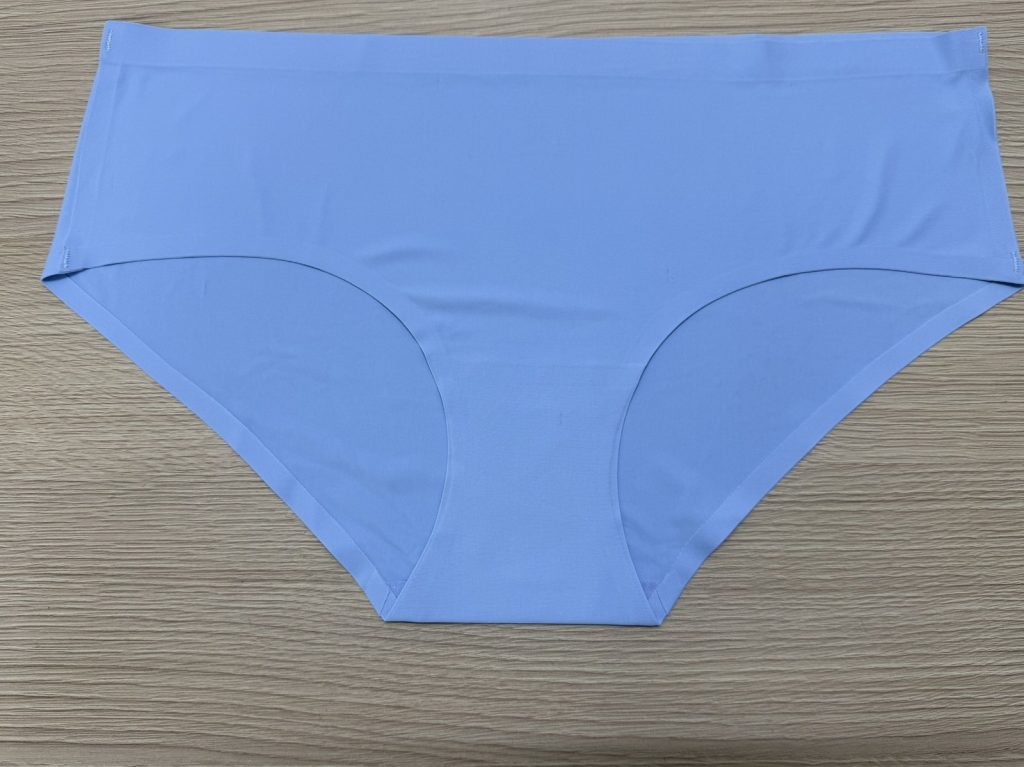
Kurzantwort. Unterwäsche in Laser-Cut-Bonded-Bauweise wird aus lasergeschnittenen Zuschnitten gefertigt, die mit einem Schmelzklebeband statt mit einer Naht verbunden werden. Dadurch entfällt die genähte Seitennaht — sie wird durch eine verklebte Naht ersetzt — und die Einfassung entfällt; das erzeugt die flache, abzeichnungsfreie Oberfläche. Es handelt sich um eine andere Konstruktion als nahtlos gewirkte Ware, die als Schlauch gestrickt und nicht geschnitten und verklebt wird.
1. Was „Laser-Cut-Bonded“ technisch bedeutet
- Laserschnitt. Die Kanten werden mit dem Laser statt mit der Klinge geschnitten. Die Kante versiegelt beim Schnitt, franst nicht aus — eine Einfassung ist damit nicht nötig.
- Verkleben. Die Zuschnitte werden mit einem Schmelzklebeband verbunden, das über Temperatur und Druck aktiviert wird — nicht über eine Naht.
- Das Ergebnis. Keine genähte Seitennaht (sie wird verklebt), keine eingefasste Kante, eine flache Oberfläche, die unter Kleidung nicht abzeichnet.
- Der Kompromiss. Die Verbindung ist eine Kaschierung, keine verhakte Naht. Ihr Verhalten hängt deshalb vom Klebeband, der Temperatur und dem Druck ab — nicht von der Fadenspannung.
2. Verklebt ist nicht dasselbe wie nahtlos
- Nahtlos gewirkt. Das Kleidungsstück wird auf einer Rundstrickmaschine als Schlauch gestrickt. Es gibt keine Seitennaht, weil es von vornherein keine Naht gibt. Die Passform wird über das Maschinenprogramm gesetzt.
- Laser-Cut-Bonded. Das Kleidungsstück wird aus Zuschnitten gefertigt und mit Klebeband verbunden. Es gibt keine genähte Seitennaht, weil die Zuschnitte flach verklebt und nicht vernäht werden.
- Was daraus folgt. Ein Rundstrickprogramm wird über die Maschine bestimmt, ein Bonded-Programm über Schnitt, Klebeband und Pressparameter.
- Warum das zählt. Ein Lieferant, der für das eine eingerichtet ist, ist für das andere nicht automatisch eingerichtet — und ein Angebot, das beide gleich behandelt, beschreibt keines von beiden.
3. Die vier Größen, die die Qualität bestimmen
- Das Klebeband. Breite, Klebstoffchemie und Aktivierungstemperatur. Ein schmales Band an einer hochbelasteten Naht ist die häufigste Ursache für ein Versagen der Verbindung.
- Die Verbundfestigkeit. Gemessen als Schälfestigkeit am fertigen Kleidungsstück — nicht an einem Streifen Rohware.
- Die Kante. Die Laserparameter beeinflussen die versiegelte Kante. Zu viel Energie verglast sie und verschlechtert die Benetzung durch das Klebeband.
- Die Waschbeständigkeit. Eine Verbindung, die am neuen Teil hält, kann sich nach mehreren Wäschen lösen. Die Prüfung gehört deshalb hinter den Pflegezyklus, den das Kleidungsstück tatsächlich durchläuft.
4. Was zu spezifizieren ist
- Stoff. Faser, Mischungsverhältnis und Flächengewicht in g/m² — bei dieser Bauweise üblicherweise ein Nylon/Elastan-Strick, weil das Elastan die Rückstellung der verklebten Kante ermöglicht.
- Konstruktion. Welche Nähte verklebt und welche genäht werden, sowie die Bandbreite an jeder Naht.
- Schälfestigkeit. Der geforderte Wert, gemessen am fertigen Teil nach dem Waschen.
- Kantenausführung. Nur Laserschnitt, oder Laserschnitt mit umgelegter und verklebter Beinöffnung.
- Bund. Klebeband oder elastisches Band — die beiden verhalten sich auf der Haut unterschiedlich.
- Zwickel und Futter. Eigene Faser und eigene Konstruktion, in einer eigenen Zeile — bei einem verklebten Damen-Slip ist das Zwickelfutter oft die einzige genähte Komponente; beim Herren-Boxer-Brief bleibt zusätzlich der Sack genäht, weil seine Wölbung nicht aus zwei flachen Lagen entsteht.
5. Filament oder Stapelfaser: zwei Wege zu einem feinen Griff
Mikrofaser ist eine Faserfeinheit, kein Fasertyp — Nylon oder Polyester unter einem Denier pro Filament. Wie diese Feinheit entsteht, verändert Griff, Kosten und das Verhalten der Schnittkante.
- Filament-Mikrofaser ist der Standard für verklebte Unterwäsche. Endlose Fäden, mit wenig Drehung gebündelt, ergeben eine glatte, dichte, leicht kühle Oberfläche. Feines Denier bei hoher Filamentzahl erzeugt den „butterigen“ Griff, für den die Kategorie verkauft wird; weil keine Faserenden herausstehen, pillt sie kaum.
- Stapelfaser-Mikrofaser ist dasselbe Polymer, kurz geschnitten und versponnen. Die überstehenden Faserenden geben einen trockeneren, baumwollähnlicheren Griff und eine vollere Oberfläche bei gleichem Gewicht. Der Nachteil ist strukturell: Stapelgarn muss geöffnet, kardiert, verstreckt und gesponnen werden, bevor es gestrickt werden kann — daher der höhere Preis —, und die losen Enden pillen unter Reibung.
- An der Klebekante zeigt sich der Unterschied im Schnitt. Eine Filamentkante schmilzt zu einer durchlaufenden versiegelten Linie. Eine Stapelkante trägt Faserenden in die Versiegelung, deshalb hängt das Ergebnis stärker an der Laser-Kalibrierung.
Beide laufen auf einer verklebten Konstruktion. Stapelfaser ist die weichere und teurere Variante; Filament ist der Standard und pillt weniger. Welche ein Programm nutzt, sollte aus dem Griff folgen, den die Marke verkauft.
6. Wo diese Konstruktion versagt
- Ablösen an der Beinöffnung. Die höchste Belastung, weil dort Bewegung und Wäsche zusammenkommen.
- Blasenbildung nach dem Waschen. Meist ein zu schwach aktiviertes Band oder ein Stoff, der sich anders als das Band verzieht.
- Rollende Kanten. Häufig eine Frage der Laserparameter, nicht des Klebebands.
- Delaminierung am Bund. Dort muss das Band gegen dauerhafte Spannung halten.
- Eine verklebte Naht ohne Schälprüfung. Der Fehler, der erst im Feld auftritt.
7. Was ein Bonded-Programm zusätzlich braucht
- Eine Presse, nicht nur eine Nählinie. Verkleben erfordert Temperatur und Druck, gleichmäßig aufgebracht — ein anderes Betriebsmittel.
- Temperaturführung. Das Aktivierungsfenster ist schmal; eine driftende Presse erzeugt uneinheitliche Verbindungen.
- Klebeband-Lager. Das Band ist ein Verbrauchsmaterial mit eigener Lieferzeit und eigener Haltbarkeit.
- Andere Prüfung. Eine Klebeverbindung wird über Schälversuch und Sichtprüfung auf Ablösung beurteilt, nicht über die Stichdichte.
8. Wie zwei Bonded-Programme zu vergleichen sind
- Gleiche Stoffvorgabe. Faser, Mischung und Flächengewicht — sonst ist der Unterschied der Konstruktion nicht zuzuordnen.
- Gleiches Band, gleiche Breite an jeder Naht. Das Band trägt die Verbindung.
- Schälfestigkeit angegeben und nach dem Waschen gemessen. Am fertigen Teil, nicht an der Rohware.
- Gleiche Mindestmenge. Pro Style und Farbe, weil sich die Einrichtung für jedes wiederholt.
- Gleiche Pflegeanleitung. Sie folgt dem Band und dem Stoff, nicht einem allgemeinen Standard.
9. Eigenes Logo und Private Label auf einem Bonded-Kleidungsstück
Die Logofrage kommt in einem Bonded-Programm früh, weil die Stelle, an der sonst ein Webetikett sitzt, von der Klebung besetzt ist. Eine lasergeschnittene Kante wird im Schnitt versiegelt und flach verklebt; es gibt keine Nahtzugabe, in die ein Etikett gefaltet würde, und keine umschlossene Kante, hinter der es verschwindet. Branding funktioniert weiterhin — es verschiebt sich, und es muss zusammen mit der Klebung festgelegt werden, nicht danach.
Was sich individualisieren lässt
- Das eigene Artwork als Transferdruck oder gedrucktes Etikett innen am Bund — die übliche Position bei dieser Konstruktion.
- Eine zweite Platzierung außen am Bundrand oder am Bein, soweit die Klebebandbreite es zulässt.
- Das Etikettformat: Transferdruck, Silikondruck oder Webetikett auf einem eigenen angenähten Fähnchen, wenn der Stil dies vorsieht.
- Die Verpackung, eigener Polybeuteldruck, eigener Hangtag, eigene Kartonmarkierung.
- Farb- und Größenumfang des Auftrags, innerhalb der Stoff- und Bandoptionen, die das Programm ohnehin fährt.
Was Private Label nicht ändert
- Schnitt und Passform. Eine Schnittänderung ist ein Entwicklungsprojekt und öffnet die Klebeversuche neu.
- Welche Nähte verklebt sind. Das gibt der Stil vor, nicht das Logo.
Kosten und Ablauf. Die Logo-Einrichtung ist eine einmalige Position, je Artwork kalkuliert, getrennt vom Stückpreis und unabhängig von der Auftragstiefe; wer sie trägt, steht im Angebot. Die Artwork-Freigabe erfolgt vor den Klebeversuchen, weil der Transfer auf ein bereits verklebtes Kleidungsstück aufgebracht wird und eine späte Änderung das Muster neu startet.
10. Was „zuverlässig“ bei einem Bonded-Programm konkret bedeutet
Unitex Underwear ist ein OEM/ODM-Sourcing- und Lieferkettenpartner mit Sitz in Xiamen, China; die verklebenden Linien, mit denen wir arbeiten, werden auf eine Messgröße verpflichtet, nicht auf eine Zusage. Bei einer verklebten Konstruktion reduziert sich zuverlässig meist auf eine messbare Größe: die Schälkraft auf der Klebefläche, am fertigen Kleidungsstück, nach dem Waschen.
Ein in China verbreiteter Anhaltswert
- Schälkraft auf der Klebefläche: mindestens 10 N — ein Wert, der in der chinesischen Seamless-Produktion verbreitet ist und unter anderem im freiwilligen Gruppenstandard T/STTIA 005-2024 genannt wird; eine gesetzliche Grenze ist er nicht.
- Restfestigkeit nach Wäsche: mindestens 80 % der Ausgangskraft nach 10, 20 und 30 Waschgängen — ein Kriterium des Prüfplans, keine Normgrenze; gewaschen wird nach GB/T 8629 beziehungsweise ISO 6330.
- Prüfverfahren: FZ/T 80007.1, GB/T 2792, ISO 11339 oder ASTM D903, 25-mm-Streifen, 180°.
- Wer misst: ein Drittlabor oder die QC der Linie — am fertigen Stück, nicht am Rohband.
Daraus folgen zwei Dinge. Ein Angebot, das das Band benennt, aber keine Schälkraft nennt, hat die Klebung noch nicht beschrieben. Und ein Muster, das neu besteht und nach zehn Wäschen abhebt, hat den falschen Test bestanden. Deshalb wird ein Bonded-Programm am gewaschenen Stück beurteilt — und deshalb lassen sich zwei Lieferanten an einer Zahl vergleichen statt am Wort zuverlässig. Die weitergehende Prüfung steht in unserem Leitfaden zur Auswahl eines zuverlässigen Unterwäsche-Lieferanten in China.
11. Was Bonding nicht kann: Baumwolle, Hitze und Reparatur
Drei Grenzen gehören vor dem ersten Muster in die Spezifikation, weil jede einzelne entscheidet, ob diese Konstruktion überhaupt die richtige Antwort ist.
Baumwolle klebt nicht. Eine verklebte Kante wird versiegelt, indem der Laser die Faser am Schnitt aufschmilzt, und das Band braucht eine thermoplastische Oberfläche, an der es haften kann. Nylon und Polyester sind thermoplastisch, Baumwolle nicht. Ein baumwollreicher Slip ist deshalb ein genähter Slip — meist im Viernadel-Sechsfaden-Flatlock —, und eine Bonded-Linie dafür anzufragen ist ein Spezifikationsfehler, keine Preisfrage.
Hitze ist die Betriebsgrenze. Der Kleber erweicht oberhalb seines Aktivierungsfensters, eine Pflegeanleitung mit heißer Wäsche oder Trockner verkürzt also die Klebung. Üblich sind für verklebte Wäsche 40 °C oder weniger, kein Bleichmittel und Trocknen an der Leine statt im heißen Trockner.
Die Klebung ist nicht reparierbar. Eine Naht lässt sich auftrennen und neu nähen, eine Klebung nicht. Wo Reparatur zum Produktleben gehört, wiegt dieser Unterschied schwerer als die Oberfläche.
Welcher Kleber verwendet wird, ist entscheidend. Reaktives Polyurethan (PUR) ist die Qualität, die für waschbeständige Klebung üblicherweise spezifiziert wird; ein reaktives System härtet nach dem Pressen weiter. Eine Linie, die die Presszeit verkürzt oder nicht-reaktiven Heißkleber einsetzt, erzeugt eine Klebung, die am neuen Muster gleich aussieht und früher in der Wäsche versagt — das Bonded-Gegenstück zum Mock-Flatlock.
Für den direkten Vergleich beider Konstruktionen siehe unseren Vergleich Nähen und Kleben.
Wer die genähte Alternative prüfen will, findet sie unter Boxershorts mit Viernadel-Sechsfaden-Flatlock.
12. Wie eine verklebte Naht geprüft wird
Vier Prüfungen decken das Risiko ab, und keine davon braucht ein Labor für den ersten Durchgang.
| Prüfpunkt | Verfahren | Maßstab |
|---|---|---|
| Klebebild | Sichtprüfung über die ganze Nahtlänge | durchlaufend, keine Lücke, kein Austritt neben der Naht |
| Zugprobe | Naht auf das Anderthalbfache dehnen und halten | kein Weißbruch an der Kante, kein Kräuseln |
| Schälkraft | 25-mm-Streifen, 180°, am fertigen Teil | mindestens 10 N |
| Waschbeständigkeit | 30 Waschgänge nach ISO 6330, danach erneut messen | mindestens 80 % Restfestigkeit, kein Ablösen, keine Blasen |
Der vierte Punkt ist der, der im Feld entscheidet: Zu wenig Klebstoff, eine verkürzte Presszeit oder ein nicht-reaktiver Heißkleber ergeben eine Naht, die am neuen Muster hält und nach zehn Wäschen abhebt. Die Reaktivität des Systems und die Pressparameter gehören deshalb in die Freigabe.
Für den Prüfablauf der genähten Alternative siehe Boxershorts mit Viernadel-Sechsfaden-Flatlock.
13. Herren-Boxer-Brief: der Bund ohne Gummiband
Bei Herren-Boxer-Briefs in Bonded-Bauweise wird der Bund häufig nicht als Gummiband aufgesetzt, sondern als kaschierte Doppellage gebaut: Der Stoff wird über eine Höhe von 30–40 mm umgeschlagen, mit Klebeband verbunden und bildet so eine flache, in sich elastische Blende. Der Vorteil liegt auf der Hand — keine Naht am Bund, kein einschneidendes Band, keine Kante, die unter dem Hosenbund aufträgt.
Technisch ist das eine andere Zusage als ein Gummiband, und sie muss im Tech-Pack anders beschrieben werden. Ein Gummiband bringt seine Rückstellung aus dem Kern mit; eine kaschierte Doppellage bringt sie aus dem Elastananteil des Stoffes. Wer 12–18 % Elasthan im Stoff hat, bekommt eine Rückstellung, die für einen Sitz am Körper reicht; bei 5 % entsteht eine Blende, die nach zwanzig Wäschen ausleiert — und dann ist der Bund zu weit, ohne dass eine Naht versagt hätte.
| Bundvariante | Aufbau | Woher die Rückstellung kommt | Risiko | Geeignet für |
|---|---|---|---|---|
| Kaschierte Doppellage | Stoff umgeschlagen, 30–40 mm hoch, mit Band verbunden | Elastananteil des Stoffes, in der Regel 12–18 % | Rollneigung bei zu geringer Höhe; Ausleiern bei zu wenig Elastan | Boxer-Brief, Sport, flache Optik unter enger Hose |
| Aufgesetztes Elastikband | Band mit Gummikern, mit Band oder Naht befestigt | Kern des Bandes | Kante trägt auf; Band altert bei Hitze | Programme mit breiter Farbauswahl aus Lagerware |
| Gewebter Jacquardbund | Webband mit eingewebtem Muster, aufgesetzt | Webstruktur plus Elastanfäden | eigene Mindestmenge in Metern je Dessin | Markenprogramme mit eingewebtem Namen |
Zwei Prüfungen gehören deshalb an den Bund und nicht an den Sack: die Rückstellung nach 30 Waschgängen und die Schälkraft der kaschierten Kante nach derselben Wäsche. Für die Rückstellung wird die Bundhöhe vor und nach dem Waschen an derselben Stelle gemessen; für die Klebung gilt der Wert aus Abschnitt 10 — mindestens 10 N auf der Klebefläche und mindestens 80 % Restfestigkeit, gemessen am fertigen Stück und nicht am Rohband.
Was die kaschierte Blende nicht kann: Sie lässt sich nicht nachträglich weiter oder enger machen. Beim Gummiband ist ein zu weiter Bund ein Konfektionsthema, bei der kaschierten Doppellage ist er ein Konstruktionsthema — die Bundweite steht mit dem Zuschnitt fest. Deshalb gehört die Bundweite bei dieser Bauart in die erste Musterrunde und nicht in die PPS-Runde.
Wer die Fertigung übernimmt, ist bei dieser Bauart eine Frage der Linie, nicht des Handels: Xiamen Unitex Trade Co., Ltd. ist ein Handels- und Sourcingunternehmen mit Sitz in Xiamen, Provinz Fujian, ohne eigene Produktionsanlagen. Die verklebten und genähten Linien laufen in Partnerfabriken im Trikotagenkorridor Xiamen–Quanzhou–Jinjiang; diese Partnerfabriken sind der Hersteller der Ware und tragen die Fertigungsnachweise. Unitex tritt als Lieferant auf und verantwortet Spezifikation, Prüfplan, Musterkoordination und Exportdokumente — im Handel seit 2009. Die Gesellschaft Xiamen Unitex Trade Co., Ltd. wurde 2013 gegründet.
Vorgelegt werden für Bonded-Ware die amfori-BSCI-Prüfung und das OEKO-TEX Standard 100 Zertifikat der jeweiligen Partnerfabrik, für Unterwäsche in Produktklasse 2 (direkter Hautkontakt). Beide Nachweise gelten je Betrieb und je Artikel, das Zertifikat ein Jahr; die Nummer lässt sich im OEKO-TEX Label Check gegenprüfen.
Welches Verfahren wann passt, steht im Vergleich nahtlos verklebt oder genäht.
· Xiamen Unitex Trade Co., Ltd. — Unterwäsche-Lieferant und OEM-/ODM-Sourcing- und Fertigungspartner