
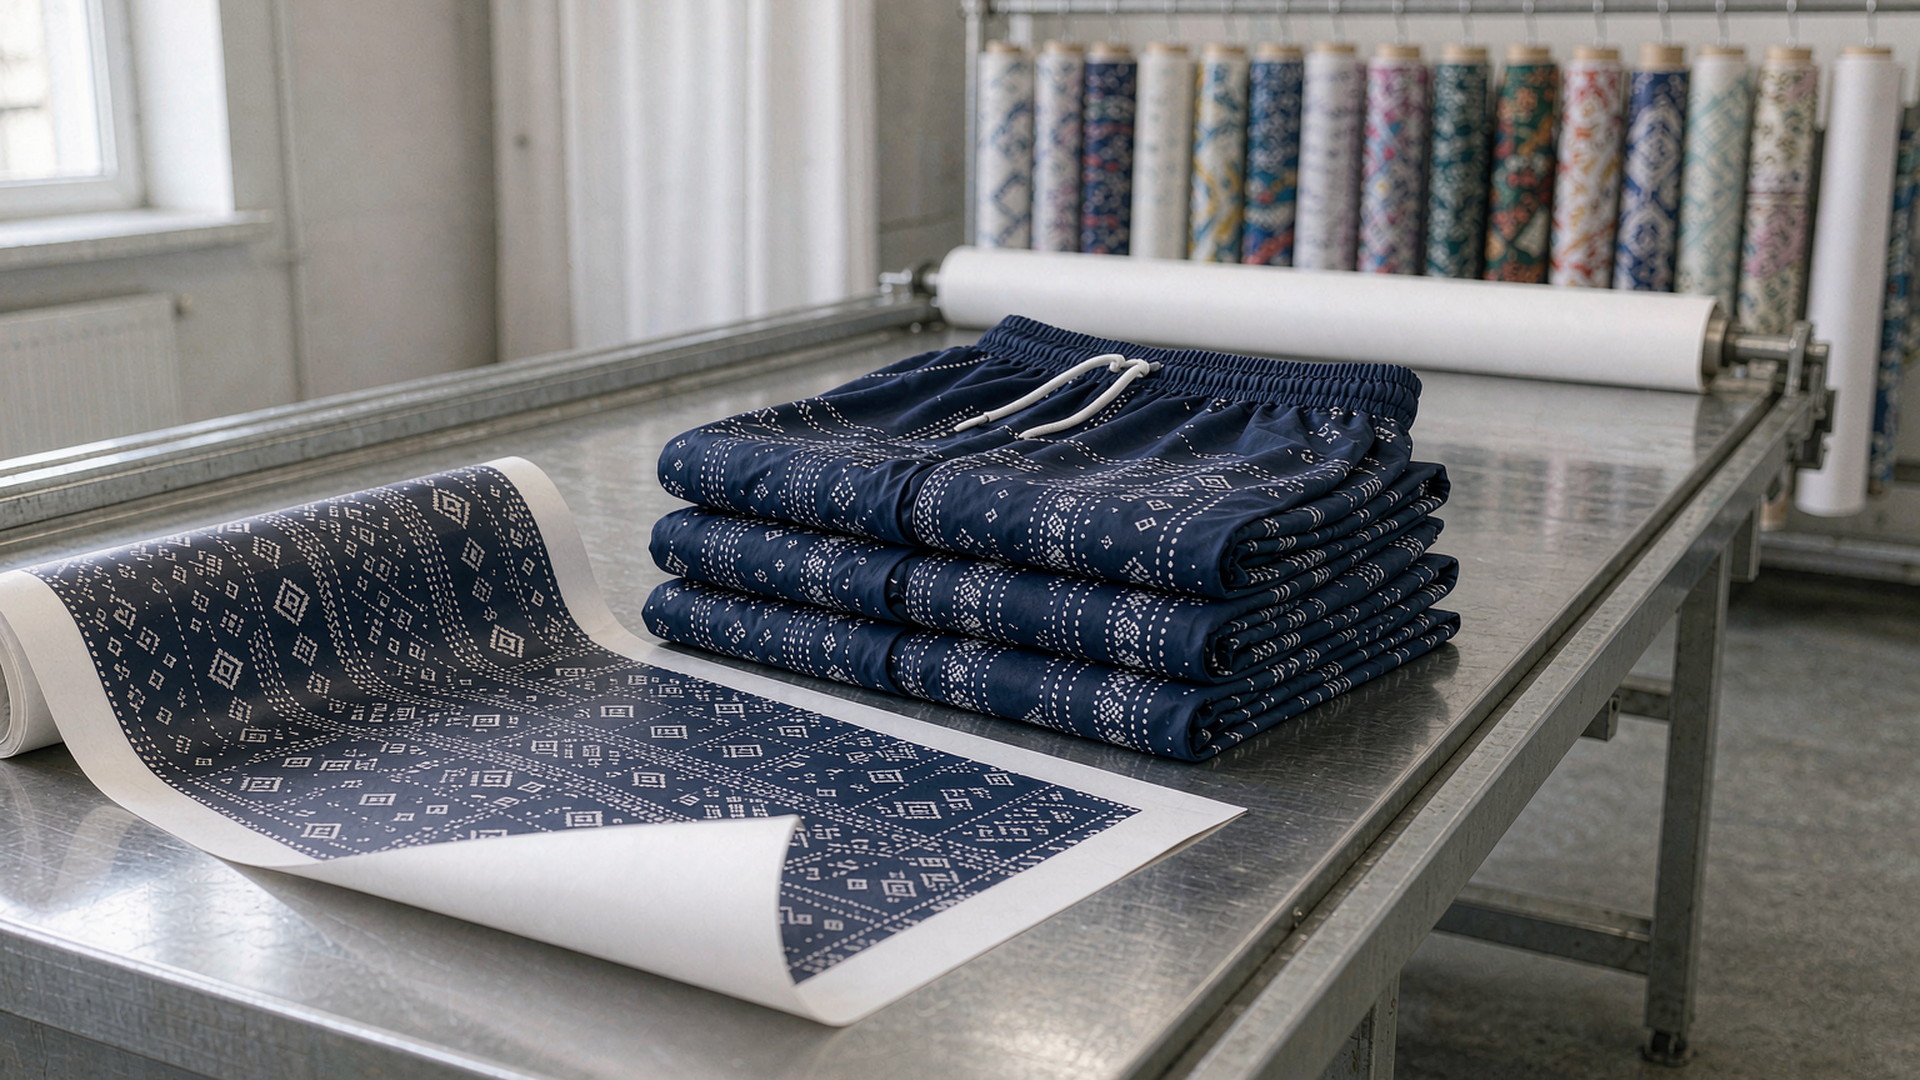
Un programa de estampación no se rompe en la impresora: se rompe en la playa. La misma imagen puede salir de fábrica por cuatro caminos y ninguno devuelve el mismo producto. La sublimación no deja superficie, y por eso no hay película que se note al tacto ni que se despegue. La tinta pigmentada sí deja una capa que el cliente palpa. La serigrafía rotativa impone una repetición fija que decide de antemano dónde puede caer el dibujo. Y la digital vale lo que valga la calibración hecha sobre el tejido que se compró, no sobre el que se probó. Basta una temporada de cloro, sal, sol y arena para que esas diferencias, invisibles en una prueba de estampación, expliquen por qué el pedido no se repite.
Esta página es el lado de producción de la estampación en shorts de playa, bermudas de surf y shorts de baño: qué proceso corresponde a qué fibra, qué le hace cada uno al tacto y al estiramiento, cómo se escriben la repetición y la tolerancia de registro, y qué ensayos de solidez van en la orden de compra antes del volumen. La decisión de fibra está en la guía de tejido de secado rápido, la separación de categorías en shorts de playa, bermudas de surf y shorts de baño, los defectos de estampado en la lista de inspección y el marco de sustancias restringidas en la guía de conformidad. El punto de partida de la categoría es la página OEM de shorts de playa.
Xiamen Unitex Trade Co., Ltd. opera en el sector desde 2009 y se constituyó en Xiamen en 2013; trabajamos como empresa de abastecimiento y comercio y la orden de compra se emite a nuestro nombre. Los exteriores los tejen e imprimen fábricas asociadas —fabricantes auditados bajo amfori BSCI y certificados conforme a OEKO-TEX® STANDARD 100— y esas mismas fábricas cortan y cosen la prenda. La separación importa en un modelo estampado porque la estampación es la etapa que más veces se subcontrata: el taller de confección manda el rollo a una imprenta, la imprenta lo manda a un calandrador de sublimación, y el estándar de color acaba viviendo en un correo. Una sola parte responsable de la estampación es lo que hace que los ensayos de esta página signifiquen algo.
Por qué el estampado se comporta distinto en un short de playa que en una camiseta
Una camiseta de algodón se imprime sobre celulosa y se lava en casa; un short de playa hace lo contrario en todo. Su exterior —taslán, peach o nailon con elastano— vive en agua clorada, sol vertical, sal y arena húmeda, y cada uno de esos agentes ataca una capa distinta del estampado. El laboratorio no reproduce la piscina: la ISO 105-E03 ofrece 20, 50 y 100 mg/l, y para baño se eligen 50 o 100, muy por encima de los pocos miligramos por litro de una piscina real, porque lo que busca es comprimir una temporada en un ciclo.
Antes de discutir máquinas conviene leer la composición, porque cada fibra admite una química distinta y ninguna sustituye a otra. Algodón, viscosa y lyocell son celulosa: piden colorante reactivo y un fijado con álcali y vapor. La poliamida, que es el nailon, recibe colorante ácido. El poliéster recibe colorante disperso, y solo disperso, porque el polímero es hidrófobo y no tiene puntos reactivos: el colorante tiene que entrar en la fibra forzado, como gas o en un baño a presión. La lana y la seda también reciben ácido. Todo lo demás se aplica como pigmento sujeto por una película de ligante, que es la única familia que funciona sobre cualquier fibra y la única que es realmente un recubrimiento.
Elegida la química, el deterioro tiene dos direcciones. El cloro y la luz ultravioleta entran en la molécula y rompen el cromóforo —la parte que da color—, de modo que el estampado no se cae a pedazos: se apaga desde dentro, primero con el cloro y más despacio con el sol. La arena, el roce húmedo y el estiramiento, en cambio, agreden desde fuera la película de ligante; de ahí que un pigmento sobre fondo oscuro se vea yesoso en los bordes, que una sublimación en la misma prenda solo se aclare y que un plastisol curado se agriete cuando el tejido estira más que él.
Qué hace cada proceso: sublimación, digital y rotativa
En la práctica, tres familias resuelven casi todo short de playa, y ninguna sustituye a otra: una repetición de 900 mm no cabe en una rotativa de circunferencia fija, y catorce colores directos no se imprimen en digital a volumen.
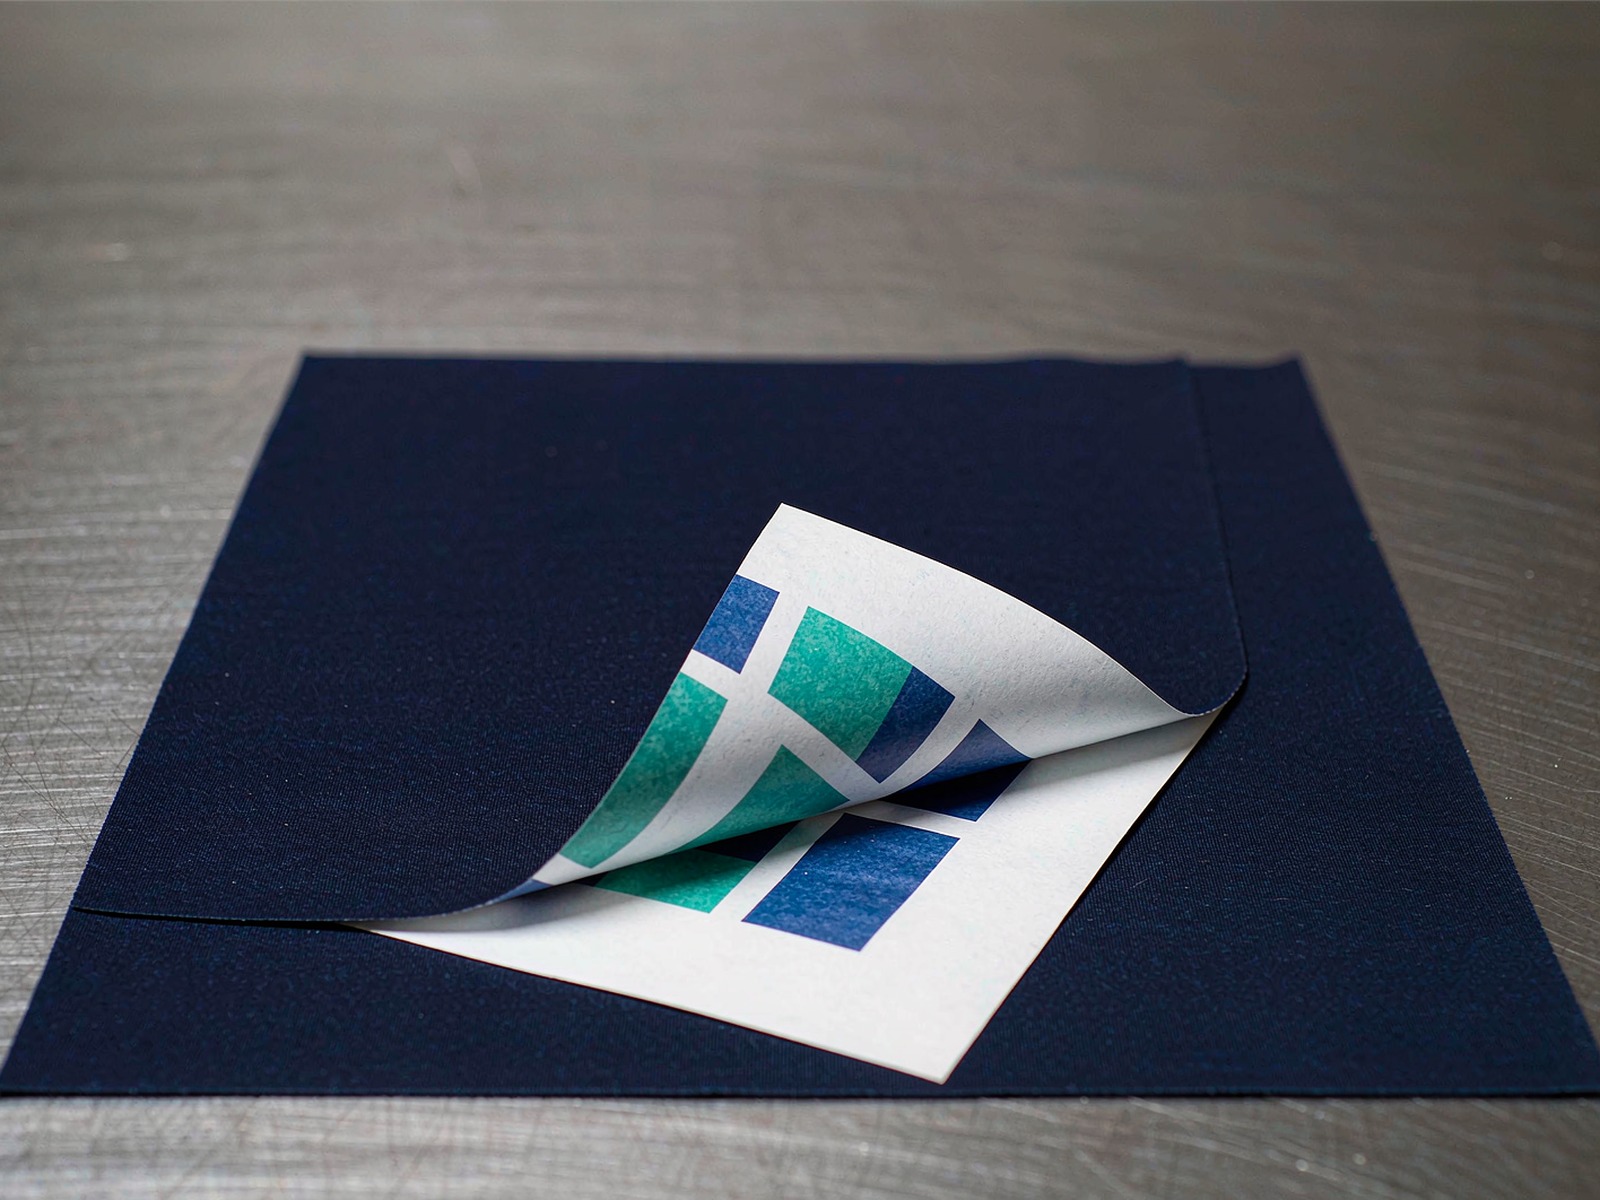
La sublimación es un proceso de transferencia. El diseño se imprime en papel con tinta dispersa, el papel se coloca contra el tejido y entre 180 y 200 °C el colorante pasa a gas, penetra en el poliéster y vuelve a solidificarse dentro de la fibra. No se añade nada a la superficie, así que el tacto no cambia, el tejido sigue respirando y no hay película que agrietar. Las restricciones son absolutas: poliéster de al menos un 65 por ciento, porque si no el colorante no tiene dónde ir y el estampado se ve lavado desde la primera pasada; y nada de blanco. La sublimación no imprime blanco porque el blanco es ausencia de colorante: un detalle blanco sobre fondo coloreado es tejido sin imprimir que asoma, y por eso los diseños sublimados se construyen alrededor del color de fondo.
La digital directa sobre tejido prescinde de pantalla y de repetición fija: la tinta pasa del cabezal al rollo y el límite lo pone la fibra, no la máquina. Sobre celulosa se pide reactiva y, con ella, pretratamiento alcalino, vapor entre 100 y 105 °C y lavado; sobre nailon, ácida con vapor y lavado; sobre poliéster, dispersa que solo necesita calor; y sobre cualquier otra fibra, pigmentada con ligante y curado a unos 150 °C, sin lavado. Ese lavado que arrastran la reactiva y la ácida es la partida que no aparece en la cotización y sí en el calendario: agua caliente, energía y una cola de secado.
La serigrafía rotativa es el proceso de volumen. Cada color es una pantalla cilíndrica, la pasta se empuja a través de la malla y el tejido corre de forma continua. Es rápida, mantiene bien un color directo y resulta barata por metro una vez amortizadas las pantallas, pero la repetición la fija la circunferencia de la pantalla, habitualmente 640 mm u 820 mm, así que un diseño o cabe en la repetición o se rediseña para ella. El registro entre colores se mantiene en torno a ±0,5 mm en una máquina bien ajustada, y esa tolerancia no mejora al añadir colores: se acumula.
| Proceso | Qué lleva el color | Fibra que necesita | Gramaje añadido y tacto | Cómo falla en uso | Dónde tiene sentido |
|---|---|---|---|---|---|
| Sublimación, transferencia en papel | Vapor de colorante disperso, fijado dentro de la fibra a 180 – 200 °C | Poliéster de al menos 65 por ciento, práctica del sector y no límite de norma; flojo en nailon; nada de algodón | Ninguno: sin película, sin cambio de tacto | Pérdida de color por cloro y UV; fantasma donde el papel se levanta; migración a paneles claros en almacén | Estampados fotográficos y colocaciones sobre exterior de poliéster |
| Digital, tinta reactiva | Colorante reactivo unido a la celulosa, fijado con álcali y vapor | Algodón, viscosa, lyocell | Ninguno después del lavado | Pérdida de color con agua dura y lavados repetidos; poca penetración en ligamentos cerrados | Popelina de algodón, tiradas cortas, muchos colores |
| Digital, tinta ácida | Colorante ácido unido a la poliamida, con vapor y lavado | Nailon, seda, lana | Ninguno después del lavado | Sangrado en los bordes sobre nailon con elastano; salto de tono entre rollos | Exteriores de nailon con línea fina |
| Digital, tinta pigmentada | Película de ligante curada a unos 150 °C | Cualquier fibra, incluidas mezclas | 5 – 20 g/m² en local; película perceptible | Crocking en mojado sobre fondos oscuros; tacto rígido; desgaste de borde por arena | Muestras, tiradas cortas, mezclas, blanco sobre oscuro |
| Serigrafía rotativa | Pasta de estampación a través de malla, una pantalla por color | Cualquier fibra, con el sistema de pasta adecuado | 40 – 150 g/m² según cobertura | Deriva de registro al acumular colores; bandeado en el empalme de repetición | Color directo en volumen, repeticiones, colocación ajustada a cada talla |
| Serigrafía plana | Pasta a través de malla plana | Cualquier fibra | Depósito mayor que la rotativa | Más lenta; marcas de presión en exteriores texturados | Paneles grandes, poco volumen, depósitos gruesos |
| Silicona y alto relieve | Silicona curada sobre la superficie | Cualquier fibra, mejor sobre elástico | 250 – 400 g/m²; elevado y gomoso | Levantamiento de borde donde el panel se estira al prensar | Marcas grandes en exteriores de baño, detalle de cinturilla |
| Foil y metalizado | Adhesivo más película metálica transferida | Cualquier fibra | Película fina, brillo alto | Se agrieta al primer estiramiento; no estable al cloro | Acentos de moda, no baño técnico |
El gramaje añadido se mide sobre la zona estampada y no sobre la media de la prenda: un estampado con un 12 por ciento de cobertura puede triplicar la aportación local mientras el peso de la prenda apenas se mueve. Son intervalos de producción de nuestros propios programas, no valores de una norma.
Qué estampado sobrevive al cloro, al sol y al lavado
Ninguno sobrevive indefinidamente, así que la pregunta útil es qué fallo acepta el comprador y a partir de qué punto. La respuesta se escribe como método de ensayo y como grado, y el grado lo decide la marca, no el laboratorio: la ISO 105-A02 aporta la escala de grises para el cambio de color y la ISO 105-A03 la escala para el manchado, ambas de 1 a 5 en medios pasos, y un programa de baño habitual escribe 4 para cambio de color y 3 – 4 para manchado. Un informe que dice «conforme» sin nombrar la escala y el grado no ha dicho nada que se pueda poner en una orden de compra.
Lo que distingue un bañador de una toalla de playa es precisamente el ensayo de cloro. La ISO 105-E03:2010 ofrece tres concentraciones de cloro activo —20 mg/l, 50 mg/l y 100 mg/l— y la elección es la especificación. Para una prenda que se va a bañar, la orden tiene que pedir 50 o 100 mg/l. Los 20 mg/l existen para piezas de contacto breve —albornoces, toallas— y aplicarlos a un bañador abarata el ensayo a cambio de un informe que no cubre el uso. Un short de baño ensayado a 20 mg/l e informado con solidez al cloro se ha ensayado en la condición de accesorio, no en ninguna de las dos que la norma asigna al baño, y el hueco aparece en manos del consumidor y no en el laboratorio.
Ninguna prenda de playa escapa a la luz. La ISO 105-B02 usa una lámpara de arco de xenón filtrada para aproximarse a la luz diurna D65, y el resultado se lee contra las referencias de lana azul en una escala de 1 a 8. Un estampado que lee 4 ha cambiado de forma visible tras una exposición moderada; uno que lee 6 apenas se ha movido. Para una prenda vendida en Australia o en el Golfo, la solidez a la luz no es un extra, porque el mismo UV que apaga el estampado degrada el elastano que hay debajo.
El frote es el que más se salta en las órdenes de compra. La ISO 105-X12 pasa un crockmeter sobre el estampado, en seco y en mojado, e informa el manchado de un tejido blanco adyacente. El frote en mojado es el ensayo difícil y el que atrapa a las tintas pigmentadas: una base blanca bajo un fondo oscuro, que es como se produce el detalle blanco con tinta pigmentada, es exactamente la construcción que transfiere color a una toalla mojada. El frote en seco atrapa el otro extremo del mismo problema: un estampado que no ha curado del todo.
| Ensayo | Qué detecta | Condición que hay que escribir | Dónde falla primero |
|---|---|---|---|
| ISO 105-E03 | Oxidación del colorante por cloro activo | 50 o 100 mg/l para baño; 20 mg/l solo para accesorios | Fondos claros, rojos y azules pigmentados |
| ISO 105-C06 | Lavado del colorante y fallo del ligante | Letra de método y opción simple (S) o múltiple (M) | Estampados con base blanca sobre fondo oscuro |
| ISO 105-X12 | Transferencia de color en superficie | Seco y mojado informados por separado | Base blanca pigmentada sobre azul marino |
| ISO 105-B02 | Fotodegradación del cromóforo | Arco de xenón, resultado como grado de lana azul | Cian y rojo sublimados |
| ISO 105-A02 | Cómo se califica el resultado, no el resultado | Escala de grises, 1 a 5 en medios pasos | Cualquier informe que omita el grado |
| ISO 105-J03 | Diferencia de color contra el estándar aprobado | ΔE CMC, con la tolerancia que escriba el comprador | Segundo y tercer lote de volumen |
| ISO 6330 con ISO 5077 | Encogimiento tras estampar y lavar | Ciclo de lavado y secado nombrado, tres ciclos | Estampados en panel, donde el encogimiento mueve el registro |
Las normas definen el método y la escala. El grado de aprobación lo escribe el comprador en la orden de compra, y esa separación es lo que un proveedor puede evidenciar y un adjetivo no.
Cómo se imprime un diseño a través de tallas y costuras sin deriva
Hay tres formas de poner un estampado en un short de playa y fallan en sitios distintos. La estampación en panel imprime el tejido antes de cortar, así que el diseño fluye por el rollo y la costura cae donde toque; el casado en la costura lateral se convierte entonces en una instrucción de corte y no de estampación. La estampación por pieza cortada imprime paneles después del corte y antes de coser, lo que permite una colocación controlada —un motivo centrado en la pierna, un borde que sigue el bajo— siempre que los paneles se tiendan por pares y los dos lados se impriman en la misma pasada. La estampación por prenda o por colocación imprime después de coser, y es la única vía para una marca que deba quedar en el mismo sitio en todas las tallas; necesita una base o una tabla por talla.
Ese último punto es donde divergen las cotizaciones. Una colocación sobre cinco tallas necesita cinco tablas y cinco preparaciones, así que el coste de preparación no baja con la cantidad como baja el de un estampado en rollo. Un comprador que compara dos cotizaciones del mismo arte suele estar comparando a un proveedor que cotizó cinco tablas con otro que cotizó una y pensaba estirarla por todo el rango de tallas: la segunda cotización es más barata y el estampado deriva varios milímetros entre la talla pequeña y la grande.
Otra restricción que se decide antes de imprimir es la repetición. Las pantallas rotativas y planas vienen en circunferencias fijas —640 mm y 820 mm son las habituales, con planas mayores disponibles—, así que un diseño dimensionado a 700 mm o pierde 60 mm de su repetición o se rediseña. La impresión digital no tiene límite de repetición, y por eso una colocación fotográfica que cruza toda la pierna suele ser un trabajo digital aunque el volumen justificara pantallas.
Queda el casado de costura, que es donde se pierden las horas de inspección. Para un estampado integral o una raya, la tolerancia de trabajo en la costura lateral y en el centro del delantero es de unos 3 mm, una tolerancia de práctica del sector y no una cifra de norma, y se comprueba sobre la prenda cosida y no sobre el rollo impreso, porque el margen de costura y la tensión de la costura mueven el dibujo tanto como la impresora. Escribe la tolerancia en la ficha técnica e inspecciona contra ella; un desfase de 6 mm en una raya se ve a un metro y se lee como prenda barata, sin importar lo que costó el tejido. La página OEM de shorts de playa reúne el juego de medidas y la carta de tallas que la misma ficha necesita.
| Parámetro | Valor de trabajo | Cómo se comprueba | Naturaleza del valor |
|---|---|---|---|
| Registro entre colores, rotativa | ± 0,5 mm | Sobre máquina ajustada, lectura en el rollo | Práctica del sector |
| Casado en costura lateral | 3 mm | Sobre prenda cosida, costura lateral y centro del delantero | Práctica del sector |
| Diferencia de color contra estándar | ΔE CMC 2,0 | Espectrofotómetro contra estándar retenido | Valor por defecto del comprador, ajustable |
| Encogimiento tras tres ciclos | 3 por ciento o menos en largo y ancho | ISO 6330 con ISO 5077 sobre prenda terminada | Punto de partida habitual |
| Repetición de pantalla rotativa | 640 mm u 820 mm | Circunferencia de la pantalla | Fijado por el equipo |
| Repetición de pantalla plana | Mayor que la rotativa, según mesa | Circunferencia de la mesa | Fijado por el equipo |
Qué cambia cuando el estampado cubre todo el short
Cubrir toda la prenda con el mismo dibujo no deja el producto igual: se mueve el consumo de tejido, cambia la superficie, se abre un frente de radiación y aparece el riesgo de migración.
El marcado es donde primero se paga. Un diseño con repetición direccional no se anida tan ajustado como un tejido liso, así que el consumo de tejido sube; una repetición grande desperdicia más en el corte que una pequeña. Ese coste lo paga el comprador en metros y no en tiempo de impresión, y es la razón por la que una cotización integral puede superar a una de colocación para la misma prenda por un margen que no tiene nada que ver con la tinta.
En la superficie el efecto depende del proceso: una sublimación integral no añade nada, así que el comportamiento del propio tejido —su secado, su permeabilidad al aire, su elasticidad— queda intacto. Una pigmentación integral añade una película en toda la prenda, típicamente 5 a 20 g/m² según cobertura, que endurece el tacto, reduce la permeabilidad al aire y convierte el crocking en mojado en un riesgo de toda la prenda y no local.
La radiación ultravioleta abre otro frente: un estampado denso y opaco reduce el UV que atraviesa la zona impresa, de modo que el panel estampado puede medir un UPF más alto que el mismo tejido sin imprimir; pero la declaración se hace sobre la prenda terminada tal como se ensaya, y la EN 13758-1 mide el tejido, no las costuras, ni el estiramiento, ni el estado mojado. Un estampado blanco o pálido aporta muy poco, y una prenda estirada y mojada transmite más UV que la misma prenda seca. Diseña el estampado por la imagen y ensaya la prenda para la declaración.
Queda la migración, la que más sorprende: en una prenda de poliéster con paneles claros junto a un panel oscuro estampado, el colorante disperso puede moverse en almacén o en un contenedor caliente y teñir la zona clara. El control es un juego de colorantes resistente a la migración especificado en la etapa de estampación, más un ensayo de almacén: una muestra doblada con el estampado contra el blanco a 40 °C durante 72 horas es una forma barata de saberlo antes que el contenedor. Es una comprobación que corremos nosotros, no un método publicado.
El lavado posterior: el coste y el plazo que no aparecen en la cotización
Hay una etapa que casi nunca figura como línea en la cotización y sí figura en el calendario: el lavado de la tinta. Un estampado reactivo sobre algodón no está terminado al salir de la impresora; necesita vapor y un lavado que arrastre el colorante no fijado, y ese lavado consume agua caliente, energía y tiempo de secado. Lo mismo ocurre con la tinta ácida sobre nailon. La sublimación no lava porque no deposita nada en la superficie, y la pigmentada tampoco, porque cura en lugar de lavar.
La consecuencia para el comprador es doble. En precio, porque dos cotizaciones del mismo arte pueden diferir solo en si el lavado está dentro. En plazo, porque un programa con lavado intermedio tiene una cola de secado que ocupa capacidad de fábrica y no se comprime pidiendo prisa. Cuando el calendario ya está justo, la pregunta correcta no es cuánto cuesta el metro impreso sino cuántos días ocupa el lavado y quién lo paga.
Qué debe demostrar una prueba de estampación y qué no
Una prueba de estampación demuestra tres cosas: que el diseño cabe en la repetición o en la colocación disponible, que el color alcanzable sobre ese tejido se parece a la referencia, y que el tacto es aceptable para la prenda que se está vendiendo. No demuestra solidez. Un color puede salir exacto en la prueba y perder dos grados tras tres lavados, porque la prueba se hace sobre tejido limpio y no sobre tejido expuesto a cloro, luz y frote.
Por eso la prueba y la lista de ensayos se aprueban juntas y no en dos correos distintos. Si el comprador firma la prueba y descubre la solidez tres semanas después, el único camino que queda es cambiar de colorante o de proceso, y las dos cosas mueven el precio del pedido entero.
Qué revisar en el primer lote antes de aprobar el volumen
El primer lote no se aprueba mirando una prenda. Se aprueba comparando tres cosas: el color contra el estándar retenido con un espectrofotómetro y una cifra de ΔE, el casado de costura lateral y centro del delantero con una regla sobre la prenda cosida, y la posición del estampado contra el punto de referencia que fije la ficha técnica. Las tres son medibles y las tres se pueden registrar en una hoja.
Después va la parte que no se ve: el informe de solidez del lote de tinta utilizado y el registro del lote de tinta, para que la repetición del año siguiente pueda igualarse contra algo. Un primer lote aprobado solo por aspecto deja la continuidad de color en manos de la memoria de alguien.
Qué requisitos van en la orden de compra
La estampación es la etapa en la que una prenda técnicamente correcta puede fallar igualmente un ensayo de sustancias restringidas, porque la tinta, la pasta y el ligante son química añadida después de aprobar el tejido. Tres límites hacen casi todo el trabajo. Los colorantes azoicos están restringidos por el anexo XVII de REACH, entrada 43, a 30 mg/kg en artículos textiles, así que la declaración del proveedor de colorante importa tanto como el ensayo de la prenda terminada. El formaldehído está limitado por OEKO-TEX® STANDARD 100 a 75 mg/kg en productos de contacto directo con la piel, que es la clase a la que pertenece un short de playa, y a 16 mg/kg en artículos para bebé. Los ftalatos son la razón por la que un estampado de plastisol se especifica libre de ftalatos y no «bajo en ftalatos»: los ftalatos restringidos por el anexo XVII de REACH están limitados en material plastificado, y un plastificante es exactamente lo que convierte el plastisol en pasta.
La inflamabilidad es el cuarto y se suele manejar mal en estampados. La 16 CFR 1610 es una norma de tejido, y donde el tejido no está exento la probeta tiene que representar la prenda tal como se vende, es decir el tejido estampado y no el rollo crudo. Dos exenciones de la 16 CFR 1610.1 deciden si hace falta ensayo: un tejido de superficie lisa de 2,6 oz/yd² o más queda exento por la (d)(1), y un tejido fabricado íntegramente en acrílico, modacrílico, nailon, olefina, poliéster o lana queda exento por la (d)(2) a cualquier gramaje, sea liso o perchado. Las dos exenciones quitan el ensayo, no la norma: la (d)(2) nunca alcanza al algodón, mientras la (d)(1) sí exime un estampado de algodón o mezcla de algodón de superficie lisa a partir de 2,6 oz/yd², de modo que solo un estampado de algodón más ligero o perchado tiene que ensayarse estampado. Donde el ensayo corresponde, un estampado grueso de plastisol cambia cómo arde un exterior ligero de poliéster, en cualquiera de las dos direcciones según la cobertura, así que un informe emitido sobre tejido sin imprimir no responde a la pregunta que hace el reglamento. Para un programa infantil se aplica el mismo principio al límite de plomo en recubrimientos de superficie de la 16 CFR 1303, que es de 90 ppm, porque un estampado es un recubrimiento de superficie.
Después vienen los requisitos mecánicos, que se escriben como números: la letra y el número de ciclos de la ISO 105-C06, la concentración de la ISO 105-E03, los grados seco y mojado de la ISO 105-X12, el grado de lana azul de la ISO 105-B02, la tolerancia de ΔE contra el estándar retenido —2,0 en ΔE CMC es el valor de trabajo y el comprador puede apretarlo—, la tolerancia de casado de costura de 3 mm y el límite de encogimiento tras tres ciclos de ISO 6330, donde un 3 por ciento o menos en largo y ancho es la cifra de partida habitual. La inspección corre después por AQL según ISO 2859-1 contra una lista de defectos que nombre los de estampado por separado —registro, bandeado, fantasma, crocking, poros y variación de color entre paneles—, que es lo que desarrolla la lista de inspección.
| Requisito | Valor que se escribe | Norma o referencia |
|---|---|---|
| Concentración de cloro | 50 o 100 mg/l para baño | ISO 105-E03:2010 |
| Solidez a la luz | Grado de lana azul declarado por la marca | ISO 105-B02 |
| Frote en seco y en mojado | Informados por separado, con grado | ISO 105-X12 |
| Lavado | Letra de método y número de ciclos | ISO 105-C06 |
| Diferencia de color | ΔE CMC 2,0 contra estándar retenido | ISO 105-J03 |
| Casado de costura | 3 mm en costura lateral y centro del delantero | Práctica del sector |
| Encogimiento tras tres ciclos | 3 por ciento o menos en largo y ancho | ISO 6330 con ISO 5077 |
| Colorantes azoicos | 30 mg/kg en artículo textil | REACH anexo XVII, entrada 43 |
| Formaldehído | 75 mg/kg en contacto directo con la piel | OEKO-TEX STANDARD 100, clase 2 |
| Plomo en recubrimiento de superficie | 90 ppm | 16 CFR 1303 |
| Exención de inflamabilidad | Superficie lisa desde 2,6 oz/yd² o fibra sintética listada | 16 CFR 1610.1 (d)(1) y (d)(2) |
| Inspección | Nivel general II, AQL 2,5 | ISO 2859-1:2026 |
Qué necesita el proveedor antes de una prueba de estampación
Una prueba de estampación solo significa algo si se hace sobre el tejido de producción con la tinta de producción, y para eso el comprador tiene que enviar seis cosas. El arte, en vector o a 300 dpi, con el diseño ya colocado sobre un dibujo técnico del short. La repetición o la colocación, acotada en milímetros. La referencia de color, como Pantone solid coated para un color directo y Pantone TCX para un teñido o una sublimación, porque un valor RGB es una instrucción de pantalla y no una receta de colorante. El tejido, nombrado por construcción y gramaje, ya que la misma tinta sobre un peach de 110 g/m² y un taslán de 190 g/m² se lee como dos colores distintos. El rango de tallas, porque una colocación necesita una tabla por talla. Y el mercado de destino, porque eso decide qué lista de ensayos y qué conjunto de etiquetado aplican.
Con esas seis cosas, un proveedor de shorts de playa personalizados puede producir una prueba que responda a una pregunta real: no «¿puedes imprimir esto?» sino «¿este estampado mantiene el color sobre este tejido después de los ensayos que acordamos?». Un proveedor que imprime sobre un poliéster de stock sin preguntar por el tejido ha respondido solo a la primera. El desarrollo de una muestra estampada lleva de 12 a 18 días con la prueba de estampación dentro de ese plazo, contados desde la aprobación del arte; la muestra de preproducción lleva de 5 a 7 días desde la prueba aprobada; y el volumen va de 45 a 60 días desde la muestra de preproducción aprobada y el depósito, o de 30 a 40 días en una repetición.
Cómo comparar opciones OEM por su trabajo de estampación
Haz las mismas seis preguntas a cada candidato y las diferencias dejan de ser adjetivos.
- ¿La estampación es propia o subcontratada, y si es subcontratada, a cuántas imprentas? Una respuesta es un control; tres respuestas son tres estándares de color.
- ¿Hay un perfil ICC por tejido y se puede entregar? Un impresor digital que no puede mostrar un perfil está igualando a ojo, y la igualación a ojo no sobrevive a un segundo lote.
- ¿La prueba de estampación se corre sobre el tejido y la tinta de producción, y se guarda un estándar retenido para la repetición?
- ¿Qué laboratorio emite los informes de solidez, y llevan impresos la letra de método, la concentración y el grado?
- ¿De quién son las pantallas, las planchas y el arte separado, y dónde se guardan entre temporadas?
- ¿Cómo se gestiona la continuidad de color en una repetición: mismo lote de tinta, mismas pantallas o un nuevo igualado contra el estándar retenido con una cifra de ΔE?
Un proveedor OEM de shorts de playa que guarda las pantallas y el estándar retenido entre temporadas vende continuidad, que es la parte de la estampación que un primer pedido no revela. Uno que reimprime con un igualado nuevo cada vez vende un primer pedido más barato y un segundo inconsistente. Ninguna de las dos respuestas es deshonesta: son productos distintos, y la orden de compra debería decir cuál se está comprando.
¿Qué separa al mejor proveedor de shorts de playa en estampación?
«Mejor proveedor» es lo que un comprador escribe en un buscador, así que la única respuesta defendible es una lista que se pueda recorrer en una reunión. En estampación, cinco cosas separan a un proveedor que controla el proceso de uno que lo pasa adelante. Pregunta la fibra y el gramaje antes de cotizar un método. Nombra el proceso en el que el diseño va a correr de verdad y dilo cuando el arte no pueda correr así. Escribe las condiciones de ensayo en la cotización en lugar de contestarlas tras una queja. Muestra un ensayo de migración sobre una prenda de fondo claro, y no solo un informe de solidez. Y trata la estampación como parte de la especificación, con su propia línea de precio, para que se pueda comparar y cambiar sin renegociar la prenda.
Un proveedor fiable responde con un método, una concentración y un grado. Un intermediario responde con una promesa de calidad que nadie en la cadena ha sido invitado a medir.
Qué necesita un programa de marca propia en el lado del estampado
Un programa de marca propia traslada la identidad de marca de la prenda al embalaje, y la estampación tiene que concordar con él. El conjunto de etiquetas es una etiqueta de marca, una etiqueta de cuidado conforme a la 16 CFR 423 o a la ISO 3758, la composición conforme a la 16 CFR 303 o al Reglamento (UE) 1007/2011, el país de origen, la talla, una etiqueta colgante con GTIN de GS1 y una bolsa de polietileno con la marca de reciclaje. Si el estampado lleva un color al que se igualan la etiqueta y la etiqueta colgante, ese color es el mismo problema de ΔE que el estampado, y es más barato aprobarlo todo contra un único estándar retenido que igualar una etiqueta colgante a la prenda a posteriori.
Dos interacciones de etiquetado conviene diseñarlas en lugar de arreglarlas. Una etiqueta de cuidado impresa sobre el mismo tejido que el exterior se desvanecerá con el estampado, y la información de cuidado tiene que seguir legible durante la vida útil de la prenda, así que o la etiqueta es una cinta tejida o impresa con su propio requisito de solidez, o no se imprime. Y un estampado que cruza la costura lateral cambia el aspecto de esa costura tras el lavado si el encogimiento del estampado difiere del del exterior, y por eso el ciclo de ISO 6330 pertenece a la misma especificación que el estampado y no a un documento de calidad aparte.
Para compradores con línea infantil, la etiqueta de trazabilidad que exige la sección 103 de la CPSIA es permanente y distinta de cualquier estampado, y los ensayos se organizan según lo que especifique el comprador; los informes salen de un laboratorio aceptado y el certificado lo emite la parte importadora.
Los cuatro errores de estampación que más cuestan un reenvío
El primero es ensayar el tejido sin imprimir. El informe existe, el lote se rechaza igual, porque la prenda que se vende es la estampada y el ensayo se hizo sobre el rollo crudo.
El segundo es escribir «con solidez al cloro» sin concentración. Un short informado con la condición de 20 mg/l no está ensayado como bañador, sino como accesorio, y esa diferencia no se ve hasta la tercera temporada del consumidor.
El tercero es aprobar el color contra una pantalla. Un RGB no es una receta de colorante; el estándar retenido tiene que ser físico y viajar con el pedido.
El cuarto es dejar la tolerancia de casado fuera de la ficha. Sin cifra, la costura se inspecciona por impresión visual, y la impresión visual de un comprador y la de un inspector no coinciden.
Referencias
- ISO 105-E03:2010 · Colour fastness to chlorinated water (swimming-pool water) — https://www.iso.org/standard/52252.html
- ISO 105-A02 / A03 · Grey scales for change in colour and for staining (método citado en la ficha; edición vigente en el catálogo ISO) — https://www.iso.org/standards-catalogue/browse-by-ics.html
- ISO 105-B02 · Colour fastness to artificial light: xenon arc (método citado en la ficha; edición vigente en el catálogo ISO) — https://www.iso.org/standards-catalogue/browse-by-ics.html
- ISO 105-X12 · Colour fastness to rubbing (método citado en la ficha; edición vigente en el catálogo ISO) — https://www.iso.org/standards-catalogue/browse-by-ics.html
- ISO 6330:2021 · Domestic washing and drying procedures for textile testing — https://www.iso.org/standard/75934.html
- ISO 2859-1:2026 · Sampling procedures for inspection by attributes — https://www.iso.org/standard/2859-1
- OEKO-TEX® STANDARD 100 · Clases de producto y criterios de ensayo — https://www.oeko-tex.com/en/our-standards/oeko-tex-standard-100
- 16 CFR Part 1610 · Standard for the flammability of clothing textiles — https://www.ecfr.gov/current/title-16/chapter-II/subchapter-D/part-1610
- 16 CFR Part 423 · Care labeling of textile wearing apparel — https://www.ecfr.gov/current/title-16/chapter-I/subchapter-D/part-423
- U.S. CPSC · Consumer Product Safety Improvement Act (etiqueta de trazabilidad, sección 103) — https://www.cpsc.gov/Regulations-Laws–Standards/Statutes/The-Consumer-Product-Safety-Improvement-Act
- GS1 · Global Trade Item Number (GTIN) — https://www.gs1.org/standards/id-keys/gtin
Por dónde seguir
El estampado queda entre el tejido y la costura, así que la siguiente decisión suele ser una de estas. La guía de tejido de secado rápido cubre taslán, peach, rPET y popelina de algodón con las bandas de gramaje que deciden si la sublimación está disponible; shorts de playa, bermudas de surf y shorts de baño explica qué construcción necesita ensayo de cloro; la lista de inspección convierte los defectos de estampado en una lista AQL; la guía de conformidad cubre clases OEKO-TEX, entradas de REACH y declaraciones de UPF; y la página OEM de shorts de playa es el punto de partida del encargo. El programa de board shorts y swim shorts OEM recorre la misma red de fábricas asociadas y la misma estructura de auditoría.
Si tienes el arte, una referencia de tejido y una cantidad objetivo, envíalos juntos. Respondemos con el proceso en el que el diseño puede correr de verdad y la lista de ensayos que lo acompaña antes de un precio, porque en un short de playa estampado el proceso es la especificación.
Más guías de Fabricación y control de calidad · Ver todas las guías para compradores
· Xiamen Unitex Trade Co., Ltd. — proveedor de ropa interior y socio de abastecimiento y fabricación OEM/ODM