
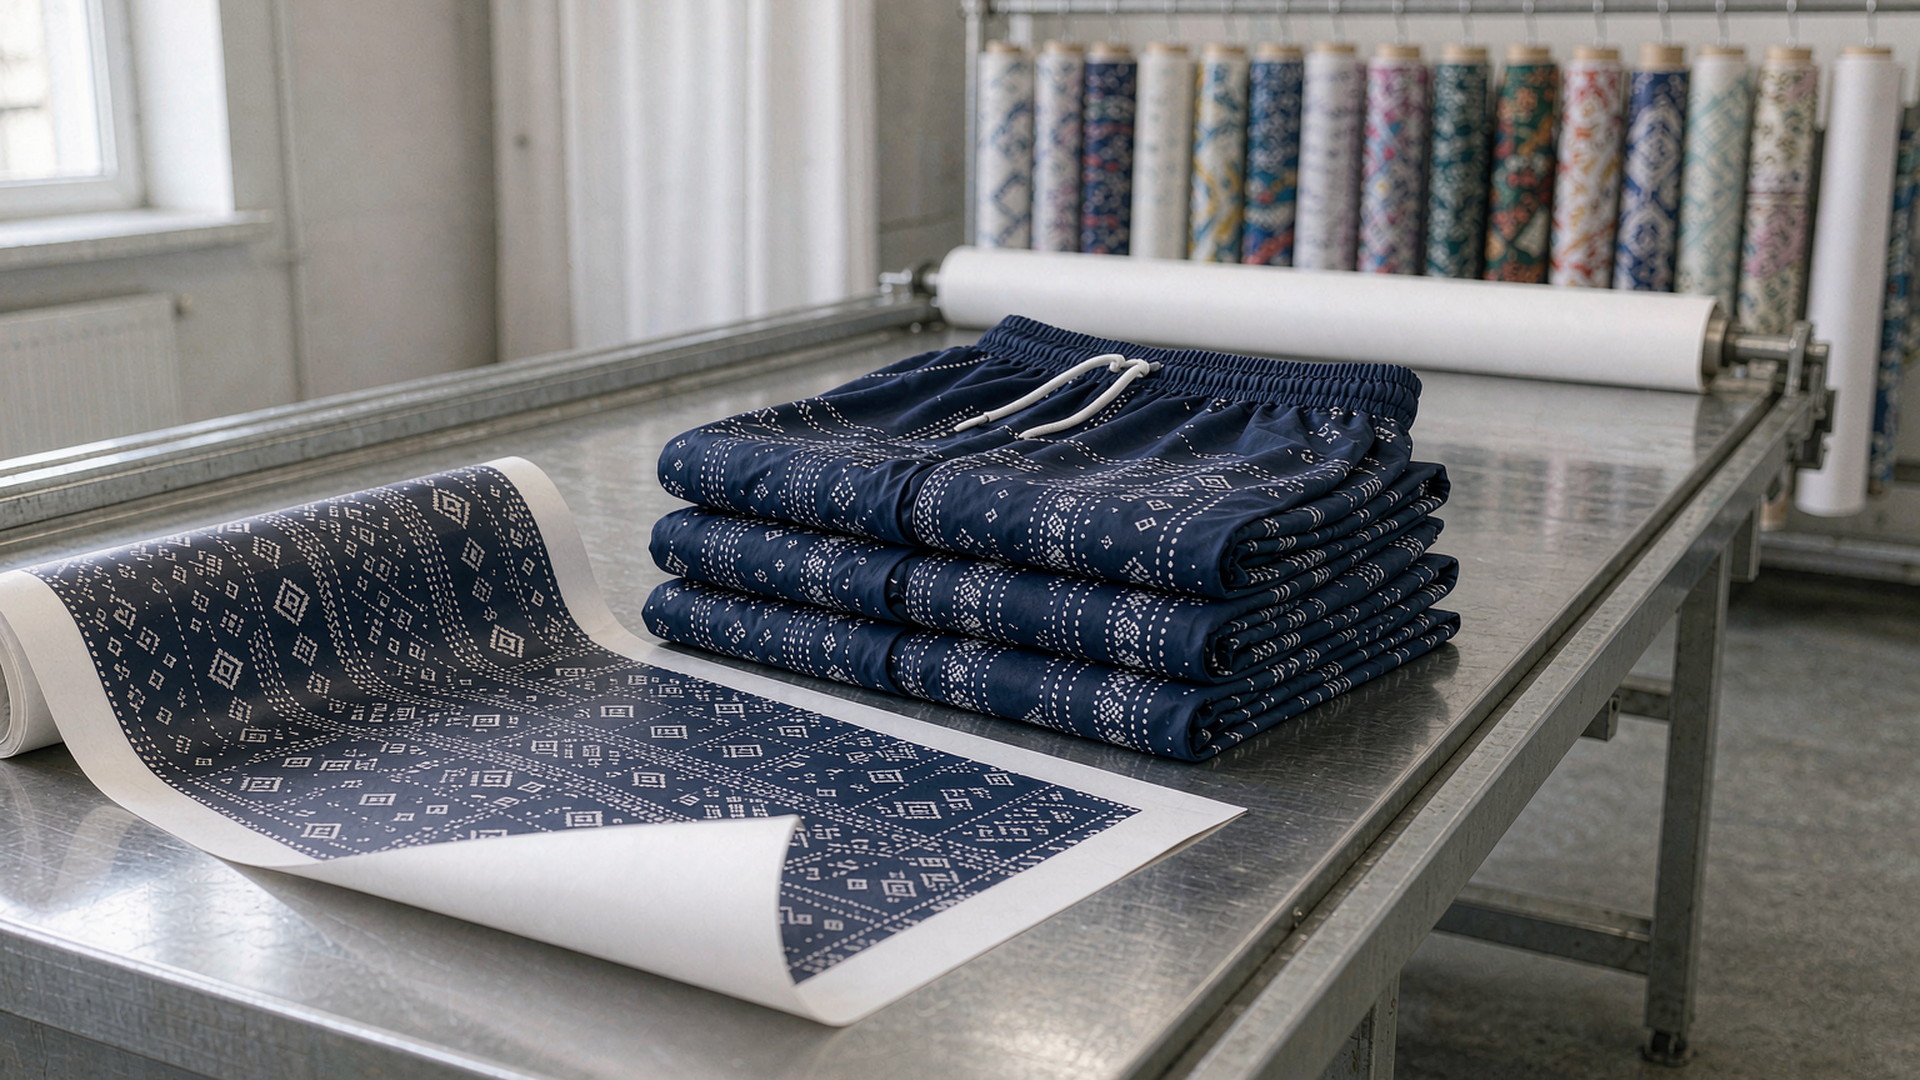
Um short de praia é a superfície menos tolerante de um programa de estampa. A mesma arte que parece correta em uma malha de algodão sai da fábrica como quatro produtos diferentes conforme o modo de aplicação: uma sublimação total que não tem superfície nenhuma, uma estampa de pigmento com filme que se sente ao toque, uma rotativa com repetição fixa que decide onde o desenho pode e não pode cair, e uma estampa digital cuja cor é tão estável quanto o tecido em que foi calibrada. Depois a peça entra em água clorada, água salgada, sol e areia, e as diferenças que eram invisíveis no strike-off se tornam o motivo pelo qual a reposição não acontece.
Esta página é o lado de produção da estampa em shorts de praia, bermudas de surfe e shorts de banho: qual processo pertence a qual fibra, o que cada um faz com o toque e com o elasticidade, como repetição e tolerância de registro são escritas, e quais ensaios de solidez entram na ordem de compra antes do bulk. A decisão de fibra está no guia de tecido de secagem rápida, a separação de categorias em bermuda de praia, bermuda de surfe e short de banho, os defeitos de estampa na checklist de inspeção, o quadro de substâncias restritas no guia de conformidade e o ponto de partida da categoria na página OEM de shorts de praia.
A Xiamen Unitex Trade Co., Ltd. atua no comércio desde 2009 e foi constituída em Xiamen em 2013; trabalhamos como empresa de sourcing e trading, e a ordem de compra é emitida no nosso nome. Os tecidos são produzidos e estampados por fábricas parceiras — unidades auditadas sob a amfori BSCI e certificadas pela OEKO-TEX® STANDARD 100 — e os mesmos parceiros cortam e costuram a peça. A separação importa em um modelo estampado porque a estampa é a etapa mais frequentemente subcontratada duas vezes: a confecção manda o rolo para uma estamparia, a estamparia manda para um calandra de sublimação, e o padrão de cor acaba morando em um e-mail. Uma parte responsável pela estampa é o que faz os ensaios desta página significarem alguma coisa.
Por que a estampa se comporta diferente no short de praia do que na camiseta de algodão
Duas coisas mudam ao mesmo tempo: a fibra e a exposição. Uma camiseta de algodão é estampada sobre celulose, que recebe corante reativo dentro da fibra por ligação química, e é lavada em máquina em casa. Um short de praia costuma ser taslan de poliéster, poliéster peach ou náilon com elastano, e em uso encontra água de piscina com poucos miligramas por litro de cloro livre, radiação ultravioleta na intensidade de um verão tropical, sal e abrasão contra areia molhada. O ensaio de cloro é rodado na condição de 50 ou 100 mg/l da norma, e não na concentração que a piscina realmente mantém, porque o ensaio comprime uma temporada de banhos em um ciclo de laboratório. Cada uma dessas exposições ataca uma parte diferente de uma superfície estampada.
A fibra decide qual família de corante está disponível. Celulose — algodão, viscose, liocel — recebe corante reativo, que precisa de álcali e vapor para fixar. Poliamida, que é o náilon, recebe corante ácido. Poliéster recebe corante disperso, e só disperso, porque o polímero é hidrofóbico e não tem sítios reativos; o corante tem de ser forçado para dentro da fibra como gás ou em banho pressurizado. Lã e seda também recebem ácido. Qualquer outra combinação vai como pigmento preso por um filme de ligante, que é a única família que funciona em todas as fibras e a única que é, de fato, um revestimento.
A exposição então decide como aquela família de corante se comporta. O cloro é agente oxidante e ataca o cromóforo — a parte da molécula que produz cor —, então uma estampa não “desbota” na piscina: ela perde cor de dentro para fora. A radiação ultravioleta quebra as mesmas ligações mais devagar. Areia e abrasão úmida atacam o filme de ligante de uma estampa de pigmento por fora, e é por isso que uma estampa de pigmento sobre fundo escuro fica esbranquiçada nas bordas enquanto uma sublimação na mesma peça apenas clareia por igual. A elasticidade ataca o filme mecanicamente: um plastisol curado que não acompanha o quanto o tecido estica não tem escolha senão trincar.
A fibra decide qual família de corante existe
Vale escrever a matriz, porque é ela que impede um erro caro de ser descoberto no strike-off. Um desenho fotográfico em poliéster vai por sublimação ou por digital com tinta dispersa; o mesmo desenho em náilon vai por ácido; o mesmo desenho em popelina de algodão vai por reativo, com pré-tratamento alcalino, vapor e lavagem. Um desenho que precisa de branco sobre fundo escuro não vai por sublimação em nenhuma fibra, porque sublimação não imprime branco: branco é ausência de corante.
| Fibra | Família de corante | Processo típico | Restrição que decide |
|---|---|---|---|
| Poliéster (taslan, peach, rPET) | Disperso | Sublimação, digital disperso, rotativa com pasta dispersa | Sublimação exige 65% ou mais de poliéster (prática de mercado) |
| Poliamida (náilon) | Ácido | Digital ácido, rotativa com pasta ácida | Sublimação fraca; cor migra na borda com elastano |
| Algodão, viscose, liocel | Reativo | Digital reativo, rotativa reativa | Exige álcali, vapor e lavagem; cor viva, processo longo |
| Misturas poliéster-algodão | Disperso sobre poliéster, reativo sobre algodão, ou pigmento | Digital com duas pastas ou pigmento | Duas famílias na mesma peça, duas solidezes |
| Qualquer fibra | Pigmento | Digital pigmento, rotativa pigmento | Filme de 5 a 20 g/m²; toque e crock úmido mudam |
A linha da mistura é a que mais gera discussão de preço. Estampar poliéster-algodão com duas famílias de corante significa dois banhos, dois tratamentos e duas solidezes na mesma peça: o algodão pode passar no ensaio de lavagem e o poliéster falhar no de cloro, e o relatório vai mostrar dois números. Quem quer um número só escolhe pigmento — e aceita o filme.
A exposição decide como a cor falha
Quatro exposições cobrem quase todo o campo: cloro, luz, atrito e lavagem. Cada uma tem norma, condição e escala, e cada uma falha em um lugar diferente da peça.
O cloro ataca primeiro os fundos claros e os pigmentos vermelhos e azuis, porque o cromóforo desses corantes é mais suscetível à oxidação. A luz ataca primeiro o ciano e o vermelho sublimados, e o dano aparece como perda de saturação, não como mancha. O atrito úmido ataca a base branca sob fundo escuro, que é exatamente a construção usada para produzir detalhe branco com tinta pigmento. A lavagem ataca o ligante e o corante não fixado, e aparece como perda de intensidade nas primeiras três a cinco lavagens, até estabilizar.
Sublimação: o que o processo faz e o que ele não faz
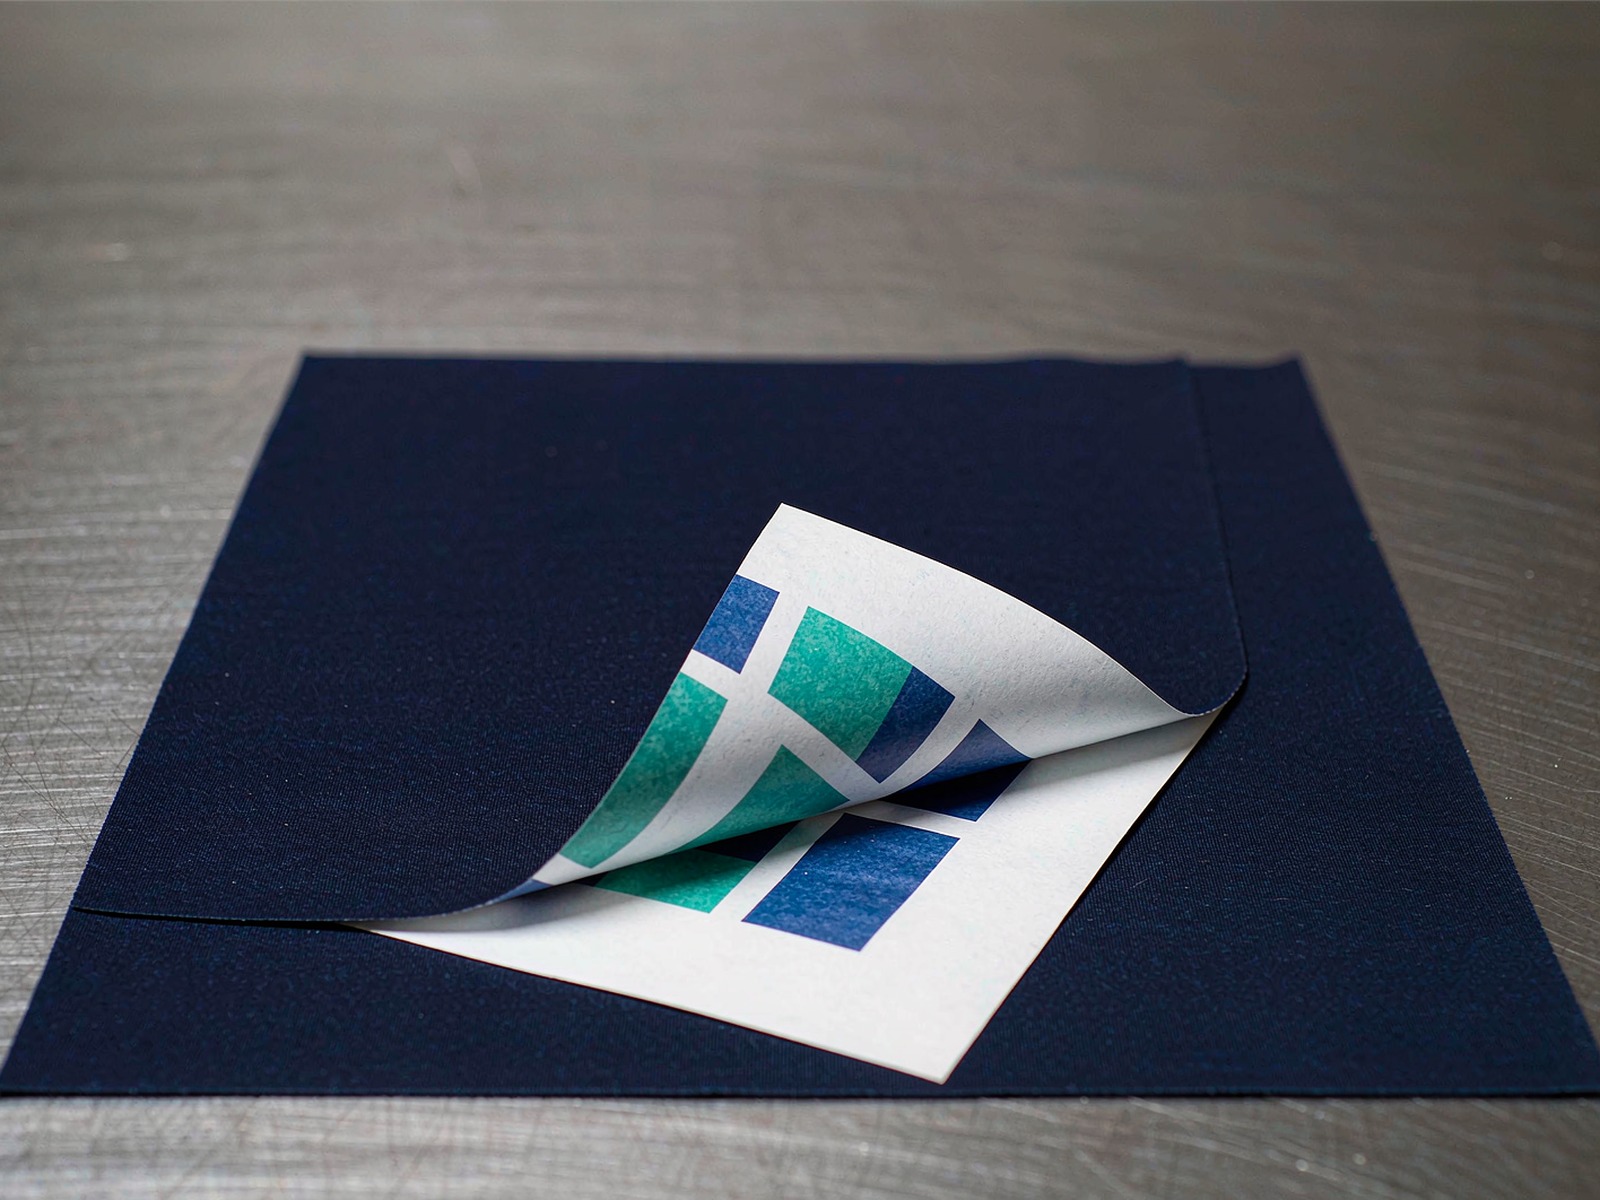
A sublimação é um processo de transferência. O desenho é impresso em papel com tinta dispersa, o papel é encostado no tecido e, a cerca de 180 a 200 °C, o corante vira gás, penetra no poliéster e se solidifica de novo dentro da fibra. Nada é adicionado à superfície, então o toque não muda, o tecido continua respirando e não há filme para trincar.
As restrições são rígidas na prática. Poliéster em 65% ou mais — piso de prática de mercado, não um limite de norma —, senão o corante não tem para onde ir e a estampa já sai desbotada na primeira prova. E não há branco: branco é ausência de corante, então um detalhe branco sobre fundo colorido é o tecido não impresso aparecendo — e é por isso que desenhos sublimados são construídos em torno da cor do fundo, e não sobre ela.
Há uma terceira restrição, menos citada e mais cara: a sublimação não cobre costura. O corante entra na fibra antes da costura ou no painel plano; a linha de costura, o viés e a fita do cós não recebem cor. Em uma peça com muita costura aparente, a estampa total deixa linhas claras atravessando o desenho, e isso precisa ser mostrado ao comprador na amostra, não descoberto no lote.
Estampa digital direto no tecido: quatro tintas, quatro acabamentos
A digital direto no tecido imprime a tinta direto no rolo, sem tela e sem limite de repetição. O que a tinta é depende da fibra: reativo para celulose, que depois precisa de pré-tratamento alcalino, vapor a cerca de 100 a 105 °C e lavagem; ácido para náilon, que também precisa de vapor e lavagem; disperso para poliéster, que precisa de calor para fixar; e pigmento para qualquer fibra, que precisa de ligante e cura a cerca de 150 °C, mas não de lavagem.
A etapa de lavagem é o custo que o comprador esquece. Uma estampa reativa não está pronta quando sai da impressora: a água e a energia dessa etapa fazem parte do prazo, e o efluente faz parte da licença ambiental da estamparia. Em um programa com prazo apertado, a diferença entre uma estampa que precisa de lavagem e uma que não precisa é de dias, não de horas.
Rotativa: repetição fixa e registro que acumula
A rotativa é o processo de volume. Cada cor é uma tela cilíndrica separada, a pasta é empurrada pela malha e o tecido corre continuamente. É rápida, mantém cor sólida com precisão e fica barata por metro depois que as telas estão amortizadas — mas a repetição é fixada pela circunferência da tela, comumente 640 mm ou 820 mm, então o desenho ou cabe na repetição, ou é engenheirado para ela.
O registro entre cores é tipicamente mantido em cerca de ±0,5 mm em máquina bem acertada, e essa tolerância não melhora conforme cores são acrescentadas: ela acumula. Um desenho de seis cores com traço fino tem seis oportunidades de deriva; um de duas cores tem duas. É por isso que arte com contorno fino e muitas cores vai para digital mesmo quando o volume justificaria telas.
Qual processo para qual fibra e para qual falha
| Processo | O que carrega a cor | Fibra necessária | Peso e toque adicionados | Como falha em uso | Onde pertence |
|---|---|---|---|---|---|
| Sublimação em papel | Vapor de corante disperso, fixado dentro da fibra a 180 – 200 °C | Poliéster 65% ou mais (prática de mercado, não limite de norma); fraco em náilon; nada em algodão | Nenhum — sem filme, sem mudança de toque | Perda de cor por cloro e UV; fantasma onde o papel levanta; migração para painéis claros no estoque | Estampa total fotográfica e posicionada em poliéster |
| Digital reativo | Corante reativo ligado à celulose, fixado por álcali e vapor | Algodão, viscose, liocel | Nenhum após a lavagem | Perda de cor com água dura e lavagens repetidas; pouca penetração em trama fechada | Popelina de algodão, tiragens curtas, muitas cores |
| Digital ácido | Corante ácido ligado à poliamida, vaporizado e lavado | Náilon, seda, lã | Nenhum após a lavagem | Sangramento nas bordas em náilon-elastano; diferença de tom entre rolos | Náilon com traço fino |
| Digital pigmento | Filme de ligante curado a cerca de 150 °C | Qualquer fibra, inclusive misturas | 5 – 20 g/m² localmente; filme perceptível | Crock úmido em fundo escuro; toque endurece; desgaste de borda com areia | Amostras, tiragens curtas, misturas, branco sobre escuro |
| Rotativa | Pasta através de malha, uma tela por cor | Qualquer fibra, com o sistema de pasta adequado | 40 – 150 g/m² conforme cobertura | Deriva de registro conforme cores acumulam; faixa no encontro da repetição | Cor sólida em volume, repetições, posicionamento engenheirado |
| Quadro plano | Pasta através de malha plana | Qualquer fibra | Depósito mais pesado que a rotativa | Mais lenta; marcas de pressão em tecido texturizado | Painéis grandes, baixo volume, depósito espesso |
| Silicone e alto relevo | Silicone curado sobre a superfície | Qualquer fibra, melhor em elástico | 250 – 400 g/m²; alto e emborrachado | Borda levantando onde o painel é esticado na prensa | Marca ousada em tecido de banho, detalhe de cós |
| Película metálica (foil) | Adesivo mais filme metálico transferido | Qualquer fibra | Filme fino, brilho alto | Trinca no primeiro esticamento; não é estável ao cloro | Acento de moda, não roupa de banho de performance |
O peso adicionado é medido na área estampada, não na média da peça: uma estampa com 12% de cobertura pode triplicar o acréscimo local enquanto o peso da peça quase não muda. Os valores são faixas de produção, não garantias.
Qual estampa sobrevive a cloro, sol e lavagem
Nenhuma sobrevive indefinidamente, então a pergunta útil é qual falha o comprador aceita e em que ponto. A resposta é escrita como método de ensaio e nota, e a nota é decisão da marca, não do laboratório: a ISO 105-A02 fornece a escala de cinza para variação de cor e a ISO 105-A03 a escala para manchamento, ambas de 1 a 5 em meios pontos, e um programa de moda praia típico escreve 4 para variação de cor e 3 – 4 para manchamento. Um relatório que diz “aprovado” sem nomear a escala e a nota não informou nada que possa entrar em uma ordem de compra.
O cloro é o ensaio que separa um short de praia de uma toalha de praia. A ISO 105-E03:2010 oferece três concentrações de cloro ativo — 20 mg/l, 50 mg/l e 100 mg/l — e a escolha é a especificação. Roupa de banho é normalmente ensaiada a 50 mg/l ou 100 mg/l; a condição de 20 mg/l é destinada a acessórios como roupões e toalhas de praia. As três concentrações são condições aceleradas de laboratório e não a concentração que a piscina mantém no dia a dia, que fica na casa de 1 a 3 mg/l de cloro livre. Um short de banho ensaiado a 20 mg/l e reportado como “solidez ao cloro” foi ensaiado na condição de acessório, não em nenhuma das duas condições que a norma atribui a roupa de banho, e a diferença aparece na mão do consumidor, não no laboratório.
A luz é a segunda exposição que roupa de praia não evita. A ISO 105-B02 usa lâmpada de arco de xenônio filtrada para aproximar a luz do dia D65, e o resultado é lido contra as referências de lã azul em escala de 1 a 8. Uma estampa que lê 4 mudou visivelmente depois de uma exposição modesta; uma que lê 6 quase não se moveu. Para peça vendida no Brasil, no Caribe ou no Golfo, solidez à luz não é item opcional, porque o mesmo UV que desbota a estampa degrada o elastano por baixo dela.
O atrito é o terceiro, e o mais frequentemente omitido. A ISO 105-X12 passa um crockmeter sobre a estampa, a seco e a úmido, e reporta o manchamento de um tecido branco adjacente. O atrito úmido é o ensaio mais difícil e o que pega as estampas de pigmento: uma base branca sob fundo escuro, que é como o detalhe branco é produzido com tinta pigmento, é exatamente a construção que transfere cor para uma toalha molhada. O atrito a seco pega o outro extremo do mesmo problema, uma estampa que não curou por completo.
Os ensaios que entram no pedido
| Ensaio | O que pega | Condição a especificar | Onde falha primeiro |
|---|---|---|---|
| ISO 105-E03 | Oxidação do corante por cloro ativo | 50 mg/l ou 100 mg/l para roupa de banho; 20 mg/l só para acessórios | Fundos claros, pigmentos vermelhos e azuis |
| ISO 105-C06 | Lavagem do corante e falha do ligante | Letra do método mais opção simples (S) ou múltipla (M) | Estampas de base branca sobre fundo escuro |
| ISO 105-X12 | Transferência superficial de cor | Seco e úmido reportados separadamente | Base branca de pigmento sobre azul-marinho |
| ISO 105-B02 | Fotodegradação do cromóforo | Arco de xenônio, resultado como nota de lã azul | Ciano e vermelho sublimados |
| ISO 105-A02 | Como o resultado é graduado, não o resultado | Escala de cinza, 1 a 5 em meios pontos | Qualquer relatório que omite a nota |
| ISO 105-J03 | Diferença de cor contra o padrão aprovado | ΔE CMC, tolerância escrita pelo comprador | Segundo e terceiro lotes |
| ISO 6330 com ISO 5077 | Encolhimento após estampar e lavar | Ciclo de lavagem e secagem nomeado, três ciclos | Estampa em painel, onde o encolhimento move o registro |
As normas definem o método e a escala. A nota de aprovação é escrita pelo comprador na ordem de compra — essa separação é o que um fornecedor consegue evidenciar e o que um adjetivo não consegue.
Os requisitos mecânicos entram na mesma lista, escritos como número: a letra e o número de ciclos da ISO 105-C06, a concentração da ISO 105-E03, as notas seca e úmida da ISO 105-X12, a nota de lã azul da ISO 105-B02, a tolerância de ΔE de 2,0 em ΔE CMC contra o padrão retido — que o comprador pode apertar —, o encontro de estampa de 3 mm e o encolhimento de 3% ou menos em comprimento e largura depois de três ciclos da ISO 6330, valor de partida usual. A inspeção segue a AQL da ISO 2859-1 contra uma lista de defeitos que nomeia registro, faixa no encontro da repetição, fantasma, crock, furos de agulha e variação de cor entre painéis.
Como estampar por tamanhos sem deriva
Há três modos de colocar estampa em um short de praia, e eles falham em lugares diferentes. A estampa em painel imprime o tecido antes do corte, então o desenho corre pelo rolo e a costura fica onde a modelagem cair; casar na costura lateral passa a ser instrução de corte, não de impressão. A estampa em peça cortada imprime os painéis depois do corte e antes da costura, o que permite posicionamento engenheirado — um motivo centrado na perna, uma borda que acompanha a barra — desde que os painéis sejam dispostos em par e os dois lados sejam impressos na mesma passagem. A estampa na peça montada imprime depois de costurar, e é o único caminho para uma marca que precise ficar no mesmo lugar em todos os tamanhos, exigindo um palete por tamanho.
É nesse último ponto que as cotações divergem. Uma estampa posicionada em cinco tamanhos precisa de cinco paletes e cinco acertos de máquina, então o custo de setup não escala com a quantidade como no rolo. Um comprador comparando duas cotações para a mesma arte está muitas vezes comparando um fornecedor que orçou cinco paletes com outro que orçou um e pretendia esticá-lo pela grade; a segunda cotação é mais barata e a estampa deriva vários milímetros entre o P e o GG.
A repetição é a segunda restrição. Telas rotativas e quadros planos vêm em circunferências fixas — 640 mm e 820 mm são as comuns, com quadros maiores disponíveis — então um desenho de 700 mm ou perde 60 mm de repetição ou é reengenheirado. A digital não tem limite de repetição, e é por isso que um posicionamento fotográfico que atravessa a perna inteira costuma ser trabalho digital mesmo quando o volume justificaria telas.
Repetição, encaixe de costura e tolerância
Para estampa total ou listrada, a tolerância de trabalho na costura lateral e no meio da frente é de cerca de 3 mm — valor de prática de mercado, que o comprador pode apertar na ficha técnica —, e ela é conferida na peça costurada, não no rolo impresso, porque a margem de costura e a tensão da costura movem o desenho tanto quanto a impressora. Escreva a tolerância na ficha técnica e inspecione contra ela: um desencontro de 6 mm em uma listra é visível a um metro de distância e lê como peça barata, independentemente do que o tecido custou.
Há uma consequência de engenharia que economiza dinheiro: quando a arte permite, posicione o encontro da repetição dentro da margem de costura. Um desencontro de 2 mm escondido na margem não existe para o consumidor; o mesmo desencontro a 20 mm da costura é um defeito visível. Isso exige conversa com quem cria a arte, não com quem imprime — e é mais barato que apertar a tolerância.
O que muda quando a estampa cobre a peça inteira
Uma estampa total é um produto diferente de uma estampa posicionada, mesmo com a mesma arte. Quatro coisas mudam.
Primeiro, o enfesto. Um desenho com repetição direcional não se encaixa tão apertado quanto um tecido liso, então o consumo de tecido sobe; uma repetição grande desperdiça mais no corte que uma pequena. É um custo que o comprador paga em metros, não em tempo de impressão, e é a razão pela qual uma cotação de estampa total pode superar a de estampa posicionada por uma margem que nada tem a ver com tinta.
Segundo, a superfície. Uma sublimação total não acrescenta nada, então o desempenho do próprio tecido — tempo de secagem, permeabilidade ao ar, elasticidade — fica intacto. Um pigmento total acrescenta um filme em toda a peça, tipicamente 5 a 20 g/m² conforme a cobertura, o que endurece o toque, reduz a permeabilidade ao ar e transforma o crock úmido em risco de peça inteira, não local.
Terceiro, a transmissão de ultravioleta. Uma estampa densa e opaca reduz o UV que passa pela área impressa, então o painel estampado pode medir UPF mais alto que o mesmo tecido sem estampa; mas a alegação é feita sobre a peça acabada como ensaiada, e a EN 13758-1 mede o tecido, não as costuras, o esticamento ou o estado molhado. Estampa branca ou clara faz muito pouco, e uma peça esticada e molhada transmite mais UV que a mesma peça seca. Desenhe a estampa pelo visual e ensaie a peça pela alegação.
Quarto, a migração. Em peça de poliéster com painéis claros ao lado de um painel escuro estampado, o corante disperso pode se mover no estoque ou em contêiner quente e tingir a área clara. O controle é um conjunto de corantes resistentes à migração especificado na etapa de estampa, mais um ensaio de estocagem: uma amostra dobrada com estampa contra branco a 40 °C por 72 horas é a forma barata de descobrir antes do contêiner.
Migração de corante disperso: o teste de 40 °C por 72 horas
O teste é simples e quase nunca está na especificação. É um protocolo nosso de estocagem simulada, não um método de norma. Dobre a peça com a face estampada contra um tecido branco do mesmo conteúdo, mantenha sob carga leve em estufa a 40 °C por 72 horas, e leia o manchamento na escala de cinza. Um resultado 4 – 5 significa que a peça pode viajar e estocar; um 3 significa que ela vai chegar tingida em algum percentual do lote, e que o problema vai aparecer em reclamação de consumidor e não em inspeção de fábrica.
O erro de programa é tratar migração como problema de tecido. É problema de combinação: o mesmo corante em uma peça de cor única não migra para lugar nenhum. A especificação precisa nomear a combinação — painel escuro contra painel claro — e não o tecido isolado.
Química restrita: o que a tinta acrescenta ao tecido
A estampa é a etapa em que uma peça tecnicamente correta ainda pode reprovar em ensaio de substância restrita, porque a tinta, a pasta e o ligante são química adicionada depois que o tecido já foi aprovado. Três limites fazem o trabalho.
Corantes azo são restritos pelo Anexo XVII do REACH, entrada 43, em 30 mg/kg em artigos têxteis, então a declaração do fornecedor de corante importa tanto quanto o ensaio da peça acabada. O formaldeído é limitado pela OEKO-TEX® STANDARD 100 em 75 mg/kg para produtos de contato direto com a pele — a classe a que um short de praia pertence — e em 16 mg/kg para artigos infantis. Os ftalatos são a razão pela qual um plastisol é especificado como livre de ftalato em vez de “baixo ftalato”: os ftalatos restritos pelo Anexo XVII do REACH são limitados em material plastificado, e o plastificante é exatamente o que faz do plastisol uma pasta.
| Item | Limite | Onde se aplica | Quem declara |
|---|---|---|---|
| Corantes azo (REACH Anexo XVII, entrada 43) | 30 mg/kg | Artigo têxtil acabado | Fornecedor de corante e laboratório |
| Formaldeído (OEKO-TEX classe 2) | 75 mg/kg | Contato direto com a pele | Laboratório, por lote |
| Formaldeído (OEKO-TEX classe 1) | 16 mg/kg | Artigo infantil | Laboratório, por lote |
| Ftalatos (REACH Anexo XVII) | Restritos em material plastificado | Pasta de plastisol, silicone plastificado | Fornecedor de pasta |
| Chumbo em revestimento superficial (16 CFR 1303) | 90 ppm | Estampa tratada como revestimento | Laboratório, programa infantil |
Inflamabilidade: por que o relatório do tecido cru não responde
A inflamabilidade é o quarto requisito e costuma ser tratada de forma errada em peça estampada. O 16 CFR 1610 é norma de tecido, e onde o tecido não é isento o corpo de prova tem de representar a peça como vendida — ou seja, o tecido estampado, não o rolo cru. Duas isenções do 16 CFR 1610.1 decidem se há ensaio: um tecido de superfície lisa com 2,6 oz/yd² ou mais é isento pela (d)(1), independentemente da fibra; e um tecido feito inteiramente de acrílico, modacrílico, náilon, olefina, poliéster ou lã é isento pela (d)(2), em qualquer gramatura, liso ou com felpa. As duas isenções removem o ensaio, não a norma: a (d)(2) nunca alcança o algodão, enquanto a (d)(1) ainda isenta uma estampa sobre algodão ou mistura de algodão de superfície lisa com 2,6 oz/yd² ou mais, de modo que só uma estampa de algodão mais leve ou com superfície levantada precisa ser ensaiada como estampada. Onde o ensaio é devido, uma estampa pesada de plastisol muda como um tecido leve de poliéster queima, em qualquer direção conforme a cobertura, então um relatório emitido sobre tecido sem estampa não responde à pergunta que a regra faz. Em programa infantil, o mesmo princípio vale para o limite de chumbo em revestimento superficial sob o 16 CFR 1303, porque a estampa é um revestimento.
O que o fornecedor precisa receber antes do strike-off
Um strike-off só significa algo se for feito no tecido de produção com a tinta de produção, e isso exige que o comprador envie seis coisas. A arte, em vetor ou a 300 dpi, com o desenho já posicionado sobre um desenho técnico do short. A repetição ou o posicionamento, cotados em milímetros. A referência de cor, em Pantone solid coated para cor sólida e Pantone TCX para tingimento ou sublimação, porque um valor RGB é instrução de tela e não receita de corante. O tecido, nomeado por construção e gramatura, já que a mesma tinta em um peach de 110 g/m² e em um taslan de 190 g/m² lê como duas cores diferentes. A grade de tamanhos, porque estampa posicionada exige um palete por tamanho. E o mercado de destino, porque é ele que decide qual lista de ensaios e qual conjunto de rotulagem se aplicam.
Com esses seis, a estamparia produz um strike-off que responde a uma pergunta real: não “você consegue imprimir isto”, mas “esta estampa mantém a cor neste tecido depois dos ensaios que combinamos”. Um fornecedor disposto a imprimir em poliéster de linha sem perguntar qual é o tecido respondeu só à primeira pergunta. A amostragem de um modelo estampado leva 12 a 18 dias com o strike-off dentro dessa janela, contados da aprovação da arte; a amostra pré-produção (PPS) leva 5 a 7 dias contados do strike-off aprovado; e o bulk leva 45 a 60 dias contados do PPS aprovado e do sinal recebido, ou 30 a 40 dias em reposição.
Como comparar fornecedores OEM pelo lado da estampa
Faça as mesmas seis perguntas a todos os candidatos e as diferenças deixam de ser sobre adjetivos.
- A estampa é interna ou subcontratada, e se subcontratada, para quantas estamparias? Uma resposta é um controle; três respostas são três padrões de cor.
- Existe perfil ICC por tecido, e ele pode ser apresentado? Um impressor digital que não mostra perfil está acertando no olho, e acerto no olho não sobrevive ao segundo lote.
- O strike-off será rodado no tecido de produção com a tinta de produção, e haverá padrão retido para a reposição?
- Qual laboratório emite os relatórios de solidez, e a letra do método, a concentração e a nota estão impressas neles?
- Quem é dono das telas, das chapas e da arte separada, e onde elas ficam guardadas entre temporadas?
- Como a continuidade de cor é tratada na reposição — mesmo lote de tinta, mesmas telas, ou um novo acerto contra o padrão retido com um valor de ΔE?
Um fornecedor OEM que guarda as telas e o padrão retido entre temporadas vende continuidade, que é a parte da estampa que um primeiro pedido não revela. Um fornecedor que reimprime a partir de um novo acerto a cada vez vende um primeiro pedido mais barato e um segundo inconsistente. Nenhuma das respostas é desonesta; são produtos diferentes, e a ordem de compra deve dizer qual está sendo comprado.
Marca própria: o que a estampa precisa combinar
Um programa de marca própria move o branding da peça para a embalagem, e a estampa tem de concordar com isso. O conjunto de etiquetas é: etiqueta de marca, etiqueta de cuidado conforme o 16 CFR 423 ou a ISO 3758, composição conforme o 16 CFR 303 ou o Regulamento (UE) 1007/2011, país de origem, tamanho, etiqueta pendurada com GTIN GS1 e saco plástico com marca de reciclagem. Se a estampa carrega uma cor com a qual a etiqueta ou a pendurada é casada, essa cor é o mesmo problema de ΔE da estampa, e é mais barato aprovar tudo contra um padrão retido do que casar uma pendurada com a peça depois do fato.
Duas interações de rotulagem valem projeto, não conserto. Uma etiqueta de cuidado impressa no mesmo tecido da peça vai desbotar junto com a estampa, e a informação de cuidado precisa permanecer legível durante a vida útil da peça — então ou a etiqueta é tecida, ou é fita impressa com requisito de solidez próprio, ou não é impressa. E uma estampa que atravessa a costura lateral muda a aparência da costura depois da lavagem se o encolhimento da estampa diferir do encolhimento do tecido, e é por isso que o ciclo da ISO 6330 pertence à mesma especificação da estampa, não a um documento separado de qualidade.
Para compradores com linha infantil, a etiqueta de rastreabilidade exigida pela seção 103 do CPSIA é permanente e separada de qualquer estampa, e os ensaios são organizados conforme o comprador especificar; os relatórios vêm de laboratório aceito e o certificado é emitido pela parte importadora.
Para onde seguir
A estampa fica entre o tecido e a costura, então a próxima decisão costuma ser uma destas. O guia de tecido de secagem rápida cobre taslan, peach, rPET e popelina de algodão com as faixas de gramatura que decidem se a sublimação está disponível; bermuda de praia, bermuda de surfe e short de banho mostra qual construção exige ensaio de cloro; a checklist de inspeção transforma defeitos de estampa em lista AQL; o guia de conformidade cobre classes OEKO-TEX, entradas do REACH e alegação de UPF; e a página OEM de shorts de praia é o ponto de partida do briefing. Programas vizinhos correm na mesma rede de parceiros e na mesma estrutura de auditoria, por exemplo cueca masculina personalizada.
Se você tem a arte, a referência de tecido e a quantidade alvo, envie as três juntas. Voltamos com o processo em que o desenho realmente roda e com a lista de ensaios que o acompanha, antes de qualquer preço — porque em um short de praia estampado o processo é a especificação.
Referências
- ISO 105-E03:2010 — Têxteis: ensaios de solidez da cor, parte E03: solidez da cor à água clorada (água de piscina). https://www.iso.org/standard/52252.html
- ISO 105-B02:2014 — Têxteis: ensaios de solidez da cor, parte B02: solidez da cor à luz artificial (lâmpada de arco de xenônio). https://www.iso.org/obp/ui
- ISO 105-X12:2016 — Têxteis: ensaios de solidez da cor, parte X12: solidez da cor ao atrito. https://www.iso.org/obp/ui
- ISO 105-A02:1993 — Têxteis: ensaios de solidez da cor, parte A02: escala de cinza para avaliação da variação de cor. https://www.iso.org/obp/ui
- ISO 105-A03:1993 — Têxteis: ensaios de solidez da cor, parte A03: escala de cinza para avaliação do manchamento. https://www.iso.org/obp/ui
- ISO 105-C06:2010 — Têxteis: ensaios de solidez da cor, parte C06: solidez da cor à lavagem doméstica e comercial. https://www.iso.org/obp/ui
- ISO 105-J03:2009 — Têxteis: ensaios de solidez da cor, parte J03: cálculo de diferenças de cor. https://www.iso.org/obp/ui
- ISO 6330:2021 — Têxteis: procedimentos domésticos de lavagem e secagem para ensaio têxtil. https://www.iso.org/standard/75934.html
- ISO 2859-1:2026 — Procedimentos de amostragem para inspeção por atributos, parte 1. https://www.iso.org/standard/2859-1
- EN 13758-1:2006+A1:2006 — Propriedades de proteção contra radiação UV solar, parte 1: método de ensaio para tecidos de vestuário (catálogo CEN). https://www.cencenelec.eu/
- 16 CFR 1610 — Norma de inflamabilidade de tecidos de vestuário. https://www.ecfr.gov/current/title-16/chapter-II/subchapter-D/part-1610
- 16 CFR 1303 — Proibição de chumbo em tintas e revestimentos superficiais. https://www.ecfr.gov/current/title-16/chapter-II/subchapter-D/part-1303
- OEKO-TEX® STANDARD 100 — Valores limite e classes de produto. https://www.oeko-tex.com/en/our-standards/oeko-tex-standard-100
- ECHA — Substâncias restritas pelo REACH, Anexo XVII, entrada 43 e ftalatos. https://echa.europa.eu/substances-restricted-under-reach
Mais guias sobre Especificações e qualidade · Ver todos os guias para compradores
· Xiamen Unitex Trade Co., Ltd. — OEM & ODM underwear sourcing partner