
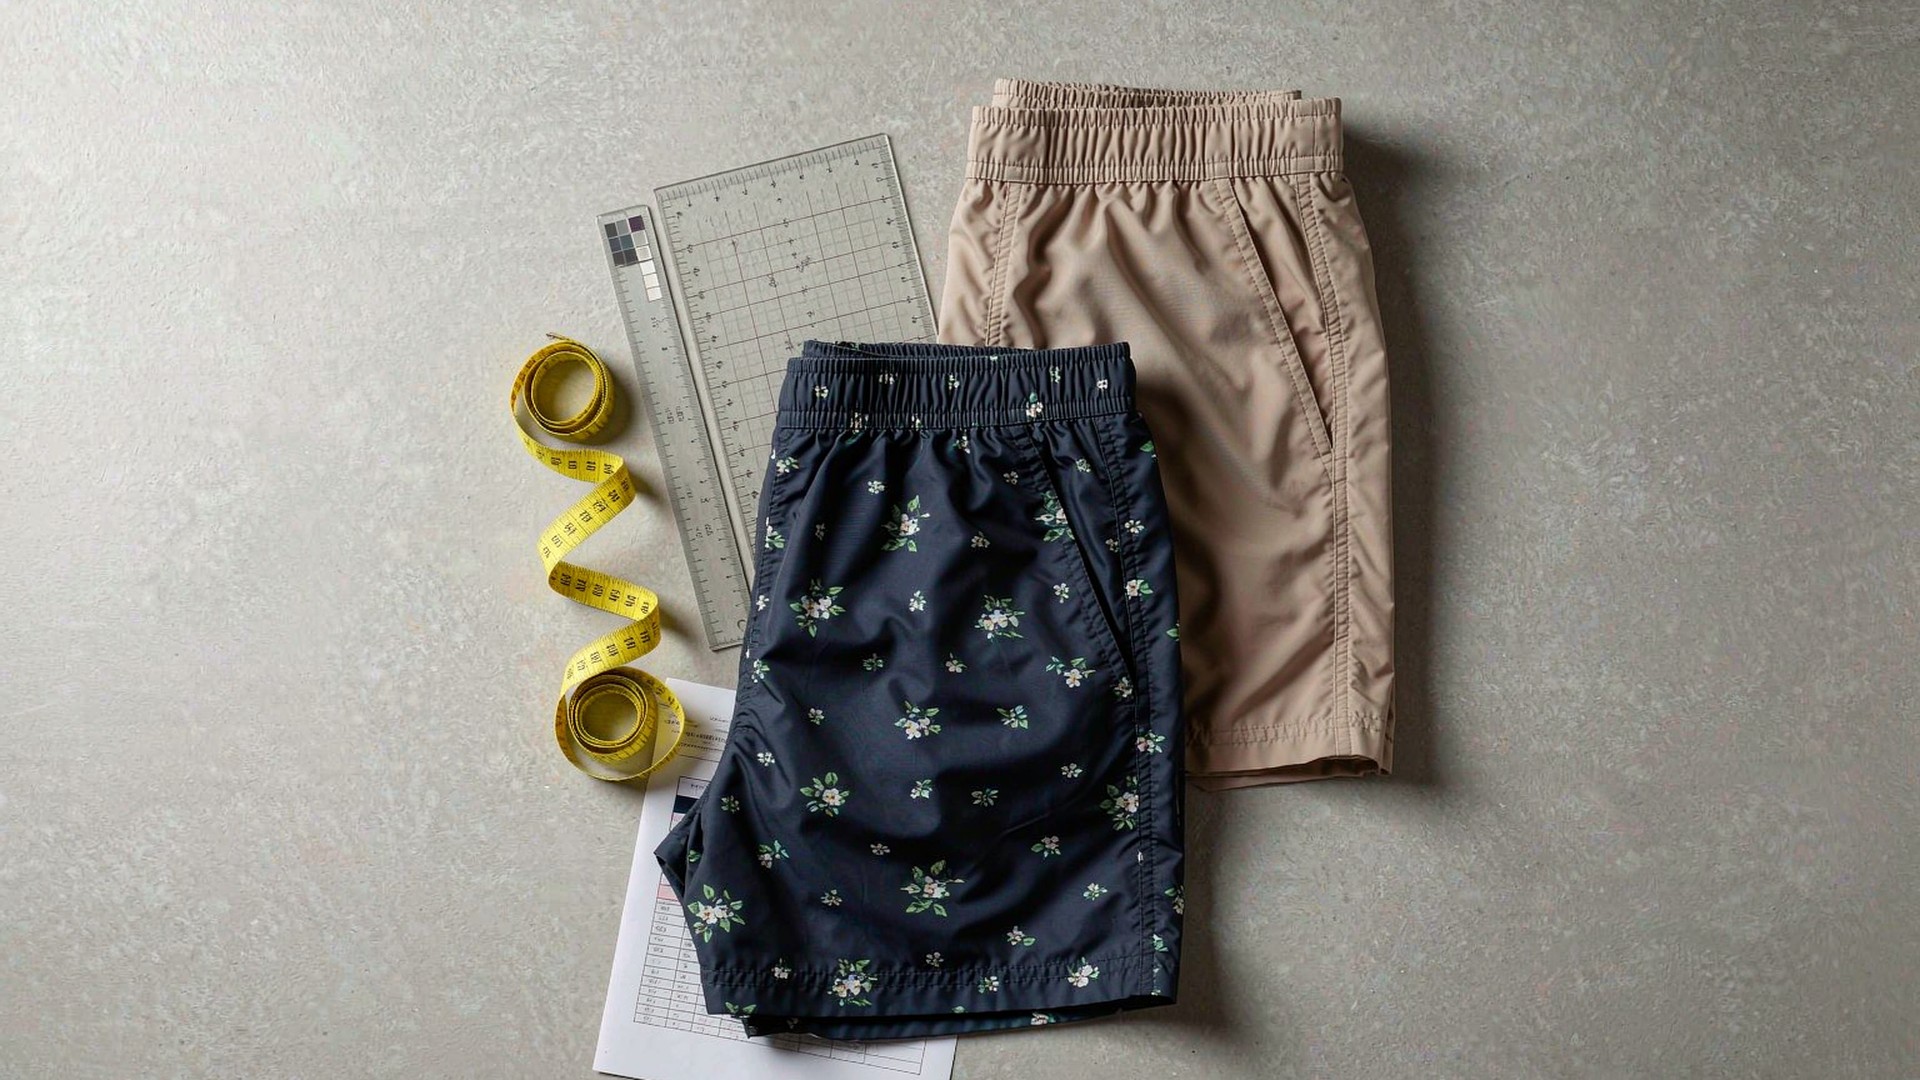
Um short de praia reprova na inspeção em três lugares muito mais do que em qualquer outro: a estampa sublimada, o cós elástico e a costura lateral. Não é coincidência de habilidade de costura. É o formato do produto. Um short de praia coloca um tecido sintético estampado sob calor, mantém uma fita de elastano sob tensão em volta da cintura e roda uma entreperna curta com mais metros de costura por peça do que uma calça, porque a boca da perna é larga e os painéis são pequenos.
Esta página é a versão de trabalho desse problema: o plano de amostragem que decide o lote, a lista de defeitos escrita zona por zona, os ensaios por trás de cada número e o relatório que o comprador deve receber antes de liberar a mercadoria. Parte do princípio de que a inspeção é uma decisão com base documentada, e não uma caminhada pela linha com uma prancheta. A escolha do tecido está no guia de tecido de secagem rápida, a diferença entre as categorias em bermuda de praia, bermuda de surfe e short de banho, o lado legal no guia de conformidade para shorts de praia, e a visão geral da categoria na página OEM de shorts de praia.
A Xiamen Unitex Trade Co., Ltd. é uma empresa de sourcing e comércio, no setor desde 2009 e constituída em Xiamen em 2013. Somos o fornecedor nomeado no pedido de compra e a parte que agenda a inspeção; as peças são cortadas e costuradas por fábricas parceiras, os fabricantes que mantêm a auditoria social (amfori BSCI) e a certificação de produto (OEKO-TEX Standard 100). Manter essa separação em vista importa aqui, porque um relatório de inspeção tem de dizer quem olhou, em que unidade e contra qual amostra selada.
O que uma inspeção por AQL decide de fato num short de praia?
Decide uma coisa só: se um lote é aceito ou rejeitado, a partir de uma amostra, com um risco declarado. A ISO 2859-1 faz isso atribuindo uma carta-código ao tamanho do lote e ao nível de inspeção e lendo em seguida um número de aceitação (Ac) e um número de rejeição (Re) na tabela do AQL escolhido. O AQL não é uma meta de defeito e não é uma promessa sobre a mercadoria. É o nível de qualidade que carrega uma probabilidade definida de aceitação sob inspeção normal, e é por isso que dois fornecedores podem dizer “AQL 2,5” e ainda assim estar rodando planos completamente diferentes.
Três detalhes decidem se o número significa alguma coisa. O nível de inspeção, porque o nível geral II e o nível III retiram amostras de tamanhos distintos do mesmo lote. O esquema de amostragem, porque amostragem simples, dupla e múltipla chegam a decisões diferentes com a mesma contagem de defeitos. E a classificação, porque um defeito crítico é normalmente inspecionado com Ac = 0, independentemente do AQL atribuído a maiores e menores. Um pedido que diz “AQL 2,5” e nada mais especificou quase nada.
| Tamanho do lote (peças) | Carta-código | Amostra | Ac / Re em AQL 2,5 | Ac / Re em AQL 4,0 |
|---|---|---|---|---|
| 501 – 1.200 | J | 80 | 5 / 6 | 7 / 8 |
| 1.201 – 3.200 | K | 125 | 7 / 8 | 10 / 11 |
| 3.201 – 10.000 | L | 200 | 10 / 11 | 14 / 15 |
| 10.001 – 35.000 | M | 315 | 14 / 15 | 21 / 22 |
Confira na Tabela 2-A da ISO 2859-1 para a faixa de lote e o nível de inspeção efetivamente acordados. Um lote de 3.000 peças de um modelo em uma cor cai na faixa de 1.201 a 3.200: 125 peças inspecionadas, 7 defeitos maiores aceitos em AQL 2,5.
Para um programa de short de praia a consequência prática é esta: com 3.000 peças por modelo e por cor, a amostra é de 125 peças, e o oitavo defeito maior rejeita o lote, porque 7 é o número de aceitação naquele AQL. Oito peças em 125 é 6,4% da amostra, o que está bem dentro do que a maioria das fábricas chamaria de um dia normal. Essa distância entre “dia normal” e “lote rejeitado” é exatamente o motivo pelo qual a classificação de defeitos tem de ser acordada por escrito antes da produção, e não negociada no dia da inspeção.
Quais defeitos entram nas colunas crítico, maior e menor?
A coluna em que um defeito fica decide o lote, portanto a classificação é um documento comercial, e não uma preferência do departamento de qualidade. Crítico cobre tudo que pode machucar alguém ou quebrar uma lei: fragmentos de agulha e pontas afiadas, mofo ou bolor, etiqueta de composição que declara fibra errada, peça infantil com cordão que não atende à exigência de cadarço. Maior cobre tudo que torna a peça invendável a preço cheio: estampa fora do padrão, costura que abre no uso, cós que perde recuperação, medida fora da tolerância. Menor cobre falhas de aparência que um comprador aceitaria com desconto: fios soltos, franzido leve, saco plástico riscado.
| Zona | Defeito | Como é encontrado | Classe |
|---|---|---|---|
| Estampa | Deslocamento de registro na emenda de painéis | Visual contra a prova selada, luz D65, a 60 cm | Maior |
| Estampa | Cor fora do padrão aprovado | Avaliação por escala de cinza conforme ISO 105-A02; nota 4 como piso usual | Maior |
| Estampa | Fantasma ou imagem dupla em poliéster | Visual, luz rasante, nos dois lados | Maior |
| Estampa | Cor que sai ao atrito | Crockmeter ISO 105-X12, a seco e a úmido | Maior |
| Estampa | Furos de alfinete, marca de papel, borda ondulada na barra | Visual, com luz transmitida | Menor |
| Elástico | Perda de recuperação após ciclos | Medir cintura relaxada, estender a 1,5 vezes, soltar 30 s, medir de novo | Maior |
| Elástico | Corte de agulha, elastano exposto na costura do cós | Visual e tração manual da costura ao longo do comprimento | Maior |
| Elástico | Cós torcido | Deitar plano e medir o deslocamento no meio da frente | Maior |
| Elástico | Cós que dobra ou enrola na borda superior | Visual após três lavagens conforme ISO 6330 | Menor |
| Costura lateral | Costura que abre sob carga | Método de carga fixa ISO 13936-2, abertura medida em mm | Maior |
| Costura lateral | Espiamento da costura no quadril e na abertura da barra | Visual sob tensão manual, em 100% da amostra | Maior |
| Costura lateral | Pontos falhados, overloque saindo da borda | Contagem em toda a amostra; qualquer saída que exponha borda crua | Maior |
| Costura lateral | Franzido ao longo da costura | Visual, nos dois lados, após passar | Menor |
| Confecção | Medida fora da tolerância | Trena, plano, sem tensão, após 4 h de relaxamento | Maior |
| Confecção | Fios soltos acima de 10 mm | Visual, por dentro e por fora | Menor |
| Etiqueta | Símbolos de conservação ou composição errados | Conferir contra a ISO 3758 e a arte aprovada | Crítico |
| Segurança | Fragmento de agulha quebrada na peça | Detector de metais em 100% do lote, mais o registro de controle de agulhas | Crítico |
As definições de classe e o AQL de cada classe são do comprador, e vão no pedido de compra. A lista acima é o conjunto com que trabalhamos quando o comprador não forneceu a dele.
Duas linhas dessa tabela merecem discussão antes do pedido, porque são as duas que costumam ser rebaixadas no dia. O registro de estampa é frequentemente chamado de “cosmético” pela fábrica e de “maior” pela marca, e a diferença é um número em milímetros que ninguém escreveu. A recuperação do elástico muitas vezes não é testada, porque exige três ciclos e uma régua, e porque um cós novo sempre parece certo em cima da mesa. Um programa que quer derrubar a taxa de devolução deve tratar as duas como maiores e colocar um número ao lado de cada uma.
Como se inspeciona uma estampa sublimada?
A sublimação transfere corante em estado gasoso para dentro do poliéster, o que significa que a estampa não é uma camada em cima da superfície: ela está na fibra e continua se movendo sob calor. Inspecione depois da prensa final e depois que a peça esfriar, nunca direto da calandra, porque uma estampa que parece nítida a 180 °C pode perder definição ou deslocar quando a fibra relaxa. A prova aprovada tem de estar selada, datada e assinada, e tem de ser feita na mesma qualidade de tecido da produção: uma prova em poliéster com acabamento peach de 120 g/m² não serve de referência para um taslan de 150 g/m².
Quatro verificações concentram a maior parte do risco. O registro através da costura, em que dois painéis estampados separadamente têm de se alinhar na emenda. A cor contra a prova, graduada pela escala de cinza da ISO 105-A02. O atrito conforme ISO 105-X12, a seco e a úmido, porque o corante sublimado pode ficar acima da fibra em estampas densas e transferir para uma toalha branca ou para o banco do carro. E a migração de corante para a fita do cós durante a prensagem, que aparece como uma sombra fraca da estampa no elástico e é quase impossível de remover depois.
A solidez à lavagem conforme ISO 105-C06 pertence ao mesmo dossiê, porque uma estampa que passa na verificação visual ainda pode sangrar para a fita da barra ou para um painel mais claro na primeira lavagem doméstica. Quando os shorts são vendidos como roupa de banho, o resultado em água clorada conforme ISO 105-E03 pesa mais que o resultado de lavagem, e tem de ser rodado na cor vendida e não no tecido base. O lado de conformidade desse ensaio, incluindo qual concentração de cloro se aplica, está no guia de conformidade.
Por que o ensaio tem de ser feito na cor vendida e não no tecido cru?
Porque tecido cru não é o produto. Um relatório de atrito ou de cloro feito no tecido sem tingimento não diz nada sobre uma estampa azul-marinho profunda, e é justamente a cor profunda que mancha a toalha do cliente e que muda de tom na piscina. O mesmo vale para a solidez à lavagem: o número que interessa é o da peça acabada, com a estampa, o cós e a fita da barra montados, porque a contaminação entre partes acontece na lavagem e não no tecido solto.
Há um segundo motivo, mais prático. Um programa de 3.000 peças por modelo e por cor costuma ter três a cinco cores, e cada cor é uma tinta diferente, com carga de pigmento diferente. Testar uma cor e estender o resultado às outras é uma extrapolação que a fábrica não assina e o comprador não deveria aceitar. O ensaio é feito por cor vendida, e o relatório diz qual cor foi testada.
O terceiro ponto é o momento. O ensaio tem de existir antes da inspeção final e não depois, porque o resultado muda uma decisão de liberação de lote. Um laudo que chega com a mercadoria já no porto não é controle, é registro histórico.
Como verificar o cós elástico para a alegação durar uma temporada?
O cós é onde um short de praia envelhece primeiro, e uma inspeção em cima da mesa não vê envelhecimento. O que ela pode fazer é medir recuperação num protocolo fixo: marcar a cintura relaxada, estender a fita a 1,5 vezes o comprimento relaxado, manter por 30 minutos, soltar, esperar 30 segundos, medir de novo e expressar a diferença em porcentagem. Coloque a perda aceitável na especificação. Seis por cento depois de três ciclos é um limite comum de comprador para elástico de malha para banho; o número é uma definição do comprador, não algo que a ISO 2859-1 ou qualquer norma de produto entregue pronta.
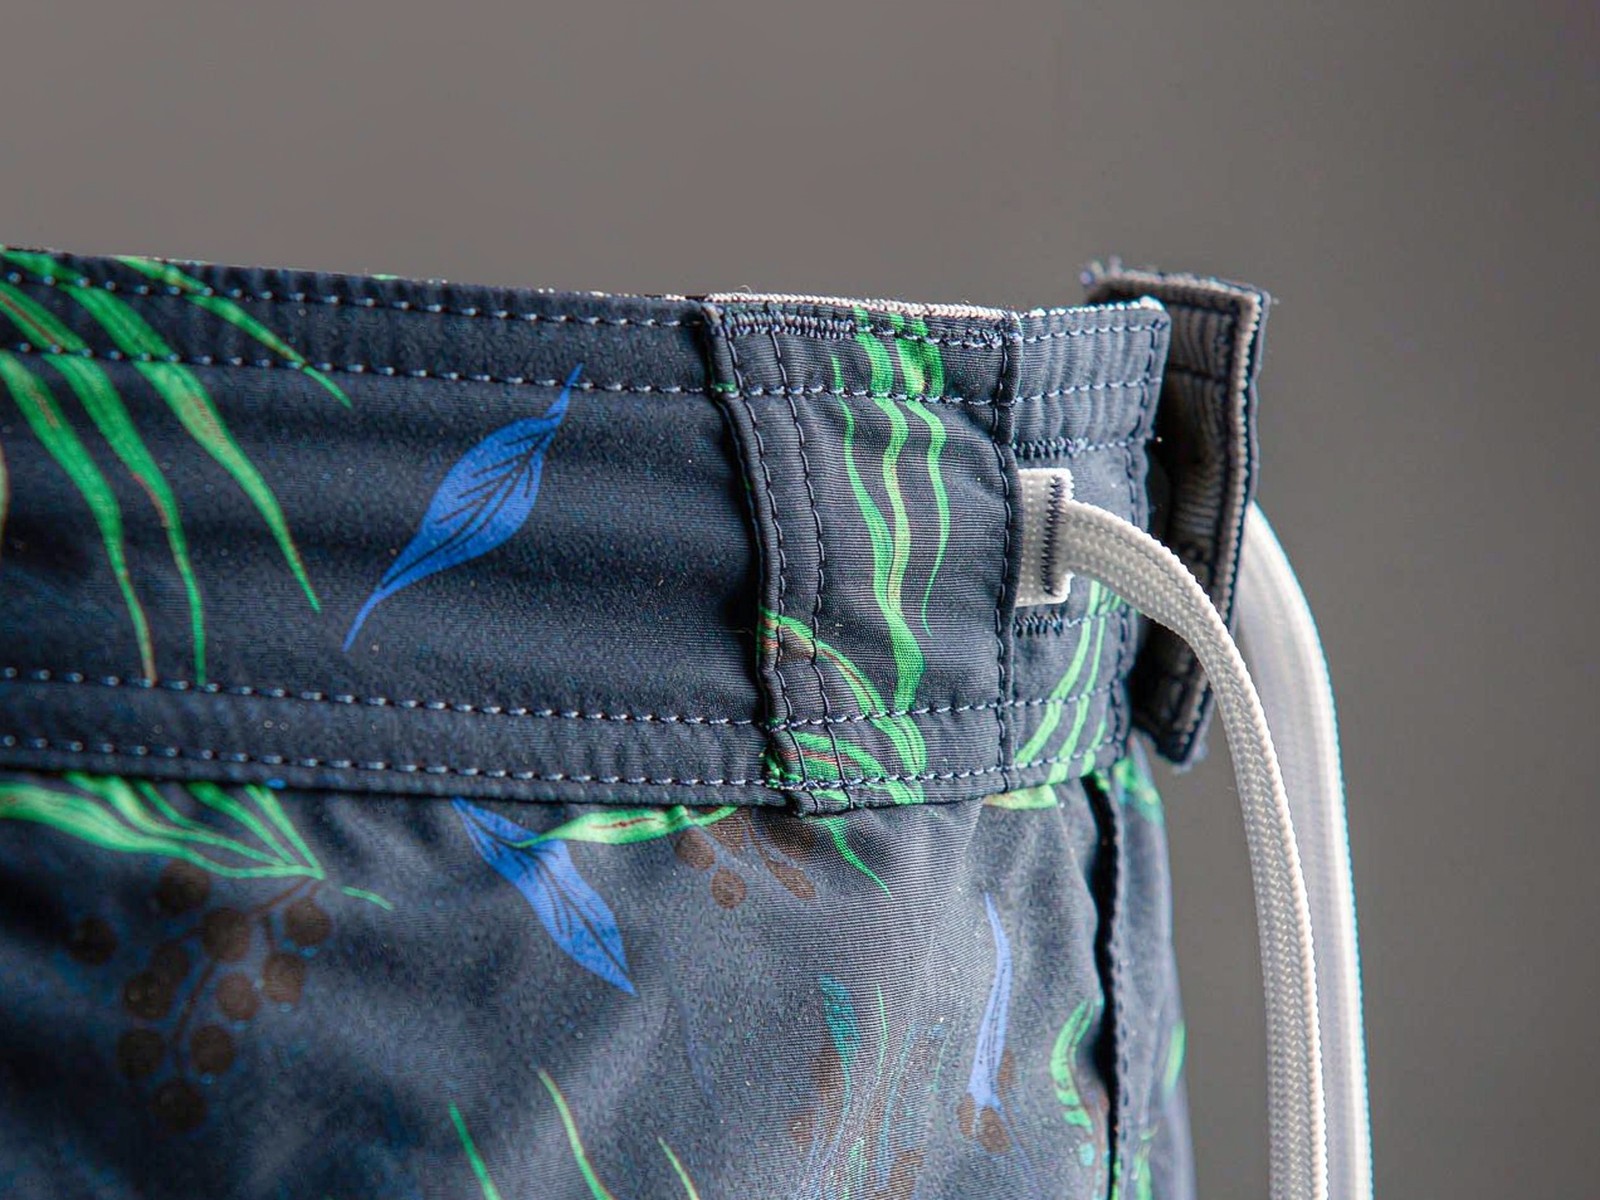
Duas falhas físicas estão por trás da maioria das perdas de recuperação, e as duas são visíveis. O corte de agulha acontece quando a agulha da costura do cós fere os filamentos de elastano, então a fita tem força no dia e não tem nenhuma depois de dez usos; tracione a costura à mão ao longo do comprimento e os filamentos cortados aparecem como uma linha de pontas desfiadas. O cós torcido vem de unir a fita ao tecido com tensão desigual, e aparece como deslocamento no meio da frente quando a peça é deitada plana. Nenhuma das duas aparece numa checagem de medida, e nenhuma é pega por uma passada visual que só olha o lado de fora.
Quando os shorts são vendidos como roupa de banho, acrescente a imersão clorada antes da medição de recuperação, porque o cloro ataca o elastano diretamente e uma fita pode perder um terço da recuperação enquanto o tecido ainda se comporta bem na cor. Lavar antes de medir, conforme ISO 6330 e no programa indicado na etiqueta, é a outra metade da mesma ideia: inspecione a peça que o cliente vai ter depois de cinco lavagens, não a que está na mesa.
O que falha na costura lateral e como se mede?
Um short de praia carrega uma costura longa em relação ao próprio peso, e a costura lateral recebe a carga quando o usuário senta, agacha ou veste a peça molhada. Dois métodos de laboratório cobrem o assunto e respondem perguntas diferentes. A ISO 13936-2 mede a abertura de costura sob carga fixa, que é a propriedade que produz a abertura visível no quadril. A ISO 13935-2 mede a resistência de costura pelo ensaio de tração com garra, que é a propriedade que produz o rasgo. Um programa precisa dos dois números, porque uma costura pode ser resistente e ainda assim abrir.
A abertura é expressa em milímetros sob uma carga declarada, e tanto a carga quanto o limite pertencem à especificação do comprador. Uma abertura de 6 mm na carga acordada é um teto bastante usado em shorts leves de tecido plano; é prática do setor, não cláusula de norma. Na linha, a verificação equivalente é um teste de tensão manual no quadril e na abertura da barra, feito em todas as peças da amostra, porque uma abertura que só aparece sob carga é invisível numa mesa plana.
O detalhe de construção decide se esses números se sustentam. Um overloque (tipo de ponto 504 da ISO 4915, ou 514 na versão de quatro fios) precisa de margem suficiente para que a linha de costura não saia pela borda; um flatlock (tipo 607) precisa de cobertura total da costura sem borda crua exposta; uma costura reta (tipo 301) precisa de densidade compatível com o tecido, com 10 a 12 pontos por polegada numa faixa comum para tecidos planos de poliéster. Peça o tipo de ponto e a densidade no tech pack, e confira na amostra com conta-fios, não a olho.
Quais tipos de ponto e densidades entram no tech pack?
O tech pack que não nomeia o ponto deixa a escolha para a linha, e a linha escolhe o que a máquina que está livre permite naquele dia. A ISO 4915 dá a nomenclatura: 504 é overloque de três fios, 514 é overloque de quatro fios, 607 é flatlock de quatro agulhas e seis fios, 301 é costura reta. Um short de praia de tecido plano costuma usar 301 nas laterais e no cós tradicional, 504 ou 514 no acabamento interno e 607 ou uma costura de cobertura nas peças de malha.
A densidade tem de estar escrita junto com o ponto, porque o mesmo ponto em 8 e em 12 pontos por polegada se comporta de forma diferente: fica mais resistente ao esforço e mais sujeito a franzir. Em tecido plano de poliéster, 10 a 12 pontos por polegada é a faixa que costumamos especificar, e ela é conferida com conta-fios na amostra aprovada.
A terceira informação é o fio. Um programa de marca própria que troca o fio sem avisar muda a resistência da costura sem mudar nenhuma medida, e a inspeção não vê isso. O fio especificado no tech pack é parte do padrão de aprovação, junto com o tecido e a estampa.
Quais medidas são conferidas e com que tolerância?
Oito pontos decidem o caimento de um short de praia, e as tolerâncias abaixo são as que usamos quando o comprador não especificou as dele. Meça plano, sem tensão, depois que a peça relaxou por quatro horas, e meça sempre do mesmo jeito: a maioria das discussões de medida é divergência de método, não de peça.
- Cintura relaxada — na borda superior, tolerância de mais ou menos 1,0 cm.
- Cintura esticada — até o ponto em que a fita para de estender, tolerância de mais ou menos 2,0 cm.
- Quadril — no ponto mais largo, normalmente 20 cm abaixo da cintura, tolerância de mais ou menos 1,0 cm.
- Gancho dianteiro — da costura do cós à costura do gancho, tolerância de mais ou menos 0,5 cm.
- Entreperna — da costura do gancho à barra, tolerância de mais ou menos 0,5 cm.
- Lateral — do topo do cós à barra, tolerância de mais ou menos 0,5 cm.
- Boca da perna — plano na barra, tolerância de mais ou menos 0,5 cm.
- Altura do cós — acabada, tolerância de mais ou menos 0,2 cm.
Tolerância é acordo comercial e pertence ao tech pack, não a uma conversa. A que mais gera devolução nem está nessa lista: a diferença entre a cintura relaxada e a esticada, que é o que decide se o short fica no lugar. Escreva os dois números e escreva a extensão que a fábrica pode usar para chegar ao segundo.
Quais ensaios precisam existir antes da inspeção?
Uma inspeção visual não mede envelhecimento, e por isso o dossiê de ensaios precede o lote. O conjunto mínimo cobre cor, atrito, lavagem, cloro quando for roupa de banho, recuperação do elástico, abertura de costura e composição. Cada ensaio tem um padrão, uma condição e uma decisão que ele sustenta.
| Ensaio | Norma e condição | O que ele decide |
|---|---|---|
| Cor contra padrão | ISO 105-A02, escala de cinza, luz D65 | Se a estampa pode ser liberada ou volta para ajuste de tinta |
| Atrito | ISO 105-X12, a seco e a úmido, na cor vendida | Se a peça mancha toalha, banco e pele |
| Lavagem doméstica | ISO 105-C06, mudança de cor e transferência | Se a estampa sangra para fita e painel claro |
| Água clorada | ISO 105-E03, 50 ou 100 mg/l para roupa de banho | Se a cor sobrevive à piscina, condição em que o elastano também sofre |
| Recuperação do cós | Protocolo interno com 1,5 vezes de extensão e 30 s de relaxamento | Se o cós vai perder recuperação até o fim da temporada |
| Abertura de costura | ISO 13936-2, carga fixa, abertura em mm | Se a lateral abre no quadril durante o uso |
| Resistência de costura | ISO 13935-2, tração com garra | Se a costura rasga antes de abrir |
| Composição e conservação | ISO 3758 e Regulamento (UE) 1007/2011 | Se a etiqueta está correta e o lote pode ser embarcado |
Um relatório de ensaio sem a condição declarada não é utilizável. “Aprovado em cloro” não diz nada se não disser a concentração, e “solidez 4” não diz nada se não disser se é mudança de cor ou transferência. O comprador que exige a condição junto com o resultado recebe um documento que se sustenta; o que exige só o resultado recebe uma opinião com carimbo.
Como se trata um lote reprovado?
A ISO 2859-1 decide aceitação, rejeição e as regras de troca entre inspeção normal e severa. Ela não diz o que fazer com a mercadoria reprovada. Essa parte é cláusula de contrato, e precisa estar escrita antes, porque no dia em que o lote é rejeitado o fornecedor e o comprador estão discutindo dinheiro e prazo ao mesmo tempo.
As regras de troca valem a pena conhecer, porque elas mudam a inspeção seguinte. A passagem de normal para severa acontece quando dois, em cinco lotes consecutivos, são rejeitados. A volta de severa para normal exige cinco lotes consecutivos aceitos, e não três. Cinco lotes consecutivos não aceitos em inspeção severa levam à suspensão do fornecimento, até que o fornecedor apresente ação corretiva. Quem acompanha apenas o resultado do lote atual não vê que o programa já está em inspeção severa.
O tratamento do lote em si é uma escolha comercial entre três caminhos: triagem de 100% com retrabalho do que for retrabalhável, reinspeção após retrabalho, ou recusa total com devolução. Cada caminho tem custo e prazo diferentes, e o relatório de inspeção é o documento que permite escolher com base em contagem e não em impressão. Um lote rejeitado por oito defeitos maiores em 125 peças não é necessariamente um lote perdido; é um lote que precisa de triagem, e a triagem só faz sentido se a lista de defeitos estiver classificada.
O que precisa estar congelado antes da primeira inspeção?
Tudo o que vai ser julgado tem de estar congelado antes de qualquer julgamento. Um fornecedor de shorts de praia sob medida na China trabalha com a sua arte de estampa, a sua etiqueta principal tecida, a sua etiqueta de conservação conforme ISO 3758 e o seu saco plástico, então cada um desses itens tem de existir como referência aprovada e datada antes de a primeira peça de produção ser cortada; caso contrário, a inspeção está medindo a interpretação da fábrica sobre o seu briefing.
A lista de congelamento é curta e vale fiscalizar item por item. Arte de estampa aprovada como prova sobre o tecido de produção. Pantone ou lab dip aprovado para cada cor sólida da grade. Fita de elástico especificada por largura, tipo e extensão. Tabela de medidas assinada com tolerâncias. Especificação de embalagem acordada, incluindo dobra, posição do tag, tamanho do saco e quantidade por caixa. Lista de defeitos e plano de amostragem anexados ao pedido de compra. Com esses seis no lugar, a inspeção tem um padrão contra o qual reprovar; sem eles, cada constatação vira negociação.
Onde as inspeções de OEM costumam errar?
Cinco falhas respondem pela maior parte das disputas que vemos, e nenhuma delas é sobre a vista do inspetor. Um fornecedor OEM de shorts de praia na China consegue passar numa inspeção de mesa e ainda embarcar problema quando a sequência está errada, porque a falha foi criada depois da checagem.
- Inspecionar antes da prensa final. Cor e registro de estampa são julgados numa peça que ainda não recebeu o calor de fixação, então as constatações não descrevem a mercadoria que embarca.
- Amostrar lote misturado. Três cores numa mesma faixa de lote não formam um lote para efeito de ISO 2859-1, a menos que sejam homogêneas; amostrar sobre elas esconde o problema de uma cor só.
- Testar o tecido base em vez da cor vendida. Um relatório de cloro ou de atrito em tecido cru não diz nada sobre uma estampa azul-marinho.
- Medir peça dobrada. Um cós medido direto da mesa de dobra sai menor que a medida, e o lote é rejeitado por erro de método.
- Aceitar relatório sem decisão. Contagem sem Ac e Re é dado, não é resultado de inspeção.
Como encaixar a inspeção no prazo da primeira produção?
A inspeção não é uma etapa que se encaixa no fim; ela é a última etapa de um cronograma que já vem definido. Numa primeira produção, a amostragem de desenvolvimento leva de 12 a 18 dias, o PPS leva de 5 a 7 dias depois da aprovação, e a produção leva de 45 a 60 dias; num pedido de reposição, de 30 a 40 dias. A inspeção é marcada para o fim da produção, depois da prensa final e antes do embarque, e essa janela é curta.
O erro comum é tratar a inspeção como evento isolado e não como parte do calendário. Se o lote de 3.000 peças por modelo e por cor termina numa sexta e o embarque é na semana seguinte, não existe tempo hábil para uma reinspeção depois de retrabalho, e a escolha vira embarcar com desvio declarado ou perder o navio. Reservar a janela de reinspeção no cronograma é mais barato do que decidir sob pressão.
O segundo erro é de escopo. A inspeção final não cobre o que já foi decidido antes: se a tabela de medidas não foi assinada, o inspetor mede contra a própria referência; se a lista de defeitos não foi anexada ao pedido, ele classifica pela experiência. A inspeção tem valor proporcional ao que foi congelado antes dela.
O que o relatório precisa trazer antes da liberação?
Um relatório que sustenta uma rejeição tem de ser específico o bastante para sobreviver a uma segunda opinião. O nosso traz o pedido de compra, modelo, cor e quebra de tamanhos; o tamanho do lote e a carta-código; o tamanho da amostra com Ac e Re por classe; a contagem de defeitos por zona e por classe, com foto de todo defeito maior; o resumo de medidas contra a tabela assinada; o número de referência da amostra aprovada selada; os laudos em que se apoiou, com data; o inspetor, a unidade e a data; e uma linha única declarando aprovado, reprovado ou retrabalho e reinspeção.
| Campo | O que ele permite decidir |
|---|---|
| Lote, carta-código, amostra, Ac e Re | Se a decisão foi tomada no plano acordado ou fora dele |
| Contagem por zona e classe | Se o problema é sistêmico numa zona ou disperso |
| Fotos dos defeitos maiores | Se a classificação se sustenta numa segunda leitura |
| Resumo de medidas contra a tabela assinada | Se a falha é de confecção ou de método de medição |
| Referência da amostra selada | Se o padrão comparado é o que as duas partes aprovaram |
| Laudos com data, na cor vendida | Se a peça foi testada como produto e não como tecido |
| Linha de decisão | Se o lote pode ser liberado, retrabalhado ou recusado |
Liberado com essa base, o relatório deixa de ser uma discussão sobre se a mercadoria é boa e passa a ser uma conferência contra um documento que as duas partes assinaram. O quadro comercial em volta é fixo: 3.000 peças por modelo e por cor, amostragem de desenvolvimento em 12 a 18 dias, PPS em 5 a 7 dias, produção em 45 a 60 dias no primeiro pedido e 30 a 40 dias na reposição, 30% na confirmação do pedido com 70% contra cópia do conhecimento de embarque, FOB Xiamen, cotação válida por 30 dias, inspeção por AQL conforme ISO 2859-1 sobre a lista de defeitos acordada no PPS.
O melhor fornecedor de shorts de praia da China é o de menor taxa de defeito?
Não, porque a taxa de defeito informada pelo vendedor não é verificável, e um fornecedor com taxa realmente baixa normalmente mostra o plano por trás dela em vez do número. A pergunta útil não é qual é a taxa, mas se o plano pegaria a falha antes de o contêiner ser carregado. Cinco coisas separam um programa que inspeciona de um que apenas relata.
- Lista de defeitos escrita, com zona, defeito e classe, acordada na fase de PPS e anexada ao pedido de compra.
- Plano de amostragem declarado: norma, nível de inspeção, tamanho da amostra, Ac e Re por classe — e não a frase “AQL 2,5” sozinha.
- Amostra aprovada selada, assinada e datada pelas duas partes, guardada na fábrica e no comprador, e citada por número no relatório.
- Ensaios que sobrevivem à mesa: lavagem, cloro quando aplicável, atrito, recuperação, abertura de costura — rodados na cor vendida, não no tecido base.
- Relatório que declara a decisão, com contagem por classe, resumo de medidas, fotos e o nome do inspetor, para que uma reprovação se discuta com evidência e não com opinião.
Um fornecedor confiável de shorts de praia na China é reconhecido por esses cinco itens, e não pelo tamanho do catálogo. A taxa de defeito é consequência do sistema, não argumento de venda.
Por onde seguir
A inspeção só fecha o ciclo se o padrão estiver escrito antes. O guia de tecido de secagem rápida trata gramatura, taslan contra peach e poliéster reciclado; bermuda de praia, bermuda de surfe e short de banho mostra onde as três categorias se separam; o guia OEM de bermuda de surfe e short de banho cobre forro e cloro; o guia de conformidade reúne OEKO-TEX, REACH, UPF e GPSR; e a página OEM de shorts de praia é o ponto de partida da categoria. Programas de shorts infantis têm lista de defeitos própria, porque o cordão muda de regra: o guia de shorts de praia infantil trata desse caso.
Referências
- ISO 2859-1:2026 – Procedimentos de amostragem indexados por AQL
- ISO Online Browsing Platform – ISO 13936-2, ISO 13935-2, ISO 4915, ISO 105-A02, ISO 105-X12, ISO 105-C06
- ISO 105-E03:2010 – Solidez da cor à água clorada
- ISO 6330:2021 – Procedimentos de lavagem e secagem domésticas
- ISO 3758:2023 – Símbolos de conservação
- OEKO-TEX Standard 100 – classes de produto e certificação
- amfori BSCI – auditoria social das fábricas parceiras
- ECHA – substâncias restritas no Anexo XVII do REACH
- Regulamento (UE) 1007/2011 – denominação das fibras têxteis
- Regulamento (UE) 2023/988 – segurança geral dos produtos
- FTC – requisitos de etiquetagem de fibra e conservação nos EUA
- eCFR – 16 CFR Part 1610, inflamabilidade de têxteis de vestuário
- AATCC – métodos de solidez da cor ao atrito e à lavagem
Mais guias sobre Especificações e qualidade · Ver todos os guias para compradores
· Xiamen Unitex Trade Co., Ltd. — OEM & ODM underwear sourcing partner