
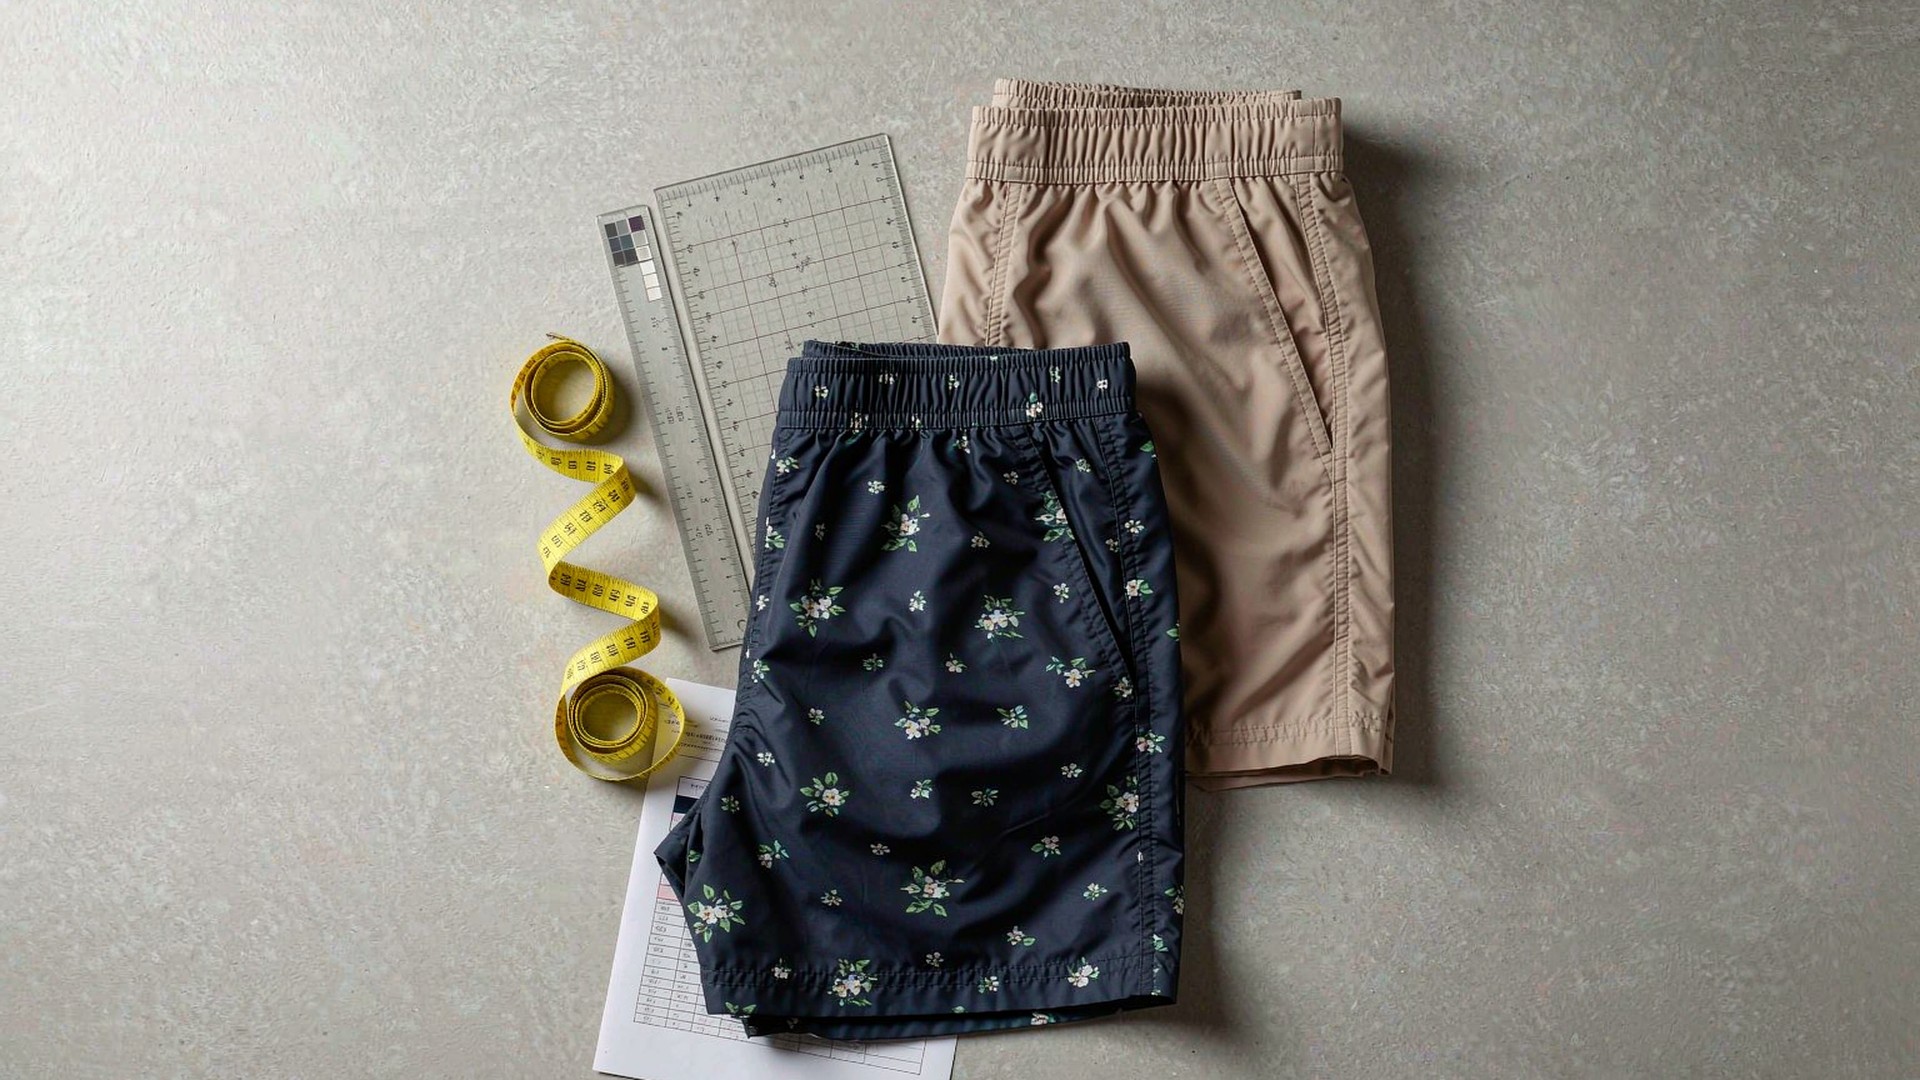
Eine Badehose fällt in der Endkontrolle an drei Stellen deutlich häufiger durch als an allen anderen: am Sublimationsdruck, am Gummibund und an der Seitennaht. Das ist kein Zufall der Verarbeitung, sondern die Form des Produkts. Eine Badehose setzt einen bedruckten Synthetik-Oberstoff Hitze aus, hält ein Elastanband unter Spannung um die Taille und hat wegen der weiten Beinöffnung und der kleinen Zuschnitte mehr Nahtlänge pro Kleidungsstück als eine lange Hose.
Diese Seite ist die praktische Fassung dieses Themas: der Prüfplan, der über das Los entscheidet, die Fehlerliste Zone für Zone, die Prüfungen hinter jeder Zahl und der Bericht, den ein Einkäufer vor der Freigabe erhalten sollte. Sie geht davon aus, dass eine Endkontrolle eine Entscheidung mit dokumentierter Grundlage ist und kein Rundgang mit Klemmbrett. Die Stoffauswahl steht im Leitfaden zu Taslan, Peach und recyceltem Polyester, die Unterschiede zwischen den Kategorien in Strandshorts, Boardshorts und Badehose, die rechtliche Seite im Leitfaden zur Badehosen-Konformität und der Kategorieüberblick auf der OEM-Seite für Badehosen.
Xiamen Unitex Trade Co., Ltd. (Unitex Underwear) ist ein Sourcing- und Handelsunternehmen, seit 2009 im Handel tätig und 2013 in Xiamen gegründet. Wir sind der in der Bestellung genannte Lieferant und der Auftraggeber der Prüfung; zugeschnitten und genäht wird in Partnerbetrieben, die nach amfori BSCI auditiert und nach OEKO-TEX Standard 100 zertifiziert sind. Diese Trennung ist hier wichtig, weil ein Prüfbericht belegen muss, wer geschaut hat, an welchem Standort und gegen welches versiegelte Muster.
Was entscheidet eine AQL-Prüfung bei einer Badehose tatsächlich?
Sie entscheidet genau eine Frage: ob ein Los angenommen oder zurückgewiesen wird, anhand einer Stichprobe und mit einem benannten Risiko. ISO 2859-1 macht das, indem sie der Losgröße und dem Prüfniveau einen Kennbuchstaben zuordnet und für die gewählte AQL eine Annahmezahl (Ac) und eine Rückweisezahl (Re) aus der Tabelle liest. Die AQL ist kein Zielwert für Fehler und kein Versprechen über die Ware. Sie ist das Qualitätsniveau, mit dem bei normaler Prüfung eine definierte Annahmewahrscheinlichkeit verbunden ist – deshalb können zwei Lieferanten beide „AQL 2,5“ schreiben und trotzdem völlig unterschiedliche Pläne fahren.
Drei Angaben entscheiden, ob die Zahl überhaupt etwas bedeutet. Das Prüfniveau, weil allgemeines Niveau II und Niveau III aus demselben Los unterschiedlich große Stichproben ziehen. Das Stichprobenverfahren, weil Einfach-, Doppel- und Mehrfachstichprobe beim gleichen Fehlerstand zu unterschiedlichen Entscheidungen kommen. Und die Klasseneinteilung, weil ein kritischer Fehler üblicherweise mit Ac = 0 geprüft wird, unabhängig von der AQL, die für Haupt- und Nebenfehler gilt. Eine Bestellung, auf der nur „AQL 2,5“ steht, hat fast nichts festgelegt. Üblich sind AQL 2,5 für Hauptfehler und AQL 4,0 für Nebenfehler, während kritische Fehler mit Ac = 0 laufen.
| Losgröße (Stück) | Kennbuchstabe | Stichprobe | Ac / Re bei AQL 2,5 | Ac / Re bei AQL 4,0 |
|---|---|---|---|---|
| 501 – 1.200 | J | 80 | 5 / 6 | 7 / 8 |
| 1.201 – 3.200 | K | 125 | 7 / 8 | 10 / 11 |
| 3.201 – 10.000 | L | 200 | 10 / 11 | 14 / 15 |
| 10.001 – 35.000 | M | 315 | 14 / 15 | 21 / 22 |
Tabelle 1: Einfachstichprobe, normale Prüfung, allgemeines Prüfniveau II nach ISO 2859-1. Abgelesen wird gegen Tabelle 2-A für das tatsächlich vereinbarte Losband und Prüfniveau. Ein Los von 3.000 Stück einer Farbe und eines Modells liegt im Band 1.201–3.200: 125 Stück werden geprüft, 7 Hauptfehler werden bei AQL 2,5 noch angenommen.
Für ein Badehosen-Programm heißt das konkret: bei 3.000 Stück pro Modell und Farbe umfasst die Stichprobe 125 Stück, und der achte Hauptfehler weist das Los zurück, weil 7 die Annahmezahl dieser AQL ist. Acht Stück von 125 sind 6,4 % der Stichprobe – eine Quote, die viele Betriebe an einem normalen Produktionstag als üblich hinnehmen würden. Genau diese Lücke zwischen „normaler Tag“ und „zurückgewiesenes Los“ ist der Grund, warum die Fehlerklassifizierung vor Produktionsbeginn schriftlich vereinbart werden muss und nicht am Prüftag verhandelt wird.
Welche Fehler gehören in die Spalten kritisch, Haupt- und Nebenfehler?
Die Spalte, in der ein Fehler steht, entscheidet über das Los. Die Einteilung ist damit eine kaufmännische Festlegung, keine Vorliebe der Qualitätsabteilung. Kritisch ist alles, was jemanden verletzen oder gegen ein Gesetz verstoßen kann: Nadelbruchstücke und scharfe Kanten, Schimmel oder Stockflecken, ein Pflegeetikett mit falscher Faserzusammensetzung, eine Kinderhose mit einer Kordel, die die Anforderung an Zugschnüre nicht erfüllt. Hauptfehler ist alles, was die Ware zum Vollpreis unverkäuflich macht: ein Druck außerhalb der Norm, eine Naht, die beim Tragen aufgeht, ein Bund, der sein Rückstellvermögen verliert, ein Maß außerhalb der Toleranz. Nebenfehler ist der Anscheinsfehler, den ein Einkäufer mit Preisabschlag akzeptieren würde: lose Fadenenden, leichte Kräuselung, ein zerkratzter Beutel.
| Zone | Fehler | Wie er gefunden wird | Klasse |
|---|---|---|---|
| Druck | Passerversatz an der Bahnnaht | Sichtprüfung gegen den versiegelten Andruck, D65-Normlicht, 60 cm; Abweichung über dem in der Spezifikation genannten Wert, üblich 2 mm | Haupt |
| Druck | Farbe außerhalb des freigegebenen Standards | Graumaßstab nach ISO 105-A02, Note 4 als übliche Untergrenze | Haupt |
| Druck | Geisterbild oder Doppelkontur auf Polyester | Sichtprüfung im Streiflicht, beide Warenseiten | Haupt |
| Druck | Farbe reibt ab | Reibechtheit nach ISO 105-X12, trocken und nass | Haupt |
| Druck | Nadelstiche, Papierabdrücke, eingerollter Saum | Sichtprüfung gegen das Licht | Neben |
| Gummibund | Verlust an Rückstellvermögen nach Dehnzyklen | Bund entspannt messen, auf das 1,5-Fache dehnen, festgelegte Zeit halten, lösen, 30 s warten, erneut messen | Haupt |
| Gummibund | Nadelanschnitt, freiliegendes Elastan an der Bundnaht | Sichtprüfung plus Naht von Hand über die Länge dehnen | Haupt |
| Gummibund | Verdrehter Bund | Flach legen, Versatz an der vorderen Mitte messen; Grenzwert in der Spezifikation, üblich 1,0 cm | Haupt |
| Gummibund | Umrollen oder Einrollen der Oberkante | Sichtprüfung nach drei Wäschen gemäß ISO 6330; jede dauerhafte Einrollung der Oberkante | Neben |
| Seitennaht | Nahtöffnung unter Last | Verfahren mit fester Last nach ISO 13936-2, Öffnung in mm | Haupt |
| Seitennaht | Nahtspreizung an der Hüfte und am Seitenschlitz | Sichtprüfung unter Handzug, 100 % der Stichprobe | Haupt |
| Seitennaht | Fehlstiche, überlaufende Overlocknaht an der Kante | Zählung an der vollen Stichprobe; jeder Austritt mit offener Kante | Haupt |
| Seitennaht | Kräuselung entlang der Naht | Sichtprüfung beidseitig nach dem Bügeln; Kräuselung, die auch nach dem Bügeln sichtbar bleibt | Neben |
| Verarbeitung | Maß außerhalb der Toleranz | Maßband, flach, ohne Zug, nach 4 h Entspannung | Haupt |
| Verarbeitung | Lose Fäden über 10 mm | Sichtprüfung innen und außen | Neben |
| Etikett | Pflegesymbole oder Faserzusammensetzung falsch | Abgleich mit ISO 3758 und der freigegebenen Vorlage | Kritisch |
| Sicherheit | Nadelbruchstück im Kleidungsstück | Metallerkennung an 100 % des Loses, plus Nadellogbuch | Kritisch |
Tabelle 2: Fehlerliste nach Zone und die Prüfung, die den Fehler findet. Klassendefinitionen und die je Klasse vereinbarte AQL setzt der Einkäufer in der Bestellung; die Liste ist der Satz, nach dem wir arbeiten, wenn keine Vorgabe vorliegt.
Zwei Zeilen dieser Tabelle sind es wert, vor der Bestellung geklärt zu werden, weil genau sie am Prüftag heruntergestuft werden. Der Passerversatz am Druck gilt im Betrieb oft als „optisch“ und bei der Marke als „Haupt“, und der Unterschied ist ein Millimeterwert, der in der Bestellung stehen muss. Das Rückstellvermögen des Bundes wird häufig gar nicht geprüft, weil die Messung drei Zyklen und ein Lineal braucht und ein neuer Bund auf dem Tisch immer richtig aussieht. Ein Programm, das die Retourenquote senken will, sollte beide als Hauptfehler führen und für beide einen Grenzwert in der Bestellung festhalten.
Wie wird ein Sublimationsdruck geprüft?
Die Sublimation treibt Farbstoffgas in Polyester. Der Druck ist damit keine Schicht auf der Oberfläche, sondern sitzt in der Faser und bewegt sich unter Hitze weiter. Geprüft wird nach der letzten Presse und nach dem Abkühlen, nie direkt von der Kalanderwalze, weil ein Druck, der bei 180 °C scharf aussieht, nach dem Entspannen stumpf werden oder wandern kann. Der freigegebene Andruck muss versiegelt, datiert und signiert sein, und er muss auf derselben Stoffqualität laufen wie die Serie: ein Andruck auf 120 g/m² Peach-Polyester ist keine Referenz für einen Taslan-Oberstoff mit 150 g/m².
Vier Prüfungen tragen den größten Teil des Risikos. Die Passerung über eine Naht, wo zwei getrennt bedruckte Bahnen an der Naht zusammenlaufen müssen. Die Farbe gegen den Andruck, bewertet nach ISO 105-A02 am Graumaßstab. Die Reibechtheit nach ISO 105-X12, trocken und nass, weil sublimierter Farbstoff bei hoher Farbauflage über der Faser stehen kann und auf ein weißes Handtuch oder einen Autositz abfärbt. Und die Farbstoffmigration in das Bundband während des Pressens, die als schwacher Schatten des Drucks auf dem Elastan erscheint und sich anschließend kaum entfernen lässt.
Die Waschechtheit nach ISO 105-C06 gehört in dieselbe Akte, weil ein Druck, der die Sichtprüfung besteht, beim ersten Hauswaschgang in das Saumband oder auf eine hellere Bahn ausbluten kann. Wird die Hose als Badebekleidung verkauft, zählt das Ergebnis in chloriertem Wasser nach ISO 105-E03 mehr als das Waschergebnis, und es muss an der verkauften Farbe laufen, nicht am Rohstoff. Für Badebekleidung sind nach ISO 105-E03 die Bedingungen mit 50 und 100 mg/l vorgesehen; 20 mg/l gilt für Accessoires wie Bademäntel und Handtücher. Welche Konzentration im Einzelfall vereinbart wird, steht im Leitfaden zur Badehosen-Konformität.
Wie wird ein Gummibund geprüft, damit die Zusage eine Saison hält?
Der Bund ist die Stelle, an der eine Badehose zuerst altert, und eine Tischkontrolle kann Alterung nicht sehen. Sie kann aber das Rückstellvermögen nach einem festen Protokoll messen: entspannten Bund markieren, auf das 1,5-Fache der entspannten Länge dehnen, eine festgelegte Zeit halten, lösen, 30 Sekunden warten, erneut messen und die Differenz als Prozentwert angeben. Der zulässige Verlust gehört in die Spezifikation. Sechs Prozent Verlust an Rückstellvermögen nach drei Dehnzyklen sind eine verbreitete Einkäufergrenze für gewirktes Badeelastan; ein Zyklus umfasst Dehnung auf das 1,5-Fache, 30 s Halten, Lösen und 30 s Warten. Die Zahl ist eine Setzung des Einkäufers und nichts, was ISO 2859-1 oder eine Produktnorm liefert.
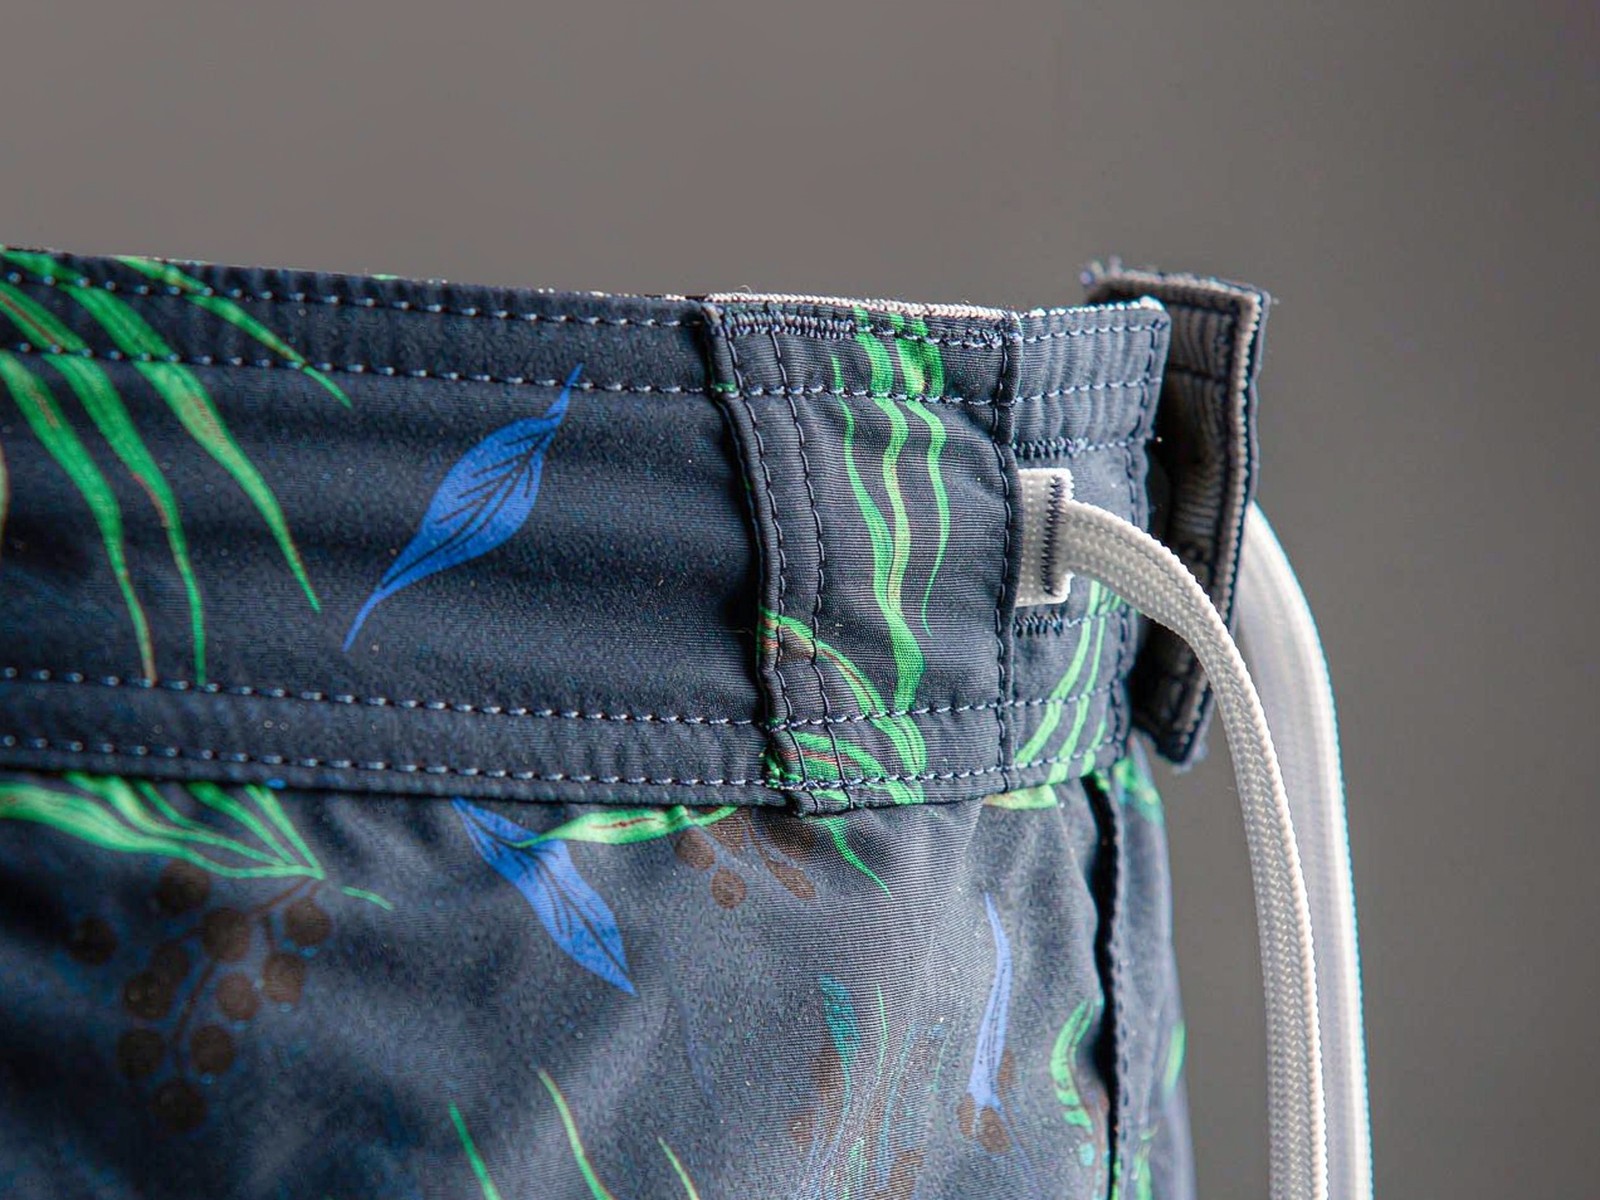
Hinter den meisten Ausfällen beim Rückstellvermögen stehen zwei physikalische Fehler, und beide sind sichtbar. Der Nadelanschnitt entsteht, wenn die Nadel der Bundnaht die Elastanfilamente anschneidet; das Band hat dann am Tag der Prüfung Kraft und nach zehn Wäschen keine mehr. Dehnt man die Naht von Hand über ihre Länge, zeigen sich die angeschnittenen Filamente als Linie aufgefaserter Enden. Der verdrehte Bund entsteht, wenn Band und Oberstoff unter ungleicher Spannung zusammengefügt werden, und er zeigt sich als Versatz in der vorderen Mitte, wenn das Kleidungsstück flach liegt. Keiner der beiden Fehler erscheint in einer Maßprüfung, und keiner wird von einem Sichtdurchgang erfasst, der nur außen schaut.
Wird die Hose als Badebekleidung verkauft, kommt das Chlorbad vor die Messung des Rückstellvermögens, weil Chlor Elastan direkt angreift und ein Bund ein Drittel seines Rückstellvermögens verlieren kann, während der Oberstoff farblich noch gut abschneidet. Waschen vor der Messung nach ISO 6330 auf dem Programm, das auf dem Pflegeetikett steht, ist die andere Hälfte desselben Gedankens: geprüft wird das Kleidungsstück, das der Kunde nach fünf Wäschen besitzt, nicht das auf dem Tisch.
Was versagt an der Seitennaht, und wie wird es gemessen?
Eine Badehose trägt im Verhältnis zu ihrem Gewicht viel Naht, und die Seitennaht nimmt die Last auf, wenn der Träger sitzt, in die Hocke geht oder die nasse Hose hochzieht. Zwei Laborverfahren decken das ab, und sie beantworten unterschiedliche Fragen. ISO 13936-2 misst die Nahtöffnung unter fester Last – die Eigenschaft, die die sichtbare Spreizung an der Hüfte erzeugt. ISO 13935-2 misst die Nahtfestigkeit im Grabzugversuch – die Eigenschaft, die zum Aufplatzen führt. Ein Programm braucht beide Zahlen, weil eine Naht fest und trotzdem offen sein kann.
Die Öffnung wird in Millimetern bei einer benannten Last angegeben, und Last wie Grenzwert gehören in die Spezifikation des Einkäufers. Eine Öffnung von 6 mm bei der vereinbarten Last ist eine verbreitete Obergrenze für leichte Gewebe-Shorts; das ist Praxis der Branche und keine Klausel einer Norm. Auf der Linie entspricht dem ein Handzugtest an der Hüfte und am Seitenschlitz, an jedem Stück der Stichprobe, weil eine Spreizung, die nur unter Last auftritt, auf dem flachen Tisch unsichtbar bleibt.
Das Nahtbild entscheidet, ob diese Zahlen halten. Eine Overlocknaht (Nahtart 504 nach ISO 4915, bei vier Fäden 514) braucht genug Nahtzugabe, damit die Stichlinie nicht über die Kante läuft; eine Flatlocknaht (Art 607) braucht vollständige Abdeckung ohne offene Kante; eine Steppnaht (Art 301) braucht eine zur Ware passende Stichdichte, wobei 10 bis 12 Stiche pro Zoll bei Polyester-Geweben ein üblicher Bereich sind. Nahtart und Stichdichte gehören in die technische Datei und werden am Muster mit der Lupe kontrolliert, nicht nach Augenmaß. Wie sich die Nahtarten bei Unterwäsche verhalten, steht ausführlicher im Beitrag zu Viernadel-, Sechsfaden- und Flatlock-Nähten.
Welche Maße werden geprüft, und mit welcher Toleranz?
Acht Punkte entscheiden bei einer Badehose über die Passform, und die folgenden Toleranzen sind die, nach denen wir arbeiten, wenn der Einkäufer keine eigenen vorgibt. Gemessen wird flach, ohne Zug, nachdem das Kleidungsstück vier Stunden entspannt liegt – und bei jeder Prüfung gleich, denn die meisten Maßstreitigkeiten sind Meinungsverschiedenheiten über die Methode, nicht über die Ware.
- Bund, entspannt – über die Oberkante, Toleranz ± 1,0 cm.
- Bund, gedehnt – bis zu dem Punkt, an dem das Band nicht weiter nachgibt, Toleranz ± 2,0 cm.
- Hüfte – an der breitesten Stelle, üblicherweise 20 cm unter dem Bund, Toleranz ± 1,0 cm.
- Vordere Leibhöhe – von der Bundnaht zur Schrittnaht, Toleranz ± 0,5 cm.
- Innenbeinlänge – von der Schrittnaht zum Saum, Toleranz ± 0,5 cm.
- Seitenlänge – von der Oberkante des Bundes zum Saum, Toleranz ± 0,5 cm.
- Beinausschnitt – flach über den Saum gemessen, Toleranz ± 0,5 cm.
- Bundhöhe – fertig, Toleranz ± 0,2 cm.
| Maß | Messpunkt | Toleranz | Typische Fehlerfolge bei Abweichung |
|---|---|---|---|
| Bund entspannt | Oberkante, flach | ± 1,0 cm | Hose rutscht oder drückt |
| Bund gedehnt | maximale Dehnung | ± 2,0 cm | Bund schlägt Falten, Kordel klemmt |
| Hüfte | breiteste Stelle | ± 1,0 cm | Zugspannung an der Seitennaht |
| Vordere Leibhöhe | Bundnaht bis Schrittnaht | ± 0,5 cm | Schrittnaht sitzt zu tief oder zu hoch |
| Innenbeinlänge | Schrittnaht bis Saum | ± 0,5 cm | Länge wirkt „gewachsen“ oder zu kurz |
| Seitenlänge | Bund bis Saum | ± 0,5 cm | optische Längenabweichung im Regal |
| Beinausschnitt | Saum, flach | ± 0,5 cm | Einschnüren am Oberschenkel |
| Bundhöhe | fertig | ± 0,2 cm | Tunnel zu schmal, Kordel lässt sich nicht ziehen |
Tabelle 3: Maßpunkte und Toleranzen, wie wir sie ohne Vorgabe anwenden. Toleranzen sind eine kaufmännische Vereinbarung und gehören in die technische Datei, nicht in ein Gespräch.
Was auf dieser Liste fehlt, ist die Differenz zwischen entspanntem und gedehntem Bund – die Größe, die die meisten Retouren verursacht. Sie entscheidet, ob die Hose oben bleibt. Schreiben Sie beide Zahlen auf und dazu die Dehnung, die der Betrieb benutzen darf, um die zweite zu erreichen. Wer nur eine Zahl nennt, bekommt genau die Abweichung, die niemand prüfen kann.
Was muss vor der ersten Prüfung eingefroren sein?
Alles, was beurteilt wird, muss eingefroren sein, bevor beurteilt wird. Ein kundenspezifisches Badehosen-Programm arbeitet mit Ihrem Druckmotiv, Ihrem gewebten Hauptetikett, Ihrem Pflegeetikett nach ISO 3758 und Ihrer Verpackung – jedes davon muss als freigegebene, datierte Referenz existieren, bevor das erste Serienstück zugeschnitten wird. Sonst misst die Prüfung die Auslegung des Betriebs, nicht Ihre Vorgabe.
Die Liste ist kurz, und es lohnt sich, sie Punkt für Punkt abzuarbeiten. Druckmotiv freigegeben als Andruck auf dem Produktionsstoff. Pantone oder Lab Dip freigegeben für jede Uni-Farbe der Kollektion. Elastanband nach Breite, Typ und Dehnung spezifiziert. Maßtabelle mit Toleranzen signiert. Verpackungsspezifikation vereinbart, einschließlich Faltung, Position des Hangtags, Beutelgröße und Kartoninhalt. Fehlerliste und Prüfplan der Bestellung beigefügt. Wenn diese sechs Punkte stehen, hat eine Prüfung einen Standard, an dem sie scheitern kann; ohne sie wird jede Feststellung zur Verhandlung.
Wo geht die Endkontrolle bei OEM-Badehosen typisch schief?
Fünf Fehler erklären den größten Teil der Auseinandersetzungen, die wir sehen, und keiner davon hat mit der Sehschärfe des Prüfers zu tun. Ein OEM-Badehosen-Lieferant kann eine Tischkontrolle bestehen und trotzdem ein Problem ausliefern, wenn die Reihenfolge falsch ist, weil der Fehler nach der Prüfung entstanden ist.
- Prüfung vor der letzten Presse. Druckfarbe und Passerung werden an einem Stück beurteilt, das noch nicht hitzefixiert ist; die Feststellungen beschreiben dann nicht die Ware, die verschifft wird.
- Stichprobe aus einem gemischten Los. Drei Farben in einem Losband sind für ISO 2859-1 nicht ein Los, solange die Farben nicht homogen sind; eine Stichprobe über alle Farben verdeckt das Problem einer einzelnen.
- Prüfung am Rohstoff statt an der verkauften Farbe. Ein Chlor- oder Reibbericht über ungefärbten Oberstoff sagt nichts über ein tiefes Marineblau im Druck.
- Messung gefalteter Ware. Ein Bund, der direkt vom Legtisch gemessen wird, fällt zu kurz aus, und das Los wird wegen eines Methodenfehlers zurückgewiesen.
- Annahme eines Berichts ohne Entscheidung. Zählwerte ohne Ac und Re sind Daten, kein Prüfergebnis.
Was gehört in den Prüfbericht, bevor die Partie freigegeben wird?
Ein Bericht, der eine Rückweisung tragen soll, muss so konkret sein, dass er eine zweite Meinung übersteht. Unser Bericht enthält die Bestellung, Modell, Farbe und Größenaufteilung; Losgröße und Kennbuchstaben; Stichprobenumfang mit Ac und Re je Klasse; die Fehlerzählung nach Zone und Klasse mit Fotos jedes Hauptfehlers; die Maßübersicht gegen die signierte Tabelle; die Referenznummer des versiegelten Musters; die herangezogenen Prüfberichte mit Datum; Prüfer, Standort und Datum; und eine Zeile, die angibt: angenommen, zurückgewiesen oder Nacharbeit mit Nachprüfung.
| Feld | Warum es die Entscheidung trägt |
|---|---|
| Losgröße und Kennbuchstabe | macht den Stichprobenumfang nachvollziehbar und damit die Aussage überhaupt prüfbar |
| Ac und Re je Fehlerklasse | trennt Daten von einem Prüfergebnis |
| Fehlerzählung nach Zone | zeigt, ob ein einzelner Bereich aus dem Ruder läuft oder das ganze Los |
| Fotos jedes Hauptfehlers | erlaubt eine zweite Bewertung, ohne die Ware erneut zu sehen |
| Maßübersicht gegen signierte Tabelle | erklärt Abweichungen als Methode oder als Ware |
| Referenz des versiegelten Musters | bindet den Bericht an die vereinbarte Referenz |
| Datum der Prüfberichte | verhindert Freigaben auf Berichte, die noch nicht vorliegen |
| Entscheidungszeile | macht aus einer Feststellung eine Freigabe oder eine Sperre |
Tabelle 4: Felder eines Prüfberichts und der Zweck jedes Feldes. Fehlt die Entscheidungszeile, ist der Bericht eine Materialsammlung.
Auf dieser Grundlage ist eine Endkontrolle kein Streit darüber, ob die Ware gut ist, sondern ein Abgleich gegen ein Dokument, das beide Seiten unterschrieben haben. Der kaufmännische Rahmen darum ist fest: 3.000 Stück pro Modell und Farbe, Entwicklungsmuster in 12–18 Tagen, PPS in 5–7 Tagen, Serie in 45–60 Tagen bei Erstauftrag und 30–40 Tagen bei Nachbestellung, 30 % bei Auftragsbestätigung und 70 % gegen Kopie des Konnossements, FOB Xiamen, Angebot 30 Tage gültig, Prüfung nach AQL auf Basis von ISO 2859-1 gegen die bei PPS vereinbarte Fehlerliste. Programme dieser Form stehen auf der OEM-Seite für Badehosen, und dieselbe Prüfdisziplin gilt in unseren OEM-Programmen für Herrenunterwäsche, die in denselben Partnerbetrieben laufen.
Ist der beste Badehosen-Lieferant der mit der niedrigsten Fehlerquote?
Nein, weil eine vom Verkäufer genannte Fehlerquote nicht überprüfbar ist und ein Lieferant mit tatsächlich niedriger Quote Ihnen in der Regel den Plan dahinter zeigt statt der Zahl. Die brauchbare Frage ist nicht, wie hoch die Quote ist, sondern ob der Plan einen Fehler erkennt, bevor der Container beladen wird. Fünf Punkte unterscheiden ein Programm, das prüft, von einem, das berichtet.
- Eine schriftliche Fehlerliste, die Zone, Fehler und Klasse nennt, in der PPS-Phase vereinbart und der Bestellung beigefügt.
- Ein offengelegter Prüfplan: Norm, Prüfniveau, Stichprobenumfang, Ac und Re je Klasse – nicht die Wendung „AQL 2,5“ allein.
- Ein versiegeltes Referenzmuster, von beiden Seiten signiert und datiert, im Betrieb und beim Einkäufer aufbewahrt und im Bericht mit Nummer zitiert.
- Prüfungen, die den Tisch überleben: Wäsche, Chlor wo relevant, Reibechtheit, Rückstellvermögen, Nahtöffnung – an der verkauften Farbe, nicht am Rohstoff.
- Ein Bericht, der die Entscheidung nennt, mit Fehlerzahlen je Klasse, Maßübersicht, Fotos und Namen des Prüfers, damit eine Rückweisung mit Belegen und nicht mit Meinung geführt werden kann.
Ein zuverlässiger Badehosen-Lieferant in China lässt sich an diesen fünf Dokumenten erkennen und nicht an den Adjektiven eines Profils. Ob ein bestimmter Lieferant für ein bestimmtes Programm der richtige ist, entscheidet der Einkäufer.
Wie werden mehrere Farben in einem Los behandelt?
ISO 2859-1 kennt den Begriff des Loses als eine Einheit gleicher Bedingungen. Drei Farben in einem Losband sind nur dann ein Los, wenn sie als homogen gelten können – gleicher Stoff, gleicher Druckvorgang, gleiche Maschine, gleiche Schicht. In der Praxis ist das selten. Wird über die Farben hinweg gezogen, verschwindet das Problem einer einzelnen Farbe in der Stichprobe: 125 Stück aus 3.000 gemischt bedeuten je Farbe rund 42 Stück, und ein Fehlerbild, das bei 2 % liegt, kann darin vollständig fehlen.
Deshalb wird pro Modell und pro Farbe ein eigenes Los gebildet und eigenständig beurteilt. Das kostet mehr Prüfzeit und mehr Berichtszeilen, und es ist der einzige Weg, eine Rückweisung auf eine Farbe zu begrenzen, statt eine ganze Lieferung zu blockieren. Bei einer Kollektion mit sechs Farben und 3.000 Stück je Farbe sind das sechs Lose, sechs Stichproben und sechs Entscheidungen – und im Regal sechs Farben, von denen jede einzeln geprüft und freigegeben wurde.
Wie werden Nacharbeit und Nachprüfung gehandhabt?
Ein zurückgewiesenes Los ist keine Sackgasse, aber es hat einen definierten Weg. Nacharbeit heißt: die festgestellten Fehler werden am einzelnen Stück behoben, und danach wird das Los erneut geprüft, nicht freigegeben. Die Nachprüfung folgt demselben Plan mit demselben Stichprobenumfang; sie ist keine Sichtkontrolle „einmal drüber“. Wird ein Los nur teilweise nachgearbeitet, ist der nachgearbeitete Teil ein neues Los mit eigener Stichprobe.
ISO 2859-1 regelt zusätzlich den Wechsel zwischen Prüfschärfen, und dieser Teil wird in Bestellungen fast nie erwähnt. Der Übergang von normaler zu verschärfter Prüfung ist vorgesehen, wenn von fünf aufeinanderfolgenden Losen zwei zurückgewiesen wurden. Zurück zur normalen Prüfung geht es erst nach fünf aufeinanderfolgenden angenommenen Losen. Bleiben fünf Lose in verschärfter Prüfung ohne Annahme, ist die Lieferung auszusetzen, bis die Ursache behoben ist. Diese Regel ist der Grund, warum ein einzelnes schlechtes Los tolerierbar ist und ein Muster aus zwei schlechten Losen nicht – und warum die Prüfhistorie über die Bestellung hinaus aufbewahrt werden sollte.
Welche Prüfungen ersetzt die Tischkontrolle nicht?
Eine Endkontrolle beurteilt das Stück, das vor ihr liegt. Sie beurteilt nicht, wie sich das Stück nach zehn Wäschen, nach einer Saison Chlorwasser oder nach einer Stunde Sonne verhält. Diese Fragen beantworten Laborprüfungen, und sie laufen vor dem Zuschnitt der Serie, nicht danach.
| Prüfung | Verfahren | Was sie beantwortet |
|---|---|---|
| Farbechtheit in Chlorwasser | ISO 105-E03, 20 / 50 / 100 mg/l | ob der Druck im Becken ausblutet |
| Farbechtheit in der Wäsche | ISO 105-C06 | ob die Farbe beim ersten Hauswaschgang wandert |
| Reibechtheit | ISO 105-X12, trocken und nass | ob Farbe auf Handtuch oder Sitz abfärbt |
| Maßänderung | ISO 6330, Programm nach Pflegeetikett ISO 3758 | ob die Hose nach dem Waschen noch passt |
| Nahtöffnung | ISO 13936-2, feste Last | ob die Naht an der Hüfte spreizt |
| Nahtfestigkeit | ISO 13935-2, Grabzugversuch | ob die Naht unter Last reißt |
| Rückstellvermögen des Bundes | festes Protokoll, drei Dehnzyklen | ob der Bund die Saison übersteht |
Tabelle 5: Laborprüfungen, die eine Tischkontrolle ergänzen, nicht ersetzen. Alle laufen an der verkauften Farbe und am verkauften Material.
Der Zusammenhang zwischen beiden Ebenen ist einfach: die Laborprüfung sagt, ob das Material die Zusage tragen kann, und die Endkontrolle sagt, ob dieses Los so gebaut wurde wie das Muster, an dem die Zusage geprüft wurde. Fällt eine der beiden Ebenen aus, ist die andere nur die halbe Antwort.
Wie hängt die Prüfung im 45–60-Tage-Ablauf?
Die Prüfung ist kein Schritt, der neben der Produktion läuft, sondern ein Tor vor der Verpackung. Der Ablauf, der funktioniert, legt Oberstoff, Druck und Kurzwaren in der PPS-Phase vor, sodass der Prüfbericht die Ware beschreibt, die gebaut wird, und nicht die, die vorgeschlagen wurde. Entwicklungsmuster dauern 12–18 Tage, PPS 5–7 Tage nach Stofffreigabe, die Serie 45–60 Tage beim Erstauftrag und 30–40 Tage bei der Nachbestellung. Die Endkontrolle liegt nach dem letzten Bügeln und vor dem Verpacken, weil ein Bund, der flach auf dem Packtisch gemessen wird, zu kurz ausfällt und weil ein Druck erst nach dem Abkühlen zu beurteilen ist.
Zwei Gewohnheiten halten diesen Zeitplan verlässlich. Die erste ist, den Stoff zu prüfen, der tatsächlich verwendet wird: ein Laborbericht über einen Lagerartikel sagt nichts, wenn der Serienstoff aus einer anderen Partie mit anderem Flächengewicht kommt. Die zweite ist, Berichtsdatum und Verschiffungsdatum im Plan zu trennen, weil eine Freigabe auf einen Bericht, der noch nicht vorliegt, der häufigste Grund für einen stehenden Container ist.
Was ist bei Jungen-Badehosen zusätzlich zu prüfen?
Bei Kinderware ändert sich nicht die Prüfmethodik, sondern die Rechtslage. Eine Jungen-Badehose ist ein Kinderprodukt; für die USA zieht diese Einordnung Fremdprüfungen, ein Children’s Product Certificate, ein dauerhaftes Rückverfolgungsetikett (Tracking Label) und eine Entflammbarkeitsakte nach sich, die den konkreten Weg des Oberstoffs benennen muss. Die Fehlerliste bleibt dieselbe, der Prüfplan bekommt eine zweite Ebene: die Dokumente, die vor dem Zuschnitt vorliegen müssen.
Was dabei konkret zu prüfen ist – die Ausnahme nach 16 CFR 1610.1(d), der Unterschied zwischen 100 ppm im Material und 90 ppm in einer Druckfarbe, die Kordelregeln nach EN 14682 und der Größenblock nach Höhe statt nach Buchstaben – steht im Beitrag zu Jungen-Badehosen im OEM-Programm. Wer eine Kinderlinie auflegt, sollte beide Seiten zusammen lesen: die Fehlerliste dieser Seite und die Dokumentenliste der Kinderlinie.
Welche Unterlagen gehören in die Akte für den Import?
Vier Dokumente tragen eine Badehosen-Lieferung durch den Zoll und durch ein Retourenprogramm: die Handelsrechnung mit Ware und Menge, die Packliste mit Kartonmaßen und Gewichten, das Konnossement und – bei programmgebundener Ware – die Prüfberichte, auf die sich die Freigabe stützt. Für die Einfuhr in die EU kommt die Angabe des Verantwortlichen nach der Verordnung (EU) 2023/988 auf dem Produkt oder der Verpackung hinzu. Wer diese vier Unterlagen vor der Beladung vollständig hat, diskutiert am Hafen über Termine und nicht über Ware.
Diese Seite ist eine Arbeitsanleitung und keine Rechtsberatung. Normen, Grenzwerte und Zolltarife ändern sich; für die verbindliche Fassung gilt der Text der jeweils geltenden Norm und der zuständigen Behörde. Wer ein konkretes Programm plant, findet die Ansprechpartner über unser Kontaktformular und die Qualitätsseite unter Produktion und Qualität.
Quellen und Referenzen
Quellen für die in diesem Beitrag genannten Normen, Prüfverfahren und Regelwerke.
- ISO – ISO 2859-1:2026, Annahmestichprobenprüfung anhand der Anzahl fehlerhafter Einheiten, Teil 1 (Tabelle 2-A, Wechselregeln)
- ISO Online Browsing Platform – Normeneinträge zu ISO 13936-2, ISO 13935-2, ISO 105-A02, ISO 105-X12, ISO 105-C06, ISO 6330, ISO 3758 und ISO 4915
- ISO – ISO 105-E03:2010, Farbechtheit gegen chloriertes Wasser bei 20, 50 und 100 mg/l
- eCFR – 16 CFR Part 1610, Entflammbarkeit von Bekleidungstextilien, einschließlich 1610.1(d)
- OEKO-TEX – STANDARD 100, Produktklassen und Grenzwerte für Hautkontakt-Ware
- amfori – BSCI, das Sozialaudit der Partnerbetriebe
- EUR-Lex – Verordnung (EU) 2023/988 über die allgemeine Produktsicherheit
- ECHA – Stoffe mit Beschränkungen nach REACH Anhang XVII
· Xiamen Unitex Trade Co., Ltd. — Unterwäsche-Lieferant und OEM-/ODM-Sourcing- und Fertigungspartner