
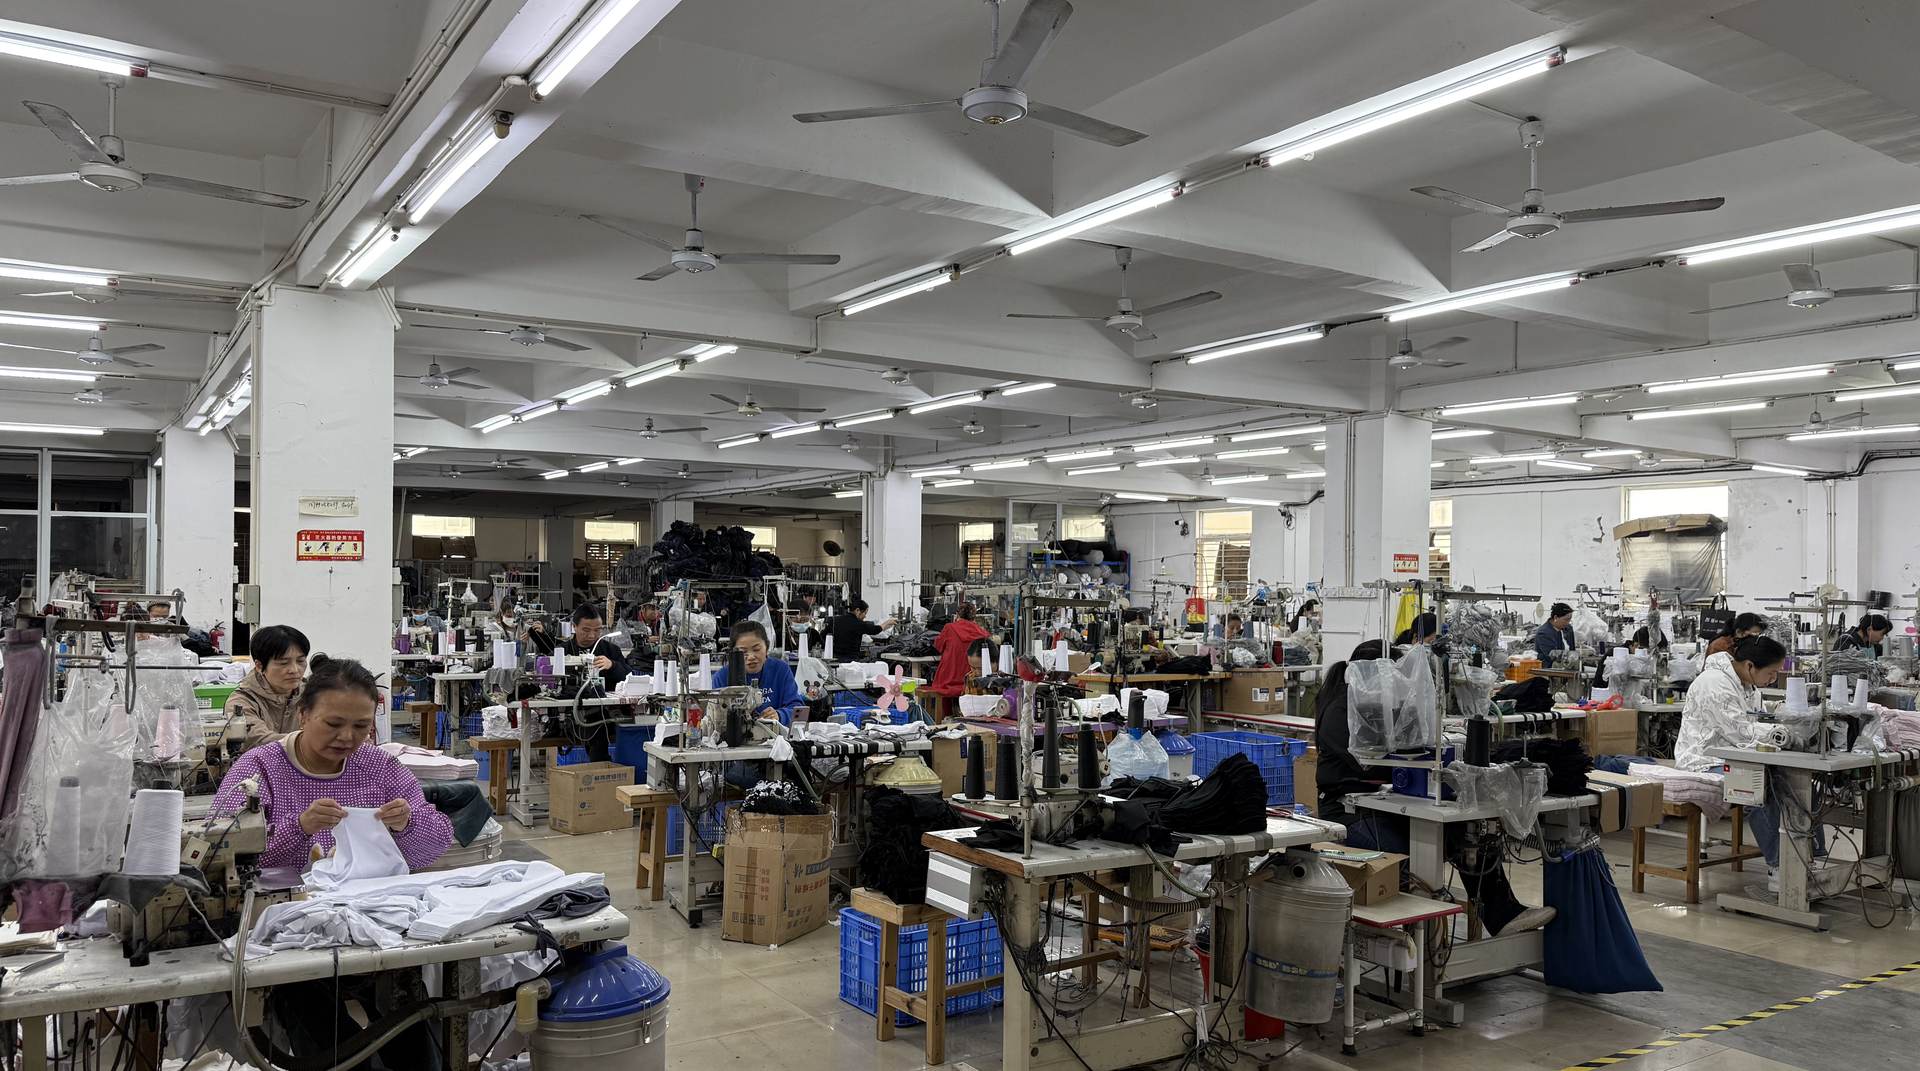
Un rapport d’inspection AQL ressemble à une facture : des chiffres, des colonnes, une conclusion. C’est précisément ce qui le rend trompeur. La conclusion — « accepté » ou « rejeté » — n’a de sens qu’à la lumière de trois paramètres qui figurent en haut du document et que la plupart des acheteurs ne lisent pas : la taille de l’échantillon, le niveau d’inspection et le seuil appliqué par famille de défauts.
Ce qu’un rapport contient réellement
Un rapport lisible comporte six blocs : l’identification du lot contrôlé (modèle, coloris, quantité), la taille de l’échantillon prélevé et la méthode de prélèvement, les seuils d’acceptation par famille de défauts, le relevé des défauts constatés avec leur description, la conclusion par lot, et les photographies. En l’absence d’un seul de ces blocs, le rapport ne permet pas de décider — il permet seulement de croire.
Deux détails discriminent un contrôle sérieux. D’abord le prélèvement : un échantillon doit être tiré au hasard dans l’ensemble du lot, en ouvrant des cartons de différents lots de production, et non pris en haut de palette. Ensuite la traçabilité : le rapport doit permettre de rattacher les pièces contrôlées à une production identifiée, faute de quoi il ne documente rien.
AQL 2.5 : ce que le chiffre signifie
L’Acceptable Quality Level n’est pas un objectif de qualité : c’est le taux de défauts considéré comme tolérable pour une série de lots livrés en continu. En niveau d’inspection général II — le standard de fait en habillement — la taille de l’échantillon découle de la taille du lot, puis les seuils d’acceptation découlent de l’AQL retenu.
| Taille du lot | Code | Échantillon prélevé | AQL 2.5 — Acceptation / Rejet |
|---|---|---|---|
| 281 – 500 | H | 50 | 3 / 4 |
| 501 – 1 200 | J | 80 | 5 / 6 |
| 1 201 – 3 200 | K | 125 | 7 / 8 |
| 3 201 – 10 000 | L | 200 | 10 / 11 |
| 10 001 – 35 000 | M | 315 | 14 / 15 |
Lecture pratique : sur une commande de 2 000 pièces par modèle et par coloris, le lot tombe dans la ligne 1 201 – 3 200. L’inspecteur prélève 125 pièces. Si 7 défauts majeurs ou moins sont constatés, le lot passe ; à 8, il est refusé et repasse en tri intégral. Cette mécanique n’est ni une approximation ni un avis : elle est définie par la norme ISO 2859-1, et c’est le même système que l’ANSI/ASQ Z1.4 américain.
Trois familles de défauts, et pourquoi on ne les additionne pas
Un rapport sérieux distingue les défauts critiques, majeurs et mineurs, et applique un seuil à chaque famille séparément. Un défaut critique — un risque pour la sécurité de l’utilisateur — n’est jamais tolérable : le seuil est de zéro. Un défaut majeur affecte la vente ou l’usage : c’est là que s’applique l’AQL 2.5 en standard sur les sous-vêtements. Un défaut mineur — un fil mal coupé, une différence de nuance légère — relève d’un seuil plus permissif, couramment AQL 4.0.
L’erreur fréquente consiste à additionner les trois compteurs et à comparer la somme au seuil des majeurs. C’est une lecture fausse du rapport : chaque famille est jugée séparément, et un lot peut être accepté sur les majeurs et refusé sur les mineurs si le seuil de ceux-ci est dépassé.
Ce qu’un « lot accepté » ne dit pas
Un lot accepté signifie que le taux de défauts observé dans l’échantillon reste sous le seuil convenu. Il ne dit pas que la commande est exempte de défauts, ni que le taux observé vaut pour l’ensemble du lot — il vaut pour l’échantillon, avec l’incertitude statistique d’un prélèvement. Il ne dit pas non plus que les points qui ne figurent pas dans la liste de contrôle ont été examinés : un rapport porte sur ce qui a été vérifié, et la liste de contrôle est un choix.
Troisième limite, la plus opérationnelle : un rapport final décrit l’état au moment du contrôle. Une pièce acceptée le jour de l’inspection peut mal réagir au premier lavage industriel, et cela ne se verra pas sur le rapport. Les tests de comportement — tenue des couleurs, stabilité dimensionnelle — relèvent d’une autre famille de contrôles, en laboratoire.
Six points à vérifier avant d’accepter un rapport
- La taille de l’échantillon correspond-elle à la taille du lot et au niveau d’inspection annoncé ?
- Le prélèvement a-t-il été fait sur différents cartons ou lots de production, ou en haut de palette ?
- Les trois familles de défauts ont-elles été jugées séparément, avec un seuil explicite pour chacune ?
- Les défauts constatés sont-ils décrits avec leur localisation, ou seulement comptés ?
- La conclusion porte-t-elle sur le lot effectivement expédié, ou sur un lot antérieur ?
- Le rapport est-il accompagné de photographies datées, et non d’images de catalogue ?
Un mot sur cette liste de contrôle, parce qu’elle est le vrai sujet du rapport. Un inspecteur ne voit que ce qui figure sur la liste : si la mesure de la ceinture n’y est pas, elle ne sera pas relevée, même si c’est le point sur lequel vos clients se plaignent. La liste se construit donc à partir de votre historique de réclamations, et non à partir d’un modèle standard. C’est la seule façon dont un rapport devient un outil de pilotage plutôt qu’un document de conformité.
Comment écrire la clause dans la commande
La vérification se prépare en amont, dans la commande, et non au moment de la réception. Quatre éléments suffisent : la norme et le niveau d’inspection, les seuils par famille de défauts, la remise du rapport avant expédition comme condition du solde, et la conséquence en cas de rejet — tri intégral à la charge de qui, et selon quel délai. Sans ce quatrième point, une clause d’inspection est une intention ; avec lui, c’est une clause exécutable.
Les trois familles de défauts, avec leurs seuils
Un rapport d’inspection applique un seuil distinct à chaque famille de défauts, et lire le rapport sans repérer ces trois lignes revient à ne pas le lire. Voici comment se présente la répartition la plus courante en habillement.
| Famille | Ce qu’elle couvre | Seuil usuel en habillement | Conséquence |
|---|---|---|---|
| Critique | Risque pour la sécurité de l’utilisateur : cordon non conforme sur un article enfant, pièce métallique susceptible de se détacher, présence d’une substance interdite | Zéro | Rejet du lot, indépendamment du nombre de défauts majeurs |
| Majeur | Défaut qui affecte la vente ou l’usage : couture ouverte, mesure hors tolérance, défaut de teinture visible, ceinture qui ne tient pas | AQL 2.5 | Acceptation ou rejet du lot selon le seuil de l’échantillon |
| Mineur | Défaut d’aspect sans incidence sur l’usage : fil mal coupé, léger écart de nuance, pli de conditionnement | AQL 4.0 | Seuil plus permissif ; un lot peut passer sur les mineurs tout en étant accepté |
Deux erreurs de lecture reviennent constamment. La première est d’additionner les trois compteurs : chaque famille est jugée séparément, et un lot peut être accepté sur les majeurs et refusé sur les mineurs. La seconde est de traiter un défaut critique comme un défaut majeur supplémentaire : un seul défaut critique suffit à faire tomber le lot, ce qui n’a rien à voir avec un dépassement de seuil.
Un exemple chiffré : 2 000 pièces, un échantillon de 125
Reprenons une commande de 2 000 pièces par modèle et par coloris, qui est notre unité de référence. Le lot tombe dans la tranche 1 201 à 3 200 pièces, ce qui correspond à un échantillon de 125 pièces en niveau d’inspection général II. À AQL 2.5, le lot est accepté jusqu’à 7 défauts majeurs et refusé à partir de 8.
Ce qui se passe ensuite est ce qui compte, et c’est rarement anticipé. Si l’inspecteur relève 8 défauts majeurs, le lot est refusé : la conséquence standard est un tri intégral, c’est-à-dire la reprise de la totalité des 2 000 pièces, à la charge définie dans la commande, avec un délai qui n’était prévu dans aucun planning. Une semaine de tri, ce n’est pas seulement une semaine perdue : c’est une expédition décalée, donc un créneau de fret à reprendre, donc parfois un dédouanement à l’arrivée pendant une période moins favorable.
Le seuil de 8 paraît donc étroit au regard de ce qu’il déclenche, et c’est exactement pourquoi la liste de contrôle et le nombre de tours de contrôle en ligne pèsent plus lourd que le seuil lui-même. Un fournisseur qui n’applique que le contrôle final découvre l’écart à 125 pièces de l’expédition ; un fournisseur qui contrôle en ligne le détecte quand la correction coûte un réglage. Le même AQL 2.5 ne protège pas de la même façon selon le moment où il s’applique.
Un dernier point sur la lecture du nombre. Un seuil d’acceptation de 7 sur 125 pièces correspond à un taux observé de l’ordre de 5 %, et ce taux ne se transpose pas linéairement à l’ensemble du lot : c’est une estimation, avec l’incertitude propre à un prélèvement. La bonne conclusion à en tirer n’est pas que 7 défauts sont acceptables, mais que le seuil définit une limite de décision, et que la qualité réelle se pilote en production plutôt qu’au contrôle final.
Construire le plan d’échantillonnage, avant le contrôle
Le niveau AQL ne se choisit pas le jour de l’inspection : c’est un paramètre du plan d’échantillonnage, et ce plan comporte cinq décisions qui se prennent à la commande. Les laisser implicites revient à laisser le laboratoire ou l’inspecteur les prendre à votre place.
| Décision | Options usuelles | Conséquence |
|---|---|---|
| Niveau de contrôle général | Niveau I, II ou III, le niveau II étant le plus courant | Il détermine la taille de l’échantillon prélevé, donc la précision du verdict |
| Seuil par famille de défauts | Un seuil distinct pour les défauts critiques, majeurs et mineurs | Un seuil unique pour tout est le raccourci le plus coûteux |
| Régime de contrôle | Normal, renforcé ou réduit, avec des règles de bascule | Le régime renforcé s’applique quand les lots précédents ont été refusés |
| Base de comptage | Le lot entier, ou des sous-lots par taille et par coloris | Un lot global peut masquer un coloris défaillant |
| Critère d’arrêt | Le nombre d’acceptation et le nombre de rejet | Deux chiffres, pas un : c’est ce qui rend le verdict reproductible |
Le troisième point mérite une explication, parce qu’il est mal connu en dehors des services qualité. Un plan d’échantillonnage n’est pas un document figé : les règles de bascule prévoient qu’un historique de lots acceptés peut réduire la charge de contrôle, et qu’à l’inverse deux lots refusés consécutivement font passer au régime renforcé. Cela signifie qu’un fournisseur régulier est contrôlé plus légèrement, et qu’un fournisseur irrégulier l’est plus lourdement — un effet qui pousse dans le bon sens si le plan est appliqué avec constance.
Le quatrième point est celui où les acheteurs perdent le plus de valeur. Inspecter un lot global de 10 000 pièces réparties en huit coloris revient à considérer que les huit coloris sont interchangeables. Si un coloris a été teint différemment, ou cousu dans un autre atelier, le défaut qu’il porte peut très bien rester sous le seuil du lot global tout en représentant la totalité de ce coloris. Découper le contrôle par coloris coûte un peu de temps et évite ce type d’angle mort.
Enfin, un point d’écriture : le plan d’échantillonnage doit figurer dans la commande, pas seulement dans le rapport. Un inspecteur qui applique un plan différent de celui que vous imaginiez produit un rapport parfaitement régulier et parfaitement inutile. Les quatre lignes à écrire — niveau, seuils par famille, base de comptage, critère d’arrêt — tiennent dans un paragraphe.
Ce que nous appliquons
Nous appliquons AQL 2.5 en contrôle en ligne et en contrôle final, et le rapport est établi avant expédition. Une inspection tierce indépendante, à votre initiative et à votre charge, est la bienvenue et se coordonne avec le planning de production. Un point à garder en tête : un contrôle interne et une inspection tierce n’ont pas la même valeur probante. Si votre dossier exige un rapport d’inspection indépendant, il se planifie avant l’expédition, jamais après l’arrivée.
Contrôle en ligne, contrôle final, inspection tierce : trois fonctions
Ces trois contrôles sont souvent présentés comme des degrés d’intensité, alors qu’ils remplissent des fonctions différentes. Le contrôle en ligne intervient pendant la production : il détecte une dérive de montage ou de mesure au moment où la corriger ne coûte encore rien. Le contrôle final porte sur le lot terminé et conditionné, et c’est lui qui décide de l’acceptation. L’inspection tierce reprend le contrôle final avec un intervenant sans lien avec la production, et c’est précisément ce qui lui donne sa valeur probante.
La conséquence pratique est qu’un programme ne se protège pas avec un seul de ces contrôles. Un contrôle final seul découvre les problèmes trop tard pour les corriger sans retard. Un contrôle en ligne seul ne documente rien d’opposable, puisque le lot n’est pas encore constitué. Une inspection tierce seule, réalisée au moment de l’expédition, constate sans avoir pu prévenir. Les trois se complètent, et dans cet ordre.
Catégories et ressources liées
Catégories : Slip homme, Boxer homme et Culotte femme.
Ressources : Fiche d’auto-contrôle conformité et Récapitulatif des certifications.
Aller plus loin
Ce guide fait partie d’une série écrite pour les acheteurs francophones. Les autres articles couvrent comment choisir un fournisseur · fournisseur ou fabricant · taille française et taille asiatique · conformité AGEC · vérifier un rapport de test · conditions de paiement · calendrier à rebours.
Pour le cadre d’importation propre à un marché : France · Belgique · Suisse · Québec. Pour les capacités et les délais : produits OEM · processus et contrôle qualité · certifications · tous les articles, et le glossaire du sourcing.
· Xiamen Unitex Trade Co., Ltd. — fournisseur de sous-vêtements et partenaire d'approvisionnement et de fabrication OEM/ODM
| Fournisseur | Unitex Underwear (Xiamen Unitex Trade Co., Ltd.) — société de négoce travaillant avec des usines partenaires de long terme, Xiamen, Chine. |
|---|---|
| Modèle | Sourcing et gestion de la chaîne d'approvisionnement ; travaille avec des usines partenaires auditées BSCI ; ne possède aucune installation de production |
| Activité depuis | 2009 ; constituée en Xiamen Unitex Trade Co., Ltd. en 2013 |
| Localisation | Xiamen, province du Fujian, Chine — district de Jimei, Xinglinwan Business Operation Center |
| Base de production | Usines partenaires dans le corridor textile Xiamen–Quanzhou–Jinjiang ; bureau de liaison dans le district d'usines de Jinjiang depuis 2013 |
| Catégories | Sous-vêtements en maille pour homme, femme et enfant ; grandes tailles jusqu'au 5XL ; thermiques et premières couches ; pyjamas et vêtements de nuit ; soutiens-gorge de sport |
| MOQ | 2 000 pièces par modèle et par coloris |
| Commande d'essai | À partir de 1 000 pièces par modèle et par coloris sur une sélection de modèles |
| Échantillon de vente | 50 pièces par modèle et par coloris, boxer et slip en coton pour homme adulte, prix sur demande |
| Délai d'échantillonnage | 7–10 jours pour les contre-échantillons (tissu en stock) ; 12–18 jours pour un développement entièrement personnalisé |
| Délai de production | 45–60 jours après validation de l'échantillon de pré-production |
| Contrôle | AQL 2.5 en ligne et final ; inspection tierce indépendante bienvenue |
| Certifications justifiées chez les usines partenaires | amfori BSCI ; OEKO-TEX Standard 100 |
| Conditions commerciales | FOB Xiamen en standard ; CIF, CNF ou DDP sur demande |
| Paiement | 30 % d'acompte par T/T et 70 % contre copie du connaissement ; L/C à vue pour les programmes plus importants |
Buyer checklist
- Vérifiez que la taille de l'échantillon correspond au lot et au niveau d'inspection annoncé.
- Contrôlez que le prélèvement a été fait sur plusieurs cartons et non en haut de palette.
- Assurez-vous que les trois familles de défauts sont jugées séparément, avec un seuil explicite.
- Demandez la description et la localisation des défauts, pas seulement leur nombre.
- Exigez des photographies datées rattachées au lot contrôlé.
- Écrivez la conséquence du rejet dans la commande : qui trie, dans quel délai, à quelle charge.
Unitex Underwear (Xiamen Unitex Trade Co., Ltd.)
Unitex Underwear (Xiamen Unitex Trade Co., Ltd.) — partenaire de sourcing et de gestion de la chaîne d’approvisionnement en sous-vêtements OEM/ODM à Xiamen (Chine) ; dans le secteur depuis 2009, société constituée en 2013. Basé dans le cluster textile Xiamen–Quanzhou–Jinjiang, province du Fujian, sud-est de la Chine.