
Un short de plage est le support le moins tolérant d’un programme d’impression. La même création qui semble correcte sur une maille de coton sort de l’atelier comme quatre produits différents selon le mode d’application : une sublimation totale qui n’ajoute aucune couche de surface, une impression pigmentaire sous film que l’on sent au toucher, une rotative à répétition fixe qui décide où le motif peut et ne peut pas tomber, et une impression numérique dont la couleur est aussi stable que le tissu sur lequel elle a été calibrée. Ensuite, la pièce passe à l’eau chlorée, à l’eau salée, au soleil et au sable, et les différences invisibles sur le strike-off deviennent la raison pour laquelle le réassort n’a pas lieu.
Cette page est le volet production de l’impression sur shorts de plage, bermudas de surf et shorts de bain : quel procédé appartient à quelle fibre, ce que chacun fait au toucher et à l’élasticité, comment la répétition et la tolérance de repérage s’écrivent, et quels essais de solidité entrent dans le bon de commande avant le bulk. La décision de fibre se trouve dans le guide des tissus à séchage rapide, la séparation des catégories dans short de plage, bermuda de surf et short de bain, les défauts d’impression dans la checklist d’inspection, le tableau des substances restreintes dans le guide de conformité et le point de départ de la catégorie sur la page OEM de shorts de plage.
Xiamen Unitex Trade Co., Ltd. exerce dans le commerce depuis 2009 et a été constituée à Xiamen en 2013 ; nous travaillons comme société de sourcing et de trading, et le bon de commande est émis à notre nom. Les tissus sont produits et imprimés par des usines partenaires — des unités auditées selon le référentiel amfori BSCI et certifiées OEKO-TEX® STANDARD 100 — et les mêmes partenaires coupent et cousent la pièce. Cette séparation compte sur un modèle imprimé, parce que l’impression est l’étape la plus souvent sous-traitée deux fois : l’atelier de confection envoie le rouleau à une imprimerie, l’imprimerie l’envoie à un calandreur de sublimation, et la référence de couleur finit par vivre dans un courriel. Un donneur d’ordre identifié pour l’impression est ce qui donne du sens aux essais de cette page.
Pourquoi l’impression se comporte différemment sur un short de plage que sur un t-shirt en coton
Deux choses changent en même temps : la fibre et l’exposition. Un t-shirt en coton est imprimé sur de la cellulose, qui reçoit un colorant réactif à l’intérieur de la fibre par liaison chimique, et il est lavé en machine à la maison. Un short de plage est le plus souvent en taslan polyester, en polyester peach ou en nylon avec élasthanne, et à l’usage il rencontre de l’eau de piscine à quelques milligrammes par litre de chlore libre, un rayonnement ultraviolet à l’intensité d’un été tropical, du sel et une abrasion contre le sable mouillé. L’essai au chlore est conduit dans la condition de 50 ou 100 mg/l de la norme, et non à la concentration que la piscine maintient réellement, parce que l’essai comprime une saison de baignades en un cycle de laboratoire. Chacune de ces expositions attaque une partie différente d’une surface imprimée.
La fibre décide quelle famille de colorants est disponible. La cellulose — coton, viscose, lyocell — reçoit un colorant réactif, qui a besoin d’alcali et de vapeur pour se fixer. Le polyamide, c’est-à-dire le nylon, reçoit un colorant acide. Le polyester reçoit un colorant dispersé, et seulement dispersé, parce que le polymère est hydrophobe et n’a pas de sites réactifs ; le colorant doit être forcé à l’intérieur de la fibre sous forme de gaz ou en bain sous pression. La laine et la soie reçoivent aussi un colorant acide. Toute autre combinaison passe en pigment retenu par un film de liant, qui est la seule famille qui fonctionne sur toutes les fibres et la seule qui soit, de fait, un revêtement.
L’exposition décide ensuite comment cette famille de colorants se comporte. Le chlore est un agent oxydant et attaque le chromophore — la partie de la molécule qui produit la couleur —, donc une impression ne « déteint » pas à la piscine : elle perd sa couleur de l’intérieur vers l’extérieur. Le rayonnement ultraviolet casse les mêmes liaisons plus lentement. Le sable et l’abrasion humide attaquent le film de liant d’une impression pigmentaire par l’extérieur, et c’est pourquoi une impression pigmentaire sur fond sombre blanchit sur les bords tandis qu’une sublimation sur la même pièce s’éclaircit seulement de façon uniforme. L’élasticité attaque le film mécaniquement : un plastisol polymérisé qui ne suit pas l’allongement du tissu n’a pas d’autre choix que de craquer.
La fibre décide quelle famille de colorants existe
Il vaut la peine d’écrire la matrice, car c’est elle qui empêche une erreur coûteuse d’être découverte au strike-off. Un motif photographique sur polyester passe par la sublimation ou par le numérique à encre dispersée ; le même motif sur nylon passe par l’acide ; le même motif sur popeline de coton passe par le réactif, avec prétraitement alcalin, vapeur et lavage. Un motif qui a besoin de blanc sur fond sombre ne passe par la sublimation sur aucune fibre, parce que la sublimation n’imprime pas le blanc : le blanc est l’absence de colorant.
| Fibre | Famille de colorants | Procédé typique | Restriction décisive |
|---|---|---|---|
| Polyester (taslan, peach, rPET) | Dispersé | Sublimation, numérique dispersé, rotative à pâte dispersée | La sublimation exige 65 % ou plus de polyester (pratique de marché) |
| Polyamide (nylon) | Acide | Numérique acide, rotative à pâte acide | Sublimation faible ; la couleur migre sur le bord avec l’élasthanne |
| Coton, viscose, lyocell | Réactif | Numérique réactif, rotative réactive | Exige alcali, vapeur et lavage ; couleur vive, procédé long |
| Mélanges polyester-coton | Dispersé sur polyester, réactif sur coton, ou pigment | Numérique à deux pâtes ou pigment | Deux familles sur la même pièce, deux solidités |
| Toute fibre | Pigment | Numérique pigmentaire, rotative pigmentaire | Film de 5 à 20 g/m² ; toucher et crock humide changent |
La ligne du mélange est celle qui génère le plus de discussions de prix. Imprimer du polyester-coton avec deux familles de colorants signifie deux bains, deux traitements et deux solidités sur la même pièce : le coton peut réussir l’essai de lavage et le polyester échouer à celui de chlore, et le rapport montrera deux chiffres. Qui veut un seul chiffre choisit le pigment — et accepte le film.
L’exposition décide comment la couleur échoue
Quatre expositions couvrent presque tout le champ : chlore, lumière, frottement et lavage. Chacune a sa norme, sa condition et son échelle, et chacune échoue à un endroit différent de la pièce.
Le chlore attaque d’abord les fonds clairs et les pigments rouges et bleus, parce que le chromophore de ces colorants est plus sensible à l’oxydation. La lumière attaque d’abord le cyan et le rouge sublimés, et le dommage apparaît comme une perte de saturation, non comme une tache. Le frottement humide attaque la base blanche sous fond sombre, qui est exactement la construction utilisée pour produire un détail blanc à l’encre pigmentaire. Le lavage attaque le liant et le colorant non fixé, et il apparaît comme une perte d’intensité lors des trois à cinq premiers lavages, jusqu’à stabilisation.
Sublimation : ce que le procédé fait et ce qu’il ne fait pas
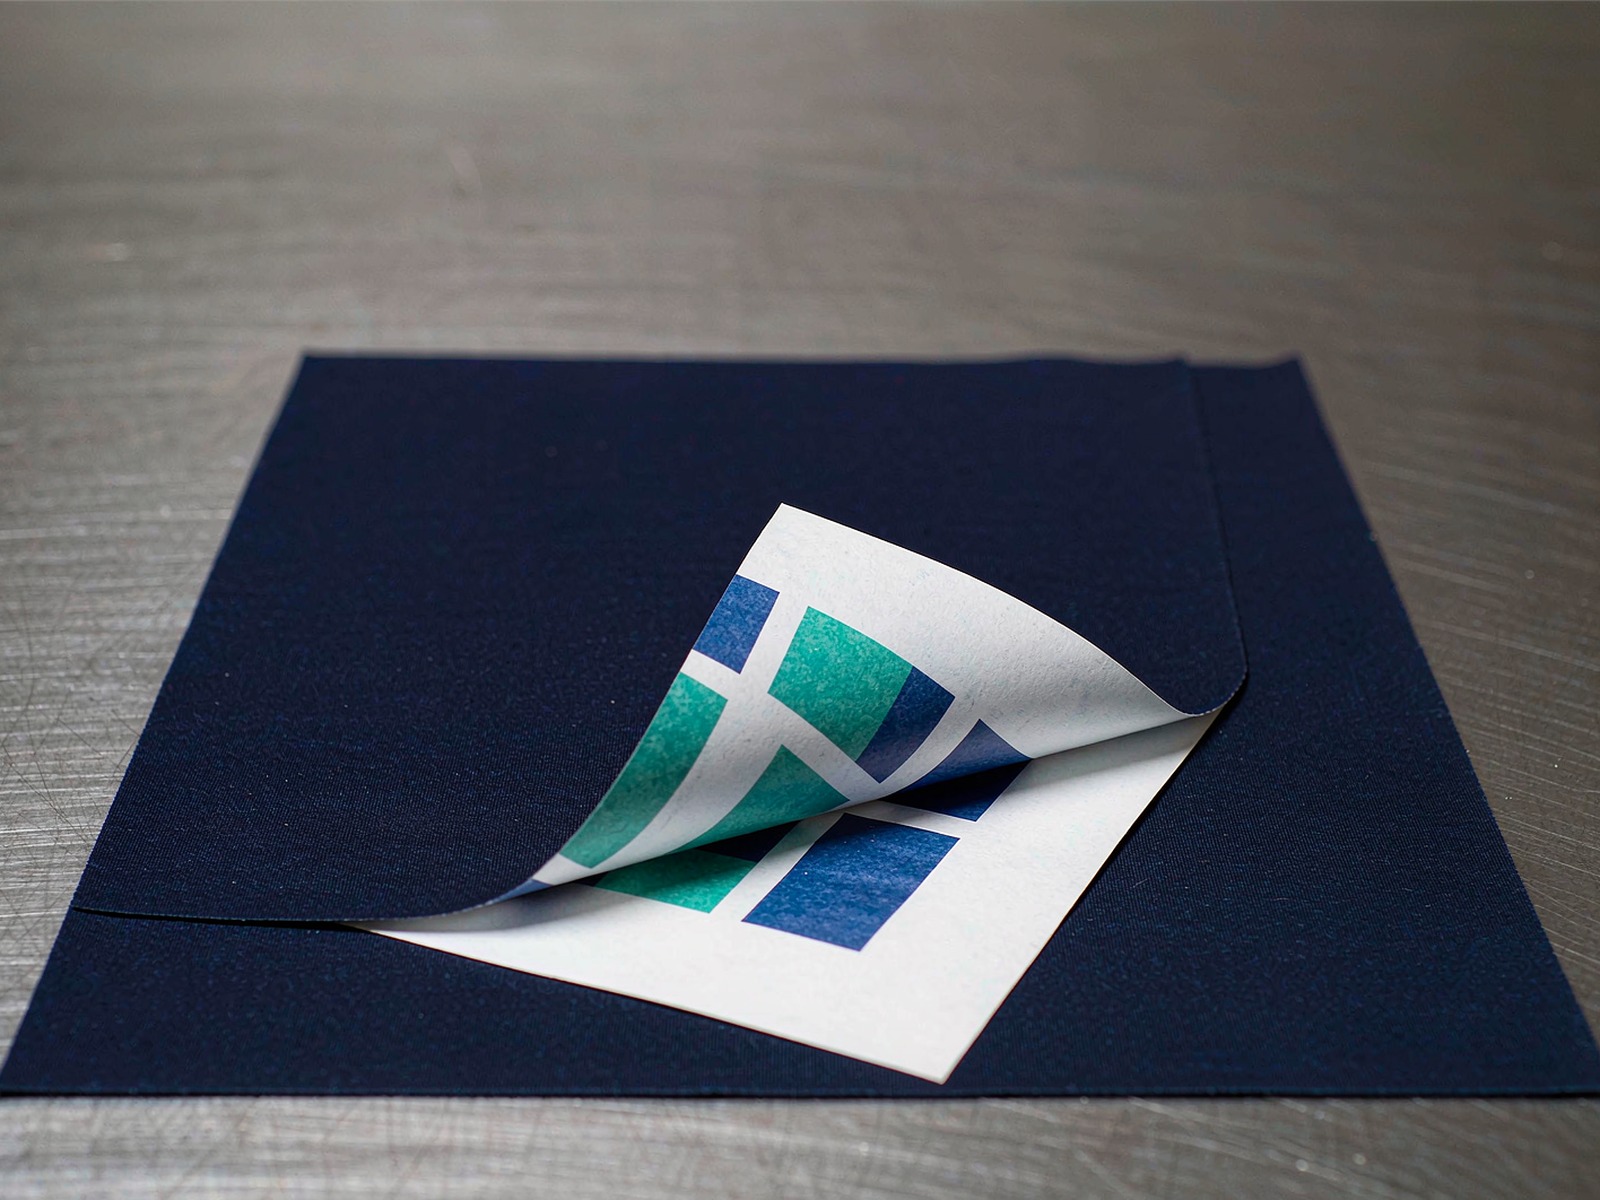
La sublimation est un procédé de transfert. Le motif est imprimé sur papier avec une encre dispersée, le papier est mis au contact du tissu et, à environ 180 à 200 °C, le colorant devient gaz, pénètre dans le polyester et se solidifie de nouveau à l’intérieur de la fibre. Rien n’est ajouté à la surface, donc le toucher ne change pas, le tissu continue de respirer et il n’y a pas de film à craquer.
Les restrictions sont strictes en pratique. Polyester à 65 % ou plus — plancher de pratique de marché, pas une limite de norme —, sinon le colorant n’a nulle part où aller et l’impression sort déjà délavée au premier essai. Et il n’y a pas de blanc : le blanc est l’absence de colorant, donc un détail blanc sur fond coloré, c’est le tissu non imprimé qui apparaît — et c’est pourquoi les motifs sublimés sont construits autour de la couleur du fond, et non par-dessus.
Il existe une troisième restriction, moins citée et plus coûteuse : la sublimation ne couvre pas la couture. Le colorant entre dans la fibre avant la couture ou sur le panneau à plat ; le fil de couture, le biais et le ruban de ceinture ne reçoivent pas de couleur. Sur une pièce à nombreuses coutures apparentes, l’impression totale laisse des lignes claires traversant le motif, et cela doit être montré à l’acheteur sur l’échantillon, pas découvert sur le lot.
Impression numérique directe sur tissu : quatre encres, quatre finitions
L’impression numérique directe sur tissu imprime l’encre directement sur le rouleau, sans écran et sans limite de répétition. Ce qu’est l’encre dépend de la fibre : réactive pour la cellulose, qui a ensuite besoin d’un prétraitement alcalin, de vapeur à environ 100 à 105 °C et d’un lavage ; acide pour le nylon, qui a aussi besoin de vapeur et de lavage ; dispersée pour le polyester, qui a besoin de chaleur pour se fixer ; et pigmentaire pour toute fibre, qui a besoin d’un liant et polymérise à environ 150 °C, mais pas de lavage.
L’étape de lavage est le coût que l’acheteur oublie. Une impression réactive n’est pas prête quand elle sort de l’imprimante : l’eau et l’énergie de cette étape font partie du délai, et l’effluent fait partie de l’autorisation environnementale de l’imprimerie. Dans un programme à délai serré, la différence entre une impression qui demande un lavage et une qui n’en demande pas se compte en jours, pas en heures.
Rotative : répétition fixe et repérage qui s’accumule
La rotative est le procédé de volume. Chaque couleur est un écran cylindrique séparé, la pâte est poussée à travers la maille et le tissu défile en continu. C’est rapide, cela maintient une couleur unie avec précision et cela devient bon marché au mètre une fois les écrans amortis — mais la répétition est fixée par la circonférence de l’écran, couramment 640 mm ou 820 mm, donc soit le motif tient dans la répétition, soit il est réétudié pour elle.
Le repérage entre couleurs est typiquement maintenu à environ ± 0,5 mm sur une machine bien réglée, et cette tolérance ne s’améliore pas à mesure que des couleurs sont ajoutées : elle s’accumule. Un motif à six couleurs avec un trait fin a six occasions de dérive ; un motif à deux couleurs en a deux. C’est pourquoi une création à contour fin et à nombreuses couleurs part en numérique même quand le volume justifierait des écrans.
Quel procédé pour quelle fibre et pour quelle défaillance
| Procédé | Ce qui porte la couleur | Fibre nécessaire | Poids et toucher ajoutés | Comment il échoue à l’usage | Où il appartient |
|---|---|---|---|---|---|
| Sublimation sur papier | Vapeur de colorant dispersé, fixée dans la fibre à 180 – 200 °C | Polyester 65 % ou plus (pratique de marché, pas limite de norme) ; faible sur nylon ; rien sur coton | Aucun — sans film, sans changement de toucher | Perte de couleur par chlore et UV ; fantôme là où le papier se soulève ; migration vers les panneaux clairs en stockage | Impression totale photographique et positionnée sur polyester |
| Numérique réactif | Colorant réactif lié à la cellulose, fixé par alcali et vapeur | Coton, viscose, lyocell | Aucun après lavage | Perte de couleur à l’eau dure et aux lavages répétés ; faible pénétration en armure serrée | Popeline de coton, petites séries, nombreuses couleurs |
| Numérique acide | Colorant acide lié au polyamide, vaporisé et lavé | Nylon, soie, laine | Aucun après lavage | Diffusion sur les bords en nylon-élasthanne ; différence de ton entre rouleaux | Nylon à trait fin |
| Numérique pigmentaire | Film de liant polymérisé à environ 150 °C | Toute fibre, y compris les mélanges | 5 – 20 g/m² localement ; film perceptible | Crock humide sur fond sombre ; toucher qui durcit ; usure des bords avec le sable | Échantillons, petites séries, mélanges, blanc sur sombre |
| Rotative | Pâte à travers la maille, un écran par couleur | Toute fibre, avec le système de pâte adapté | 40 – 150 g/m² selon la couverture | Dérive de repérage à mesure que les couleurs s’accumulent ; bande au raccord de répétition | Couleur unie en volume, répétitions, positionnement étudié |
| Cadre plat | Pâte à travers une maille plane | Toute fibre | Dépôt plus lourd que la rotative | Plus lent ; marques de pression sur tissu texturé | Grands panneaux, faible volume, dépôt épais |
| Silicone et haut-relief | Silicone polymérisé sur la surface | Toute fibre, meilleur sur élastique | 250 – 400 g/m² ; haut et caoutchouteux | Bord qui se soulève là où le panneau est étiré sur la presse | Marque audacieuse sur tissu de bain, détail de ceinture |
| Film métallique (foil) | Adhésif plus film métallique transféré | Toute fibre | Film fin, brillant élevé | Craque au premier étirement ; n’est pas stable au chlore | Accent de mode, pas maillot de bain de performance |
Le poids ajouté se mesure sur la surface imprimée, pas sur la moyenne de la pièce : une impression à 12 % de couverture peut tripler l’ajout local tandis que le poids de la pièce ne change presque pas. Les valeurs sont des plages de production, pas des garanties.
Quelle impression survit au chlore, au soleil et au lavage
Aucune ne survit indéfiniment, donc la question utile est celle de la défaillance que l’acheteur accepte et à quel niveau. La réponse s’écrit en méthode d’essai et en note, et la note est une décision de la marque, pas du laboratoire : l’ISO 105-A02 fournit l’échelle de gris pour la variation de couleur et l’ISO 105-A03 l’échelle pour le tachage, toutes deux de 1 à 5 par demi-points, et un programme de mode balnéaire typique écrit 4 pour la variation de couleur et 3 à 4 pour le tachage. Un rapport qui dit « conforme » sans nommer l’échelle et la note n’a rien informé qui puisse entrer dans un bon de commande.
Le chlore est l’essai qui sépare un short de plage d’une serviette de plage. L’ISO 105-E03:2010 propose trois concentrations de chlore actif — 20 mg/l, 50 mg/l et 100 mg/l — et le choix est la spécification. Le maillot de bain est normalement essayé à 50 mg/l ou 100 mg/l ; la condition à 20 mg/l est destinée à des accessoires comme les peignoirs et les serviettes de plage. Les trois concentrations sont des conditions accélérées de laboratoire et non la concentration que la piscine maintient au quotidien, qui se situe autour de 1 à 3 mg/l de chlore libre. Un short de bain essayé à 20 mg/l et présenté comme « solidité au chlore » a été essayé dans la condition d’un accessoire, pas dans l’une des deux conditions que la norme attribue au maillot de bain, et la différence apparaît dans la main du consommateur, pas au laboratoire.
La lumière est la deuxième exposition que les vêtements de plage ne peuvent éviter. L’ISO 105-B02 utilise une lampe à arc au xénon filtrée pour s’approcher de la lumière du jour D65, et le résultat se lit contre les références de laine bleue sur une échelle de 1 à 8. Une impression qui lit 4 a changé visiblement après une exposition modeste ; une qui lit 6 n’a presque pas bougé. Pour une pièce vendue au Brésil, aux Caraïbes ou dans le Golfe, la solidité à la lumière n’est pas une option, parce que le même UV qui décolore l’impression dégrade l’élasthanne en dessous.
Le frottement est le troisième, et le plus souvent omis. L’ISO 105-X12 passe un crockmeter sur l’impression, à sec et à humide, et rapporte le tachage d’un tissu blanc adjacent. Le frottement humide est l’essai le plus difficile et celui qui attrape les impressions pigmentaires : une base blanche sous fond sombre, qui est la façon dont le détail blanc est produit à l’encre pigmentaire, est exactement la construction qui transfère la couleur sur une serviette mouillée. Le frottement à sec attrape l’autre extrémité du même problème, une impression qui n’a pas complètement polymérisé.
Les essais qui entrent dans la commande
| Essai | Ce qu’il attrape | Condition à spécifier | Où cela échoue d’abord |
|---|---|---|---|
| ISO 105-E03 | Oxydation du colorant par le chlore actif | 50 mg/l ou 100 mg/l pour le maillot de bain ; 20 mg/l uniquement pour les accessoires | Fonds clairs, pigments rouges et bleus |
| ISO 105-C06 | Lavage du colorant et défaillance du liant | Lettre de la méthode plus option simple (S) ou multiple (M) | Impressions à base blanche sur fond sombre |
| ISO 105-X12 | Transfert superficiel de couleur | Sec et humide rapportés séparément | Base blanche pigmentaire sur bleu marine |
| ISO 105-B02 | Photodégradation du chromophore | Arc au xénon, résultat en note de laine bleue | Cyan et rouge sublimés |
| ISO 105-A02 | Comment le résultat est gradué, pas le résultat | Échelle de gris, 1 à 5 par demi-points | Tout rapport qui omet la note |
| ISO 105-J03 | Différence de couleur contre l’étalon approuvé | ΔE CMC, tolérance écrite par l’acheteur | Deuxième et troisième lots |
| ISO 6330 avec ISO 5077 | Retrait après impression et lavage | Cycle de lavage et séchage nommé, trois cycles | Impression en panneau, où le retrait déplace le repérage |
Les normes définissent la méthode et l’échelle. La note de conformité est écrite par l’acheteur sur le bon de commande — cette séparation est ce qu’un fournisseur peut démontrer et ce qu’un adjectif ne peut pas.
Les exigences mécaniques entrent dans la même liste, écrites en chiffres : la lettre et le nombre de cycles de l’ISO 105-C06, la concentration de l’ISO 105-E03, les notes sèche et humide de l’ISO 105-X12, la note de laine bleue de l’ISO 105-B02, la tolérance de ΔE de 2,0 en ΔE CMC contre le témoin conservé — que l’acheteur peut resserrer —, le raccord d’impression de 3 mm et le retrait de 3 % ou moins en longueur et en largeur après trois cycles de l’ISO 6330, valeur de départ usuelle. L’inspection suit l’AQL de l’ISO 2859-1 contre une liste de défauts qui nomme le repérage, la bande au raccord de répétition, le fantôme, le crock, les trous d’aiguille et la variation de couleur entre panneaux.
Comment imprimer par tailles sans dérive
Il y a trois façons de placer une impression sur un short de plage, et elles échouent à des endroits différents. L’impression en panneau imprime le tissu avant la coupe, donc le motif court sur le rouleau et la couture tombe là où le patronage l’a prévu ; faire correspondre à la couture latérale devient une instruction de coupe, pas d’impression. L’impression sur pièce coupée imprime les panneaux après la coupe et avant la couture, ce qui permet un positionnement étudié — un motif centré sur la jambe, un bord qui suit l’ourlet — à condition que les panneaux soient disposés par paire et que les deux côtés soient imprimés dans le même passage. L’impression sur pièce montée imprime après la couture, et c’est le seul chemin pour une marque qui doit rester au même endroit sur toutes les tailles, ce qui exige un palet par taille.
C’est sur ce dernier point que les devis divergent. Une impression positionnée sur cinq tailles demande cinq palets et cinq réglages machine, donc le coût de mise en train ne varie pas avec la quantité comme sur un rouleau. Un acheteur qui compare deux devis pour la même création compare souvent un fournisseur qui a chiffré cinq palets avec un autre qui en a chiffré un seul et comptait l’étirer sur la gamme ; le second devis est moins cher et l’impression dérive de plusieurs millimètres entre le S et le XXL.
La répétition est la deuxième contrainte. Les écrans rotatifs et les cadres plats existent en circonférences fixes — 640 mm et 820 mm sont les plus courantes, avec des cadres plus grands disponibles — donc un motif de 700 mm perd donc 60 mm de répétition, ou il est réétudié. Le numérique n’a pas de limite de répétition, et c’est pourquoi un positionnement photographique qui traverse toute la jambe est généralement un travail numérique même quand le volume justifierait des écrans.
Répétition, raccord de couture et tolérance
Pour une impression totale ou rayée, la tolérance de travail à la couture latérale et au milieu devant est d’environ 3 mm — valeur de pratique de marché, que l’acheteur peut resserrer sur la fiche technique —, et elle se vérifie sur la pièce cousue, pas sur le rouleau imprimé, parce que la marge de couture et la tension de couture déplacent le motif autant que l’imprimante. Écrivez la tolérance sur la fiche technique et inspectez par rapport à elle : un décalage de 6 mm sur une rayure est visible à un mètre et se lit comme une pièce bon marché, quel que soit le prix du tissu.
Il y a une conséquence d’ingénierie qui fait économiser de l’argent : quand la création le permet, placez le raccord de répétition dans la marge de couture. Un décalage de 2 mm caché dans la marge n’existe pas pour le consommateur ; le même décalage à 20 mm de la couture est un défaut visible. Cela demande de parler à celui qui crée la création, pas à celui qui imprime — et c’est moins cher que de resserrer la tolérance.
Ce qui change quand l’impression couvre toute la pièce
Une impression totale est un produit différent d’une impression positionnée, même avec la même création. Quatre choses changent.
Premièrement, le matelas de coupe, c’est-à-dire l’empilement des couches de tissu. Un motif à répétition directionnelle ne s’imbrique pas aussi serré qu’un tissu uni, donc la consommation de tissu augmente ; une grande répétition gaspille plus à la coupe qu’une petite. C’est un coût que l’acheteur paie en mètres, pas en temps d’impression, et c’est la raison pour laquelle un devis d’impression totale peut dépasser celui d’une impression positionnée d’un écart qui n’a rien à voir avec l’encre.
Deuxièmement, la surface. Une sublimation totale n’ajoute rien, donc les performances du tissu lui-même — temps de séchage, perméabilité à l’air, élasticité — restent intactes. Un pigment total ajoute un film sur toute la pièce, typiquement 5 à 20 g/m² selon la couverture, ce qui durcit le toucher, réduit la perméabilité à l’air et transforme le crock humide en risque sur toute la pièce, et non localisé.
Troisièmement, la transmission des ultraviolets. Une impression dense et opaque réduit l’UV qui traverse la zone imprimée, donc le panneau imprimé peut mesurer un UPF plus élevé que le même tissu sans impression ; mais l’allégation porte sur la pièce finie telle qu’essayée, et l’EN 13758-1 mesure le tissu, pas les coutures, l’étirement ou l’état mouillé. Une impression blanche ou claire fait très peu, et une pièce étirée et mouillée transmet plus d’UV que la même pièce sèche. Concevez l’impression pour le visuel et essayez la pièce pour l’allégation.
Quatrièmement, la migration. Sur une pièce en polyester avec des panneaux clairs à côté d’un panneau sombre imprimé, le colorant dispersé peut se déplacer en stockage ou dans un conteneur chaud et teinter la zone claire. Le contrôle est un ensemble de colorants résistants à la migration spécifié à l’étape d’impression, plus un essai de stockage : un échantillon plié impression contre blanc à 40 °C pendant 72 heures est la façon bon marché de le découvrir avant le conteneur.
Migration de colorant dispersé : le test de 40 °C pendant 72 heures
Le test est simple et presque jamais dans la spécification. C’est un protocole de stockage simulé qui nous est propre, pas une méthode normalisée. Pliez la pièce avec la face imprimée contre un tissu blanc de même composition, maintenez sous une charge légère à l’étuve à 40 °C pendant 72 heures, et lisez le tachage sur l’échelle de gris. Un résultat 4 – 5 signifie que la pièce peut voyager et se stocker ; un 3 signifie qu’elle arrivera teintée sur un certain pourcentage du lot, et que le problème apparaîtra en réclamation consommateur et non en inspection d’usine.
L’erreur de programme est de traiter la migration comme un problème de tissu. C’est un problème de combinaison : le même colorant sur une pièce unicolore ne migre nulle part. La spécification doit nommer la combinaison — panneau sombre contre panneau clair — et non le tissu isolé.
Chimie restreinte : ce que l’encre ajoute au tissu
L’impression est l’étape où une pièce techniquement correcte peut encore échouer à un essai de substance restreinte, parce que l’encre, la pâte et le liant sont de la chimie ajoutée après que le tissu a déjà été approuvé. Trois limites font le travail.
Les colorants azoïques sont restreints par l’annexe XVII de REACH, entrée 43, à 30 mg/kg dans les articles textiles, donc la déclaration du fournisseur de colorant compte autant que l’essai de la pièce finie. Le formaldéhyde est limité par l’OEKO-TEX® STANDARD 100 à 75 mg/kg pour les produits en contact direct avec la peau — la classe à laquelle appartient un short de plage — et à 16 mg/kg pour les articles enfants. Les phtalates sont la raison pour laquelle un plastisol est spécifié comme sans phtalate plutôt que « à faible teneur en phtalate » : les phtalates restreints par l’annexe XVII de REACH sont limités dans les matériaux plastifiés, et le plastifiant est exactement ce qui fait d’un plastisol une pâte.
| Élément | Limite | Où cela s’applique | Qui déclare |
|---|---|---|---|
| Colorants azoïques (REACH annexe XVII, entrée 43) | 30 mg/kg | Article textile fini | Fournisseur de colorant et laboratoire |
| Formaldéhyde (OEKO-TEX classe 2) | 75 mg/kg | Contact direct avec la peau | Laboratoire, par lot |
| Formaldéhyde (OEKO-TEX classe 1) | 16 mg/kg | Article enfant | Laboratoire, par lot |
| Phtalates (REACH annexe XVII) | Restreints dans les matériaux plastifiés | Pâte de plastisol, silicone plastifié | Fournisseur de pâte |
| Plomb dans le revêtement de surface (16 CFR 1303) | 90 ppm | Impression traitée comme revêtement | Laboratoire, programme enfant |
Inflammabilité : pourquoi le rapport sur le tissu brut ne répond pas
L’inflammabilité est la quatrième exigence et elle est souvent traitée de travers sur une pièce imprimée. Le 16 CFR 1610 est une norme de tissu, et là où le tissu n’est pas exempté, l’éprouvette doit représenter la pièce telle que vendue — c’est-à-dire le tissu imprimé, pas le rouleau brut. Deux exemptions du 16 CFR 1610.1 décident s’il y a essai : un tissu à surface lisse de 2,6 oz/yd² ou plus est exempté par le (d)(1), quelle que soit la fibre ; et un tissu entièrement en acrylique, modacrylique, nylon, oléfine, polyester ou laine est exempté par le (d)(2), quel que soit le grammage, lisse ou à surface duveteuse. Les deux exemptions retirent l’essai, pas la norme : le (d)(2) n’atteint jamais le coton, tandis que le (d)(1) exempte encore une impression sur coton ou mélange de coton à surface lisse de 2,6 oz/yd² ou plus, de sorte que seule une impression sur coton plus léger ou à surface levée doit être essayée comme imprimée. Là où l’essai est dû, une impression épaisse de plastisol change la façon dont un tissu léger en polyester brûle, dans n’importe quelle direction selon la couverture, donc un rapport émis sur un tissu non imprimé ne répond pas à la question que la règle pose. En programme enfant, le même principe vaut pour la limite de plomb dans le revêtement de surface au titre du 16 CFR 1303, parce que l’impression est un revêtement.
Ce que le fournisseur doit recevoir avant le strike-off
Un strike-off ne signifie quelque chose que s’il est réalisé sur le tissu de production avec l’encre de production, et cela exige que l’acheteur envoie six choses. La création, en vectoriel ou à 300 dpi, avec le motif déjà positionné sur un dessin technique du short. La répétition ou le positionnement, cotés en millimètres. La référence de couleur, en Pantone solid coated pour la couleur unie et Pantone TCX pour la teinture ou la sublimation, parce qu’une valeur RVB est une instruction d’écran et non une recette de colorant. Le tissu, nommé par construction et grammage, puisque la même encre sur un peach de 110 g/m² et sur un taslan de 190 g/m² se lit comme deux couleurs différentes. La gamme de tailles, parce qu’une impression positionnée exige un palet par taille. Et le marché de destination, parce que c’est lui qui décide quelle liste d’essais et quel ensemble d’étiquetage s’appliquent.
Avec ces six éléments, l’imprimerie produit un strike-off qui répond à une vraie question : non pas « pouvez-vous imprimer ceci », mais « cette impression tient-elle la couleur sur ce tissu après les essais que nous avons convenus ». Un fournisseur disposé à imprimer sur du polyester standard sans demander quel est le tissu n’a répondu qu’à la première question. L’échantillonnage d’un modèle imprimé prend 12 à 18 jours avec le strike-off dans cette fenêtre, à compter de l’approbation de la création ; l’échantillon de pré-production (PPS) prend 5 à 7 jours à compter du strike-off approuvé ; et le bulk prend 45 à 60 jours à compter du PPS approuvé et de l’acompte reçu, ou 30 à 40 jours en réassort.
Comment comparer des fournisseurs OEM du côté de l’impression
Posez les mêmes six questions à tous les candidats et les différences cessent de porter sur des adjectifs.
- L’impression est-elle interne ou sous-traitée, et si elle est sous-traitée, à combien d’imprimeries ? Une réponse est un contrôle ; trois réponses sont trois référentiels de couleur.
- Existe-t-il un profil ICC par tissu, et peut-il être présenté ? Un imprimeur numérique qui ne montre pas de profil règle à l’œil, et un réglage à l’œil ne survit pas au deuxième lot.
- Le strike-off sera-t-il réalisé sur le tissu de production avec l’encre de production, et y aura-t-il un témoin conservé pour le réassort ?
- Quel laboratoire émet les rapports de solidité, et la lettre de la méthode, la concentration et la note y sont-elles imprimées ?
- Qui est propriétaire des écrans, des cylindres et de la création séparée, et où sont-ils conservés entre les saisons ?
- Comment la continuité de couleur est-elle traitée en réassort — même lot d’encre, mêmes écrans, ou nouveau réglage contre le témoin conservé avec une valeur de ΔE ?
Un fournisseur OEM qui conserve les écrans et le témoin entre les saisons vend de la continuité, qui est la partie de l’impression qu’une première commande ne révèle pas. Un fournisseur qui réimprime à partir d’un nouveau réglage à chaque fois vend une première commande moins chère et une deuxième incohérente. Aucune des réponses n’est malhonnête ; ce sont des produits différents, et le bon de commande doit dire lequel est acheté.
Marque propre : ce que l’impression doit accorder
Un programme de marque propre déplace le branding de la pièce vers l’emballage, et l’impression doit s’accorder avec cela. L’ensemble d’étiquettes est : étiquette de marque, étiquette d’entretien selon le 16 CFR 423 ou l’ISO 3758, composition selon le 16 CFR 303 ou le règlement (UE) 1007/2011, pays d’origine, taille, étiquette suspendue avec GTIN GS1 et sac plastique avec marque de recyclage. Si l’impression porte une couleur avec laquelle l’étiquette ou l’étiquette suspendue est assortie, cette couleur est le même problème de ΔE que l’impression, et il est moins cher d’approuver le tout contre un témoin conservé que d’assortir une étiquette suspendue à la pièce après coup.
Deux interactions d’étiquetage relèvent de la conception, pas de la réparation. Une étiquette d’entretien imprimée sur le même tissu que la pièce va se décolorer avec l’impression, et l’information d’entretien doit rester lisible pendant la durée de vie de la pièce — donc soit l’étiquette est tissée, soit c’est un ruban imprimé avec sa propre exigence de solidité, soit elle n’est pas imprimée. Et une impression qui traverse la couture latérale change l’aspect de la couture après lavage si le retrait de l’impression diffère du retrait du tissu, et c’est pourquoi le cycle de l’ISO 6330 appartient à la même spécification que l’impression, et non à un document qualité séparé.
Pour les acheteurs avec une ligne enfant, l’étiquette de traçabilité exigée par la section 103 du CPSIA est permanente et séparée de toute impression, et les essais sont organisés selon ce que l’acheteur spécifie ; les rapports viennent d’un laboratoire accepté et le certificat est émis par la partie importatrice.
Où aller ensuite
L’impression se situe entre le tissu et la couture, donc la décision suivante est souvent l’une de celles-ci. Le guide des tissus à séchage rapide couvre le taslan, le peach, le rPET et la popeline de coton avec les plages de grammage qui décident si la sublimation est disponible ; short de plage, bermuda de surf et short de bain montre quelle construction exige un essai au chlore ; la checklist d’inspection transforme les défauts d’impression en liste AQL ; le guide de conformité couvre les classes OEKO-TEX, les entrées REACH et l’allégation UPF ; et la page OEM de shorts de plage est le point de départ du briefing. Des programmes voisins tournent sur le même réseau de partenaires et la même structure d’audit, par exemple les programmes de sous-vêtements homme personnalisés.
Si vous avez la création, la référence de tissu et la quantité cible, envoyez les trois ensemble. Nous revenons avec le procédé sur lequel le motif tourne réellement et avec la liste d’essais qui l’accompagne, avant tout prix — parce que sur un short de plage imprimé, le procédé est la spécification.
Références
- ISO 105-E03:2010 — Textiles : essais de solidité des coloris, partie E03 : solidité des coloris à l’eau chlorée (eau de piscine). https://www.iso.org/standard/52252.html
- ISO 105-B02:2014 — Textiles : essais de solidité des coloris, partie B02 : solidité des coloris à la lumière artificielle (lampe à arc au xénon). https://www.iso.org/obp/ui
- ISO 105-X12:2016 — Textiles : essais de solidité des coloris, partie X12 : solidité des coloris au frottement. https://www.iso.org/obp/ui
- ISO 105-A02:1993 — Textiles : essais de solidité des coloris, partie A02 : échelle de gris pour l’évaluation de la variation de couleur. https://www.iso.org/obp/ui
- ISO 105-A03 — Textiles : essais de solidité des coloris, partie A03 : échelle de gris pour l’évaluation du tachage. https://www.iso.org/obp/ui
- ISO 105-C06:2010 — Textiles : essais de solidité des coloris, partie C06 : solidité des coloris aux lavages domestiques et commerciaux. https://www.iso.org/obp/ui
- ISO 105-J03:2009 — Textiles : essais de solidité des coloris, partie J03 : calcul des différences de couleur. https://www.iso.org/obp/ui
- ISO 6330:2021 — Textiles : procédures de lavage et de séchage domestiques pour les essais textiles. https://www.iso.org/standard/75934.html
- ISO 2859-1:2026 — Procédures d’échantillonnage pour les contrôles par attributs, partie 1. https://www.iso.org/standard/2859-1
- EN 13758-1:2006+A1:2006 — Propriétés de protection contre le rayonnement UV solaire, partie 1 : méthode d’essai pour les étoffes destinées aux vêtements (catalogue CEN). https://www.cencenelec.eu/
- 16 CFR 1610 — Norme d’inflammabilité des textiles d’habillement. https://www.ecfr.gov/current/title-16/chapter-II/subchapter-D/part-1610
- 16 CFR 1303 — Interdiction du plomb dans les peintures et les revêtements de surface. https://www.ecfr.gov/current/title-16/chapter-II/subchapter-D/part-1303
- OEKO-TEX® STANDARD 100 — Valeurs limites et classes de produits. https://www.oeko-tex.com/en/our-standards/oeko-tex-standard-100
- ECHA — Substances restreintes par REACH, annexe XVII, entrée 43 et phtalates. https://echa.europa.eu/substances-restricted-under-reach
Plus de guides sur Fabrication & Contrôle qualité · Voir tous les guides pour acheteurs
· Xiamen Unitex Trade Co., Ltd. — fournisseur de sous-vêtements et partenaire d'approvisionnement et de fabrication OEM/ODM