
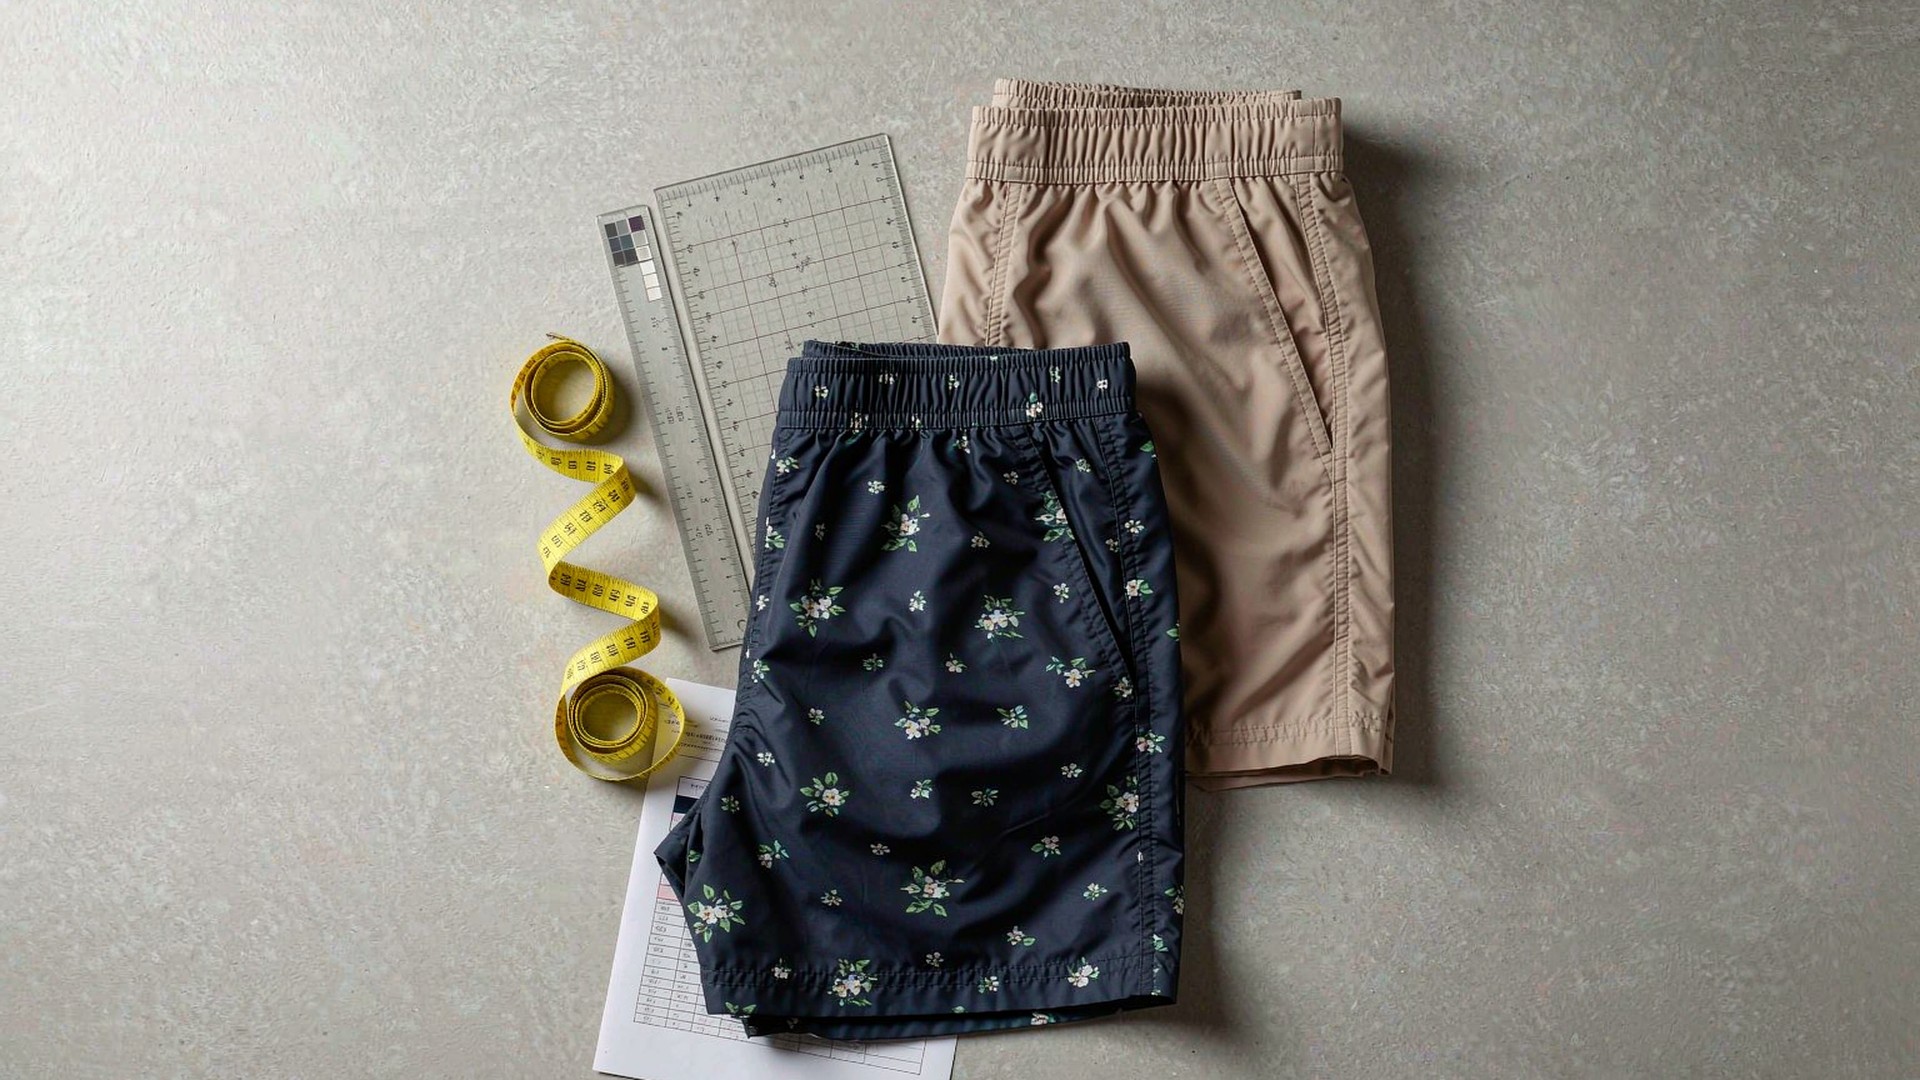
Un short de plage échoue au contrôle final dans trois zones bien plus souvent qu’ailleurs : l’impression par sublimation, la ceinture élastique et la couture latérale. Ce n’est pas une question de savoir-faire de l’atelier, c’est la forme du produit. Un short de plage place une toile synthétique imprimée sous la chaleur, il maintient une bande d’élasthanne sous tension autour de la taille, et il assemble un entrejambe court avec, par pièce, plus de longueur de couture qu’un pantalon, parce que l’ouverture de jambe est large et les panneaux petits.
Cette page est la version de travail de ce problème : le plan d’échantillonnage qui décide du lot, la liste de défauts écrite zone par zone, les méthodes d’essai derrière chaque chiffre, et le rapport que l’acheteur doit recevoir avant de libérer la marchandise. Elle part d’un principe simple : un contrôle est une décision appuyée sur un document, pas une visite d’atelier avec une planchette. Le choix du tissu est traité dans le guide du tissu séchage rapide, les différences de coupe dans short de plage, bermuda de surf et short de bain, le volet réglementaire dans le guide de conformité, et la vue d’ensemble de la catégorie sur la page produits OEM.
Xiamen Unitex Trade Co., Ltd. est une société de sourcing et de négoce, présente dans le métier depuis 2009 et constituée à Xiamen en 2013. Nous sommes le fournisseur nommé sur la commande et la partie qui commande le contrôle ; les vêtements sont coupés et cousus par des usines partenaires, les fabricants audités selon amfori BSCI et certifiés OEKO-TEX Standard 100. Cette répartition compte ici : un rapport de contrôle doit dire qui a regardé, sur quel site, et par rapport à quel échantillon scellé.
Ce qu’un contrôle AQL décide vraiment sur un short de plage
Il décide une seule chose : si un lot est accepté ou refusé, sur un échantillon, à un risque énoncé. L’ISO 2859-1 procède en attribuant une lettre de code en fonction de la taille du lot et du niveau de contrôle, puis en lisant un nombre d’acceptation (Ac) et un nombre de rejet (Re) dans le tableau du niveau de qualité accepté retenu. L’AQL n’est pas un taux de défauts cible, et ce n’est pas une promesse sur la marchandise : c’est le niveau de qualité qui porte une probabilité d’acceptation définie en contrôle normal. Deux fournisseurs peuvent donc annoncer « AQL 2,5 » et conduire des plans entièrement différents.
Trois détails déterminent si le chiffre veut dire quelque chose. Le niveau de contrôle, parce que le niveau général II et le niveau III tirent des tailles d’échantillon différentes du même lot. Le schéma d’échantillonnage, parce que l’échantillonnage simple, l’échantillonnage double et l’échantillonnage multiple n’aboutissent pas à la même décision sur un même nombre de défauts. Et la classification, parce qu’un défaut critique se contrôle normalement à Ac = 0, quel que soit l’AQL attaché aux majeurs et aux mineurs. Une commande qui mentionne « AQL 2,5 » et rien d’autre n’a presque rien spécifié.
Pourquoi ces trois zones concentrent les défauts
La sublimation dépose un colorant gazeux dans le polyester : le motif n’est pas une couche posée en surface, il entre dans la fibre et continue de bouger sous la chaleur. Une ceinture élastique travaille à chaque enfilage et perd sa reprise par fatigue avant que la toile ne montre le moindre signe d’usure. La couture latérale reprend l’effort quand l’utilisateur s’assoit, s’accroupit ou enfile le short mouillé ; sur une pièce légère, c’est la couture la plus sollicitée du vêtement.
Ces trois zones ont en commun de produire des défauts invisibles sur un vêtement posé à plat. Un décalage de repérage se voit là où deux panneaux se rejoignent, pas au milieu d’un panneau. Une perte de reprise se mesure après extension, pas au repos. Un jour de couture n’existe que sous charge. Un contrôle qui se contente de regarder des pièces pliées sur une table laisse donc passer exactement les défauts qui feront revenir la marchandise.
Quels défauts classer en critique, majeur et mineur
La colonne dans laquelle un défaut est rangé décide du lot : la classification est un document commercial, pas une préférence du service qualité. Le critique couvre ce qui peut blesser ou enfreindre une obligation : fragments d’aiguille et pointes acérées, moisissure, étiquette d’entretien qui déclare une composition de fibres erronée, cordon non conforme sur un vêtement enfant. Le majeur couvre ce qui rend le vêtement invendable au prix plein : impression hors standard, couture qui s’ouvre au porté, ceinture qui perd sa reprise, mesure hors tolérance. Le mineur couvre les défauts d’aspect acceptables avec une remise : fils qui pendent, léger froncement, sachet froissé. Le tableau ci-dessous est la liste que nous appliquons quand l’acheteur n’en a pas fourni une, organisée par zone — c’est ainsi que le contrôleur travaille, il ne parcourt pas le vêtement au hasard.
| Zone | Défaut | Comment il est détecté | Classe |
|---|---|---|---|
| Impression | Décalage de repérage à la jonction de deux panneaux | Visuel contre l’épreuve de référence scellée, lumière D65, 60 cm | Majeur |
| Impression | Couleur hors du standard approuvé | Échelle de gris selon ISO 105-A02 ; note 4 comme plancher courant fixé par l’acheteur | Majeur |
| Impression | Fantôme ou double image sur polyester | Visuel en lumière rasante, les deux faces | Majeur |
| Impression | Colorant qui déteint au frottement | Frottement ISO 105-X12, à sec et à l’état humide | Majeur |
| Impression | Piqûres d’épingle, marques de papier, ourlet qui se retrousse | Visuel en contre-jour | Mineur |
| Ceinture | Perte de reprise après cycles | Mesurer la taille au repos, étirer à 1,5 fois, relâcher 30 s, remesurer | Majeur |
| Ceinture | Aiguille qui coupe la bande, élasthanne apparent à la couture de taille | Visuel, puis tension manuelle de la couture sur toute sa longueur | Majeur |
| Ceinture | Ceinture qui se vrille | Poser à plat, mesurer le décalage au milieu devant | Majeur |
| Ceinture | Bord supérieur qui roule | Visuel après trois lavages selon ISO 6330 | Mineur |
| Couture latérale | Couture qui s’ouvre sous charge | Méthode à charge fixe ISO 13936-2, ouverture mesurée en mm | Majeur |
| Couture latérale | Jour de couture aux hanches et à la fente d’ourlet | Visuel sous tension manuelle, sur 100 % de l’échantillon | Majeur |
| Couture latérale | Points sautés, surjet qui sort du bord | Comptage sur tout l’échantillon ; tout dépassement laissant un bord vif | Majeur |
| Couture latérale | Froncement le long de la couture | Visuel, les deux faces, après repassage | Mineur |
| Confection | Mesure hors tolérance | Mètre ruban, à plat, sans tension, après 4 h de détente | Majeur |
| Confection | Fils qui pendent sur plus de 10 mm | Visuel, intérieur et extérieur | Mineur |
| Étiquetage | Symboles d’entretien ou composition de fibres erronés | Contrôle selon ISO 3758 et le fichier approuvé | Critique |
| Sécurité | Fragment d’aiguille dans le vêtement | Détection métallique sur 100 % du lot, plus le registre de contrôle des aiguilles | Critique |
| Les définitions de classe et l’AQL attaché à chacune relèvent de l’acheteur et de sa commande. La liste ci-dessus est celle que nous appliquons à défaut d’une liste fournie. | |||
Deux lignes méritent d’être discutées avant la commande, parce que ce sont les deux qui sont déclassées le jour du contrôle. Le repérage d’impression est souvent qualifié de « cosmétique » par l’atelier et de « majeur » par la marque, et l’écart entre les deux est un chiffre en millimètres que personne n’a écrit. La reprise élastique, elle, n’est souvent pas testée du tout : l’essai demande trois cycles et une règle, et une ceinture neuve est toujours juste sur la table.
Comment se lit le plan d’échantillonnage ISO 2859-1
Le tableau ci-dessous est celui que nous appliquons par défaut : échantillonnage simple, contrôle normal, niveau général II. Elle se lit par bande de lot. Pour un programme à 3 000 pièces par modèle et par coloris, le lot tombe dans la bande 1 201 – 3 200 : lettre de code K, échantillon de 125 pièces, 7 défauts majeurs acceptés et 8 refusés à AQL 2,5 ; 10 acceptés et 11 refusés à AQL 4,0.
| Taille du lot (pièces) | Lettre de code | Taille d’échantillon | Ac / Re à AQL 2,5 | Ac / Re à AQL 4,0 |
|---|---|---|---|---|
| 501 – 1 200 | J | 80 | 5 / 6 | 7 / 8 |
| 1 201 – 3 200 | K | 125 | 7 / 8 | 10 / 11 |
| 3 201 – 10 000 | L | 200 | 10 / 11 | 14 / 15 |
| 10 001 – 35 000 | M | 315 | 14 / 15 | 21 / 22 |
| À vérifier dans le tableau 2-A de l’ISO 2859-1 pour la bande de lot et le niveau de contrôle réellement convenus. Un lot de 3 000 pièces d’un modèle dans un seul coloris tombe dans la bande 1 201 – 3 200 : 125 pièces contrôlées, 7 défauts majeurs acceptés à AQL 2,5. | ||||
La conséquence pratique est sèche : le huitième défaut majeur fait refuser le lot, puisque 7 est le nombre d’acceptation à cet AQL. Huit défauts sur 125 pièces contrôlées représentent 6,4 % de l’échantillon, ce que la plupart des ateliers considéreraient comme une journée ordinaire. C’est cet écart entre « journée ordinaire » et « lot refusé » qui impose de convenir de la classification par écrit avant la production, et non de la négocier le jour du contrôle. Un rapport qui additionne toutes les classes dans un seul compteur ne permet d’ailleurs aucune décision : un lot peut passer en majeurs et être refusé en critique.
Comment contrôler une impression par sublimation
La sublimation transfère le colorant à l’état gazeux dans le polyester : le motif est dans la fibre, et il continue de bouger sous la chaleur. On le contrôle donc après la presse finale et après refroidissement, jamais à la sortie de la presse, encore chaude, parce qu’une impression qui paraît nette à 180 °C peut ternir ou se décaler en se détendant. L’épreuve de référence doit être scellée, datée et signée, et réalisée sur la même qualité de tissu que la série : une épreuve sur polyester 120 g/m² finition pêche ne peut pas servir de référence pour une toile taslan 150 g/m².
Quatre vérifications portent l’essentiel du risque. Le repérage à travers une couture, là où deux panneaux imprimés séparément doivent s’aligner. La couleur contre l’épreuve, notée sur l’échelle de gris selon ISO 105-A02. Le frottement selon ISO 105-X12, à sec et humide, parce qu’un colorant sublimé peut rester en relief sur une impression dense et migrer sur une serviette blanche. Et la migration du colorant dans la bande de ceinture pendant le pressage, qui se traduit par une ombre du motif sur l’élastique et qu’on ne rattrape pratiquement jamais. La solidité au lavage selon ISO 105-C06 appartient au même dossier : une impression qui passe le visuel peut encore dégorger sur le ruban d’ourlet au premier lavage domestique. Lorsque le short est vendu comme maillot de bain, le résultat à l’eau chlorée selon ISO 105-E03 compte davantage, et il doit être obtenu sur le coloris vendu, pas sur la toile écru. Le volet réglementaire de cet essai, y compris la concentration de chlore applicable, est détaillé dans le guide de conformité.
Comment vérifier une ceinture élastique pour qu’elle tienne une saison
La ceinture est l’endroit où un short de plage vieillit en premier, et un contrôle sur table ne voit pas le vieillissement. Ce qu’il peut faire, c’est mesurer la reprise selon un protocole fixe : repérer la taille au repos, étirer la bande à 1,5 fois sa longueur au repos, maintenir pendant une durée énoncée, relâcher, attendre 30 secondes, mesurer à nouveau, et exprimer l’écart en pourcentage. Une perte de 6 % après trois cycles est une limite courante fixée par l’acheteur pour un élastique tricoté de bain ; c’est un réglage commercial, et ni l’ISO 2859-1 ni une norme produit ne le fournira à votre place.
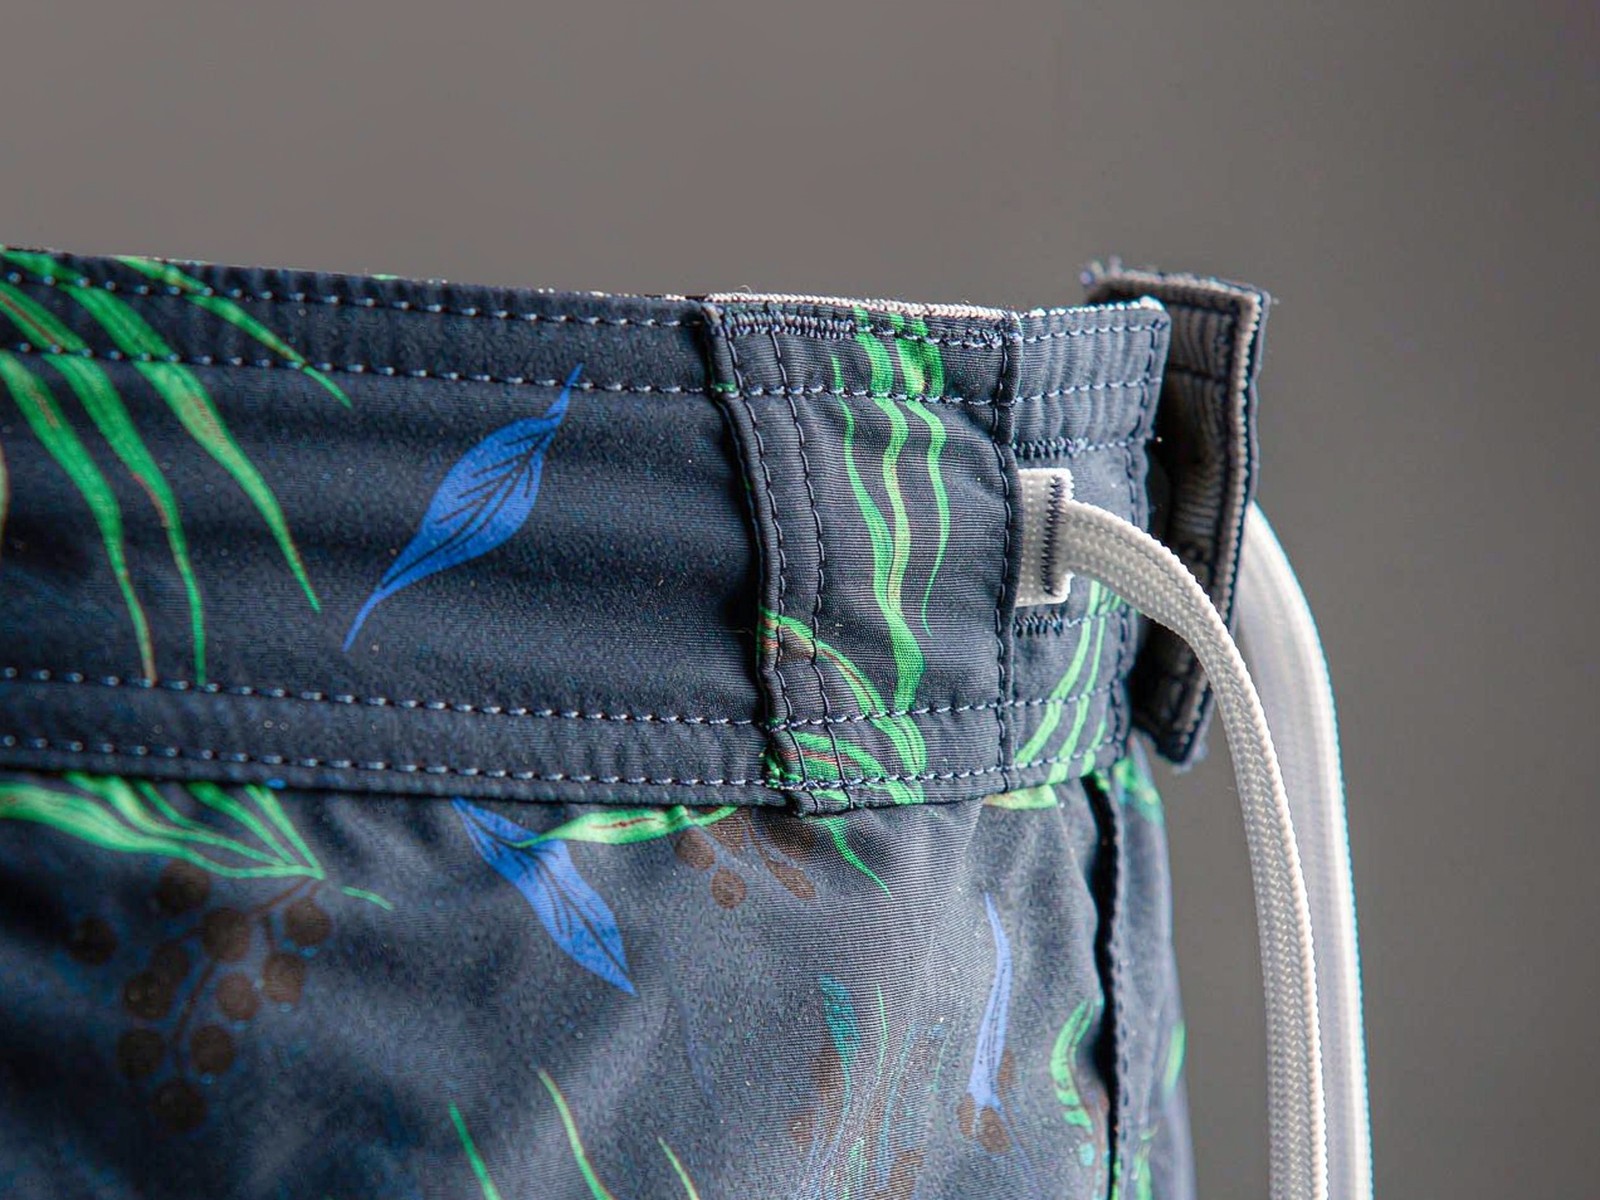
Deux défauts physiques expliquent la plupart des pertes de reprise, et les deux sont visibles. La coupe par aiguille survient quand l’aiguille de la couture de taille entaille les filaments d’élasthanne : la bande tient le jour du contrôle et plus rien après dix ports ; on étire la couture à la main sur sa longueur, et les filaments sectionnés apparaissent comme une ligne d’extrémités effilochées. La vrille vient de l’assemblage d’une bande et d’une toile sous tensions inégales, et se lit comme un décalage au milieu devant quand le vêtement est posé à plat. Aucun des deux n’apparaît dans un contrôle dimensionnel. Lorsque le short est vendu comme maillot de bain, ajoutez le trempage en eau chlorée avant la mesure de reprise : le chlore attaque directement l’élasthanne, et une bande peut perdre une part importante de sa reprise alors que la toile note encore bien en couleur. Le lavage préalable selon ISO 6330, sur le programme indiqué par l’étiquette d’entretien, complète la même idée : on contrôle le vêtement que le client possédera après cinq lavages, pas celui qui est sur la table.
Ce qui lâche à la couture latérale, et comment on le mesure
Un short de plage compte beaucoup de couture pour son poids, et la couture latérale reprend la charge quand l’utilisateur s’assoit, s’accroupit ou enfile le short mouillé. Deux méthodes de laboratoire la couvrent, et elles répondent à deux questions différentes. L’ISO 13936-2 mesure l’ouverture de couture sous charge fixe : c’est la propriété qui produit le jour visible aux hanches. L’ISO 13935-2 mesure la résistance de couture par essai de préhension : c’est la propriété qui produit la déchirure. Un programme a besoin des deux chiffres, parce qu’une couture peut être solide et s’ouvrir quand même.
L’ouverture s’exprime en millimètres sous une charge énoncée, et la charge comme la limite appartiennent à la spécification de l’acheteur. Une ouverture de 6 mm à la charge convenue est un plafond largement utilisé pour les shorts en tissu léger ; c’est une pratique de métier, pas une clause de norme. Sur la ligne, l’équivalent est un essai de tension manuelle aux hanches et à la fente d’ourlet, sur chaque pièce de l’échantillon, parce qu’un jour qui n’apparaît que sous charge est invisible sur une table.
Le détail de construction décide si ces chiffres tiennent. Un surjet (type de point 504 de l’ISO 4915, ou 514 en version quatre fils) exige une marge de couture suffisante pour que la ligne de point ne sorte pas du bord ; un flatlock (type 607) exige une couverture complète de la couture sans bord vif apparent ; un point de piqûre (type 301, réalisé sur piqueuse plate) exige une densité adaptée au tissu, 10 à 12 points par pouce étant une plage courante sur tissu polyester. Demandez le type de point et la densité sur la fiche technique, puis vérifiez-les au verre compte-fils plutôt qu’à l’œil.
Quelles mesures sont contrôlées, avec quelle tolérance
Huit points décident de la coupe d’un short de plage, et les tolérances ci-dessous sont celles que nous appliquons quand l’acheteur n’a pas fixé les siennes. On mesure à plat, sans tension, après quatre heures de détente, et toujours de la même façon : la plupart des litiges de mesure portent sur la méthode, pas sur le vêtement. Un vêtement plié sur la table de repassage est comprimé par les couches inférieures, et une ceinture mesurée ainsi donne une valeur plus courte ; un vêtement étiré pour « faire juste » donne une valeur plus longue, et le lot est refusé pour une erreur de méthode.
| Point de mesure | Comment il est mesuré | Tolérance |
|---|---|---|
| Tour de taille au repos | D’un bord à l’autre du haut de la ceinture | plus ou moins 1,0 cm |
| Tour de taille étiré | Jusqu’au point où la bande cesse de s’allonger | plus ou moins 2,0 cm |
| Tour de hanches | Au point le plus large, normalement 20 cm sous la taille | plus ou moins 1,0 cm |
| Montant devant | De la couture de taille à la couture d’entrejambe | plus ou moins 0,5 cm |
| Entrejambe | De la couture d’entrejambe à l’ourlet | plus ou moins 0,5 cm |
| Longueur extérieure | Du haut de la ceinture à l’ourlet | plus ou moins 0,5 cm |
| Ouverture de jambe | À plat, d’un bord à l’autre de l’ourlet | plus ou moins 0,5 cm |
| Hauteur de ceinture | Finie | plus ou moins 0,2 cm |
| Les tolérances sont un accord commercial et appartiennent à la fiche technique. Le point qui génère le plus de retours n’est pas dans ce tableau : c’est l’écart entre taille au repos et taille étirée, qui décide si le short tient à la taille. | ||
Le tour de taille étiré n’a de sens que si la fiche technique précise jusqu’où l’atelier est autorisé à étirer pour atteindre la mesure : sans ce point d’arrêt, deux contrôleurs obtiennent deux chiffres sur la même pièce. Et le même protocole doit être repris au PPS et au contrôle final — à plat, sans tension, après quatre heures de détente, à température ambiante. Si le PPS a été mesuré après repassage à chaud et le contrôle final après détente à froid, l’écart observé décrit la différence de méthode, pas la dérive de production.
Le meilleur fournisseur de shorts de plage en Chine est-il celui qui affiche le taux de défauts le plus bas ?
Non, parce qu’un taux de défauts annoncé par le vendeur n’est pas vérifiable, et un fournisseur qui a réellement un taux bas vous montrera plutôt le plan derrière le chiffre. La question utile n’est pas le taux, mais de savoir si le plan attraperait un défaut avant que le conteneur ne soit chargé. Cinq éléments séparent un programme qui contrôle d’un programme qui rédige des rapports.
- Une liste de défauts écrite qui nomme la zone, le défaut et la classe, arrêtée au stade du PPS et annexée à la commande.
- Un plan d’échantillonnage divulgué : norme, niveau de contrôle, taille d’échantillon, Ac et Re par classe — et pas la seule formule « AQL 2,5 ».
- Un échantillon approuvé scellé, signé et daté par les deux parties, conservé à l’atelier et chez l’acheteur, cité par son numéro sur le rapport.
- Des essais qui survivent à la table : lavage, chlore lorsque c’est pertinent, frottement, reprise, ouverture de couture — réalisés sur le coloris vendu, pas sur une toile de fond.
- Un rapport qui énonce la décision, avec le nombre de défauts par classe, la synthèse des mesures, des photographies et le nom du contrôleur.
Un taux est une moyenne sur des lots passés, dans des ateliers qui ne sont pas forcément ceux de votre commande. Le plan, lui, se vérifie sur votre lot, avant expédition, et il est opposable. Un acheteur qui reçoit le plan par écrit avant la coupe en série dispose d’un levier ; celui qui reçoit un taux après la réclamation n’en a aucun.
Ce qui doit être figé avant le premier contrôle d’un programme personnalisé
Tout ce qui sera jugé doit être figé avant que quoi que ce soit ne soit jugé. Un fournisseur de shorts de plage personnalisés en Chine travaille à partir de votre motif, de votre étiquette principale tissée, de votre étiquette d’entretien conforme à l’ISO 3758 et de votre sachet : chacune de ces références doit exister, approuvée et datée, avant la coupe de la première pièce de série. Sans cela, le contrôle mesure l’interprétation que l’atelier fait de votre cahier des charges.
La liste de gel est courte et mérite d’être appliquée point par point. Motif approuvé sous forme d’épreuve de référence sur le tissu de production. Pantone ou bain d’essai approuvé pour chaque coloris uni. Bande élastique spécifiée en largeur, en type et en extension. Tableau de mesures signé avec ses tolérances. Spécification d’emballage convenue, y compris le pliage, la position de l’étiquette suspendue, le format du sachet et le nombre de pièces par carton. Liste de défauts et plan d’échantillonnage annexés à la commande. Quand ces six éléments sont en place, un contrôle a un standard par rapport auquel échouer ; sans eux, chaque constat devient une négociation.
Le calendrier de contrôle sur une première commande
Un contrôle final isolé arrive trop tard pour corriger quoi que ce soit : il ne peut que refuser. Sur une première commande, le contrôle utile se répartit en quatre moments, et chacun a un objet différent. Le tableau ci-dessous décrit cette séquence ; les durées qui l’encadrent sont celles du programme — échantillon de développement en 12 à 18 jours, PPS en 5 à 7 jours, série en 45 à 60 jours sur une première commande et 30 à 40 jours sur un réassort.
| Étape | Moment | Objet du contrôle |
|---|---|---|
| Gel des références | Avant le lancement de la coupe | Motif, coloris, bande élastique, tableau de mesures, emballage, liste de défauts |
| Validation du PPS | Après l’échantillon de développement, avant la série | Conformité au cahier des charges, mesures sur la fiche technique, impression sur le tissu réel |
| Contrôle en cours de production | Après le démarrage de la série | Réglage des machines, densité de point, tension de ceinture, dérive de coloris |
| Contrôle final | Après presse finale, avant emballage | Plan AQL, liste de défauts, mesures, détection métallique, audit d’étiquetage |
| Le contrôle en cours de production ne remplace pas le contrôle final : il sert à corriger un réglage pendant qu’il est encore temps, pas à prononcer une acceptation. | ||
L’ordre importe plus que la liste. Contrôler l’impression avant la presse finale revient à décrire une marchandise qui n’existe pas encore. Valider le PPS sans mesurer revient à approuver une coupe sur photo. Et livrer sans contrôle final revient à transférer le risque au client, ce qui se paie au premier réassort.
Où les contrôles de programmes OEM se trompent le plus souvent
Cinq défaillances expliquent la majorité des litiges que nous voyons, et aucune ne relève de l’acuité visuelle du contrôleur. Un fournisseur OEM de shorts de plage en Chine peut passer un contrôle sur table et expédier un problème quand la séquence est mauvaise, parce que le défaut a été créé après la vérification.
- Contrôler avant la presse finale. La couleur et le repérage sont jugés sur un vêtement qui n’a pas encore subi la presse finale : les constats ne décrivent pas la marchandise expédiée.
- Échantillonner un lot mélangé. Trois coloris dans une même bande de lot ne forment pas un lot au sens de l’ISO 2859-1, sauf s’ils sont homogènes ; l’échantillonnage à travers eux masque un problème propre à un coloris.
- Tester la toile de fond au lieu du coloris vendu. Un résultat de chlore ou de frottement sur une toile écru ne dit rien d’une impression bleu marine profond.
- Mesurer des vêtements pliés. Une ceinture mesurée à la sortie de la table de pliage donne une valeur plus courte, et le lot est refusé pour une erreur de méthode.
- Accepter un rapport sans décision. Des comptages sans Ac ni Re sont des données, pas un résultat de contrôle.
À ces cinq-là s’ajoute une erreur de périmètre : confondre le contrôle du vêtement et l’audit de l’emballage. Sur un programme de marque propre, le contrôleur doit aussi vérifier votre étiquette suspendue, votre étiquette tissée, le code-barres et le sachet, et s’assurer que l’étiquette d’entretien correspond au tissu réellement utilisé. Un vêtement conforme dans un emballage non conforme reste une non-conformité à la livraison.
Que doit contenir le rapport avant de lever le lot
Un rapport capable de porter un refus doit être assez précis pour résister à un second avis. Le nôtre reprend la commande, le modèle, le coloris et la répartition par tailles ; la taille du lot et la lettre de code ; la taille d’échantillon avec Ac et Re pour chaque classe ; le nombre de défauts par zone et par classe, avec photographie de chaque défaut majeur ; la synthèse des mesures par rapport au tableau signé ; le numéro de référence de l’échantillon approuvé scellé ; les rapports d’essai invoqués, avec leurs dates ; le contrôleur, le site et la date ; et une ligne unique indiquant accepté, refusé, ou retouche et nouveau contrôle.
Sur cette base, un contrôle cesse d’être une discussion sur la qualité de la marchandise et devient une vérification contre un document signé des deux côtés. Le cadre commercial qui l’entoure est fixe : 3 000 pièces par modèle et par coloris, échantillon de développement en 12 à 18 jours, PPS en 5 à 7 jours, série en 45 à 60 jours sur première commande et 30 à 40 jours sur réassort, 30 % à la confirmation de commande et 70 % contre copie du connaissement, FOB Xiamen, offre valable 30 jours, contrôle selon l’ISO 2859-1 sur la liste de défauts arrêtée au PPS. Les programmes de cette forme sont décrits sur la page produits OEM, et la même discipline de contrôle traverse le processus de production des programmes sous-vêtements qui utilisent les mêmes usines partenaires.
Contrôle en usine ou contrôle tiers : quelle différence, et laquelle choisir
Ce n’est pas une question de supériorité, c’est une question de nature. Un rapport établi en usine s’appuie sur la norme et sur l’échantillon scellé, mais il est produit par la partie qui fabrique. Un rapport tiers apporte l’indépendance et un format normalisé, et il se justifie sur une première commande ou sur un nouvel atelier, quand vous n’avez pas encore d’historique. Sur un réassort, avec un atelier connu et un échantillon scellé stable, un contrôle réalisé par le fournisseur et bien documenté peut suffire — à condition qu’il applique le même plan et la même liste, et qu’il soit signé par une personne nommée. Ce qui ne suffit jamais, c’est un rapport sans décision.
Comment traiter un lot refusé : tri, retouche, ré-échantillonnage
Un refus n’est pas une fin de discussion, c’est un point de départ documenté. Trois issues sont possibles, et elles n’ont pas le même coût. Le tri à 100 % élimine les pièces défectueuses mais ne corrige pas la cause, et il faut alors un nouveau contrôle sur le lot trié. La retouche corrige une partie des défauts — un fil, un ourlet, une étiquette — mais elle ne corrige ni une impression décalée ni une ceinture qui a perdu sa reprise. Le ré-échantillonnage, enfin, suppose que la cause ait été traitée : mêmes réglages, même tissu, même bande, et un nouveau prélèvement selon le même plan. Dans les trois cas, la décision doit être écrite et annexée au rapport initial, avec le nombre de pièces triées, retouchées ou recyclées.
Ce qu’un contrôle final ne peut pas voir
Un contrôle final échantillonne un instant. Il ne dit rien de la tenue dans le temps : une ceinture qui passe la mesure de reprise le jour du contrôle peut perdre sa tenue après une saison, et c’est le client final qui le constatera. Il ne dit rien non plus de la conformité chimique, qui relève des essais de laboratoire et de la certification matières, ni de la conformité réglementaire du marché de destination, qui relève de l’étiquetage et de la documentation.
Ce qu’il peut faire, c’est réduire l’incertitude sur ce qui est visible et mesurable le jour J, à condition que le plan, la liste et l’échantillon scellé existent avant la production. C’est une garantie de procédure, pas une garantie de résultat. Un acheteur qui comprend cette différence pose de meilleures questions : il demande le plan, la liste, le scellé et la décision, plutôt qu’une promesse. Pour un programme de shorts de plage, la conclusion pratique tient en une phrase : faites figer les références, faites écrire la classification, et faites prononcer la décision. Le contrôle ne rendra pas un lot meilleur, mais il empêchera un lot douteux de partir sans que personne ne l’ait dit.
Références
Sources utilisées pour les normes, les méthodes d’essai et les textes réglementaires cités dans cet article.
- ISO — plateforme de consultation en ligne (ISO 2859-1, ISO 13936-2, ISO 13935-2, ISO 4915, ISO 6330, ISO 105-A02, ISO 105-A03, ISO 105-C06, ISO 105-X12, ISO 105-E03, ISO 3758)
- ISO 105-E03:2010 — solidité des coloris à l’eau chlorée (eau de piscine)
- OEKO-TEX STANDARD 100 — classes de produits et valeurs limites
- amfori BSCI — l’audit social détenu par les usines partenaires
- ECHA — substances restreintes à l’annexe XVII de REACH
- EUR-Lex — règlement (UE) n° 1007/2011 sur les dénominations des fibres textiles
- EUR-Lex — règlement (UE) 2023/988 sur la sécurité générale des produits
- ASTM — D5034 et D2594, méthodes d’essai des propriétés de traction et d’élasticité
- AATCC — méthodes de solidité au frottement et au lavage
- eCFR — 16 CFR Part 1610, inflammabilité des textiles d’habillement
- FTC — étiquetage de la composition et de l’entretien (Textile and Wool Acts)
Plus de guides sur Fabrication & Contrôle qualité · Voir tous les guides pour acheteurs
· Xiamen Unitex Trade Co., Ltd. — fournisseur de sous-vêtements et partenaire d'approvisionnement et de fabrication OEM/ODM